商机详情 -
广西汽车内饰包覆生产线采购
汽车内饰植绒生产线的静电发生器作为植绒系统的部件,其性能稳定性直接决定了静电植绒的效果,该部件的设计与调校充分考虑了汽车内饰件包覆生产线加工后的各类异形包覆件的植绒需求,实现了高压静电场的精细、稳定输出,为绒毛的垂直均匀吸附提供了可靠的电场保障。静电发生器采用模块化设计,功率可在 10~30kW 之间灵活调节,能够根据绒毛类型、长度、基材材质以及内饰件的形状,精细调整输出电压与电流,产生数万伏的稳定高压静电场,电场分布均匀,无明显的电场强弱差异,确保内饰件各部位的植绒效果一致,即使是皮革包覆后的深凹、曲面、边角等复杂结构,也能通过优化电场分布,实现无死角的均匀植绒。发生器配备了高精度的电压电流检测与校准装置,可实时监控输出参数,若出现参数波动,系统会自动进行补偿调整,确保静电场强度始终保持在设定范围内,误差≤±1%,有效避免因电场强度不稳定导致的绒毛倒伏、植绒不均等问题。设备包覆工艺成熟稳定,可有效提升汽车内饰产品的整体贴合适配度。广西汽车内饰包覆生产线采购

对于皮革、织物等软质基材,预处理系统则采用温和的等离子处理方式,避免高温火焰对皮革、织物造成损伤,同时喷胶系统选用柔性水性胶水,胶层厚度控制在 0.1~0.2mm,既保证粘接强度,又能保持软质基材的柔韧性与触感,植绒系统适当降低电场强度,防止绒毛刺入基材过深影响手感。针对经汽车内饰件包覆生产线加工后的复合基材内饰件,如皮革包覆塑料件、织物包覆金属件,生产线可通过视觉识别技术精细区分不同基材区域,自动调整预处理、喷胶、植绒的工艺参数,确保复合基材各区域的植绒效果均匀一致,无明显色差与附着力差异。此外,生产线还支持不同厚度、尺寸的基材加工,基材宽度可覆盖 300~1500mm,可加工从汽车小型卡扣到大型顶棚的各类内饰件,充分体现了生产线的广兼容性与柔性生产能力,成为汽车内饰制造中适配性极强的主要设备。安徽小型汽车内饰包覆生产线价格该生产线主要用于汽车门板仪表台扶手等内饰部件的表皮包覆加工。
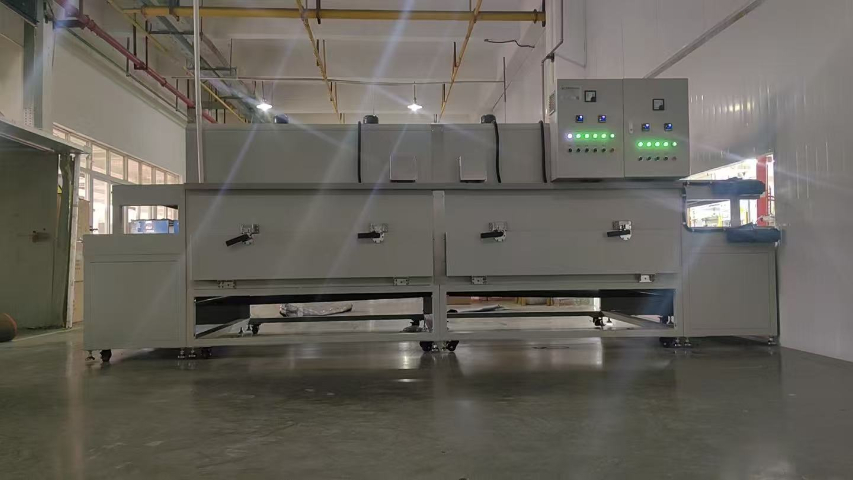
汽车内饰植绒生产线在绒毛类型与规格的适配性上实现了多元化设计,可根据汽车内饰不同部位的功能与外观需求,灵活搭配各类绒毛,打造出差异化的植绒效果,同时与汽车内饰件包覆生产线的产品定位相契合,满足汽车内饰高级化、个性化的设计需求。生产线支持尼龙、涤纶、粘胶、腈纶、导电纤维等多种绒毛类型,不同绒毛类型具备不同的特性,可适配不同的内饰件部位:尼龙绒毛耐磨性优异、触感柔软,适合用于汽车门板、座椅等经常接触的部位;涤纶绒毛耐温性好、不易变形,适合用于汽车仪表盘、中控台等靠近发动机、温度较高的部位;粘胶绒毛透气性好、亲肤性佳,适合用于汽车顶棚、座椅靠背等注重舒适体验的部位;导电绒毛则具备防静电性能,适合用于汽车中控面板、扶手等易产生静电的部位,可有效防止静电吸附灰尘,提升内饰件的清洁度与使用体验。
汽车内饰植绒生产线的控制系统是整个生产线的 “大脑”,实现了对各工艺模块的集中调度、精细控制与实时监控,其智能化控制水平与皮革包覆线机器人自动喷胶房的智能控制体系一脉相承,采用 PLC + 人机界面的主要控制架构,配合各类传感器、检测仪,让生产线的运行参数可视化、调整便捷化,大幅提升生产线的运行稳定性与工艺可控性。控制系统可对表面预处理、喷胶、植绒、烘烤固化、浮绒清理等全流程的关键参数进行实时采集与调整,包括火焰处理温度、等离子处理功率、喷胶压力、胶层厚度、静电场强度、植绒速度、烘箱温度、烘干时间、清理风压等,所有参数均可在人机界面上直观显示,操作人员可根据生产需求、基材材质、绒毛类型进行精细设置,同时系统支持配方存储功能,可将不同内饰件、不同工艺要求的参数配方进行存储,当更换产品型号时,只需一键调用对应配方,即可完成生产线参数的自动调整,实现一键换型,大幅缩短产品换型时间,提升生产线的柔性生产能力。汽车内饰包覆生产线,是适配各类车载内饰件加工的自动化成套生产设备。
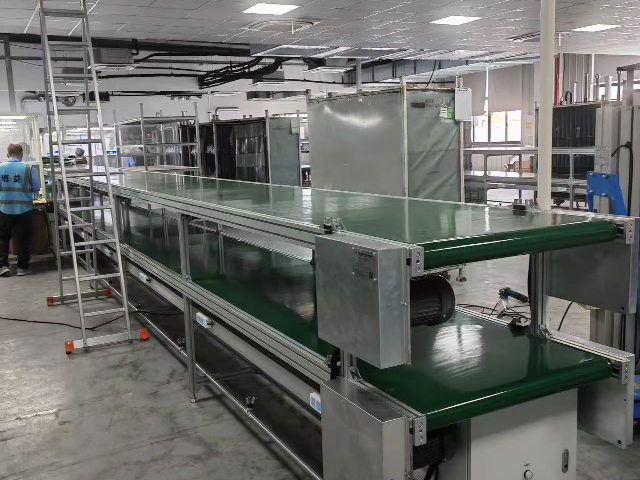
汽车内饰植绒生产线与汽车内饰件包覆生产线的工艺协同性是其在汽车内饰制造中广泛应用的重要优势,两条生产线可实现无缝对接、工艺互补,共同打造出兼具包覆质感与植绒触感的高级汽车内饰件,满足汽车内饰多元化、高级化的制造需求。在生产流程上,汽车内饰件包覆生产线可先完成内饰件的基材包覆加工,如将皮革、织物包覆在塑料或金属基材表面,实现内饰件的基础造型与表面包覆,经包覆定型、边角修剪后的内饰件,可直接输送至汽车内饰植绒生产线,无需额外的二次定位与预处理,植绒生产线的上料系统可通过视觉识别技术精细适配包覆件的形状与尺寸,直接进行后续的喷胶、植绒加工,实现包覆与植绒工艺的连续化生产,大幅提升生产效率。设备配置定期除尘结构,减少粉尘附着,保障包覆加工整体洁净度。河南大型汽车内饰包覆生产线设备
热压成型机构可辅助面料快速塑形,维持包覆后内饰件的规整造型。广西汽车内饰包覆生产线采购
系统的烘干温度可根据胶水类型、基材材质灵活调节,常规固化温度控制在 60~200℃,水性胶等环保型胶水采用低温固化工艺,温度控制在 60~150℃,既保证固化效果,又能降低能耗与环境污染。在节能设计方面,系统配备余热回收装置,余热回收率≥40%,可将烘干过程中产生的余热回收利用,为生产线前端的胶水预热、基材干燥等环节提供热源,实现能源的循环利用,与胶水肌活隧道烘干线的节能理念保持一致。烘烤固化系统的输送速度与喷胶、植绒环节精细同步,确保内饰件在烘箱内的停留时间刚好满足胶层固化需求,既避免固化不足导致的绒毛附着力差,又防止固化过度导致的基材变形,经该系统处理后的内饰件,绒毛附着力大幅提升,掉绒率处于行业前列水平,完全满足汽车内饰件长期使用的耐久性要求。广西汽车内饰包覆生产线采购