商机详情 -
专业汽车内饰包覆生产线制造厂家
在工艺技术上,两条生产线的主要设备技术同源,皮革包覆线机器人自动喷胶房与植绒生产线的喷胶系统均采用高精度自动化喷涂技术,可实现喷胶参数的统一调控,确保包覆件的喷胶效果与植绒工艺要求高度匹配;胶水肌活隧道烘干线与植绒生产线的烘烤固化系统均采用精细温控与热风循环技术,可根据包覆件与植绒层的复合特性,优化烘干温度与时间,确保包覆层、胶层、植绒层三者牢固结合,无分层、脱落现象。在产品效果上,包覆工艺为内饰件提供了坚实的基础造型与耐磨的包覆表面,植绒工艺则在包覆表面进一步打造出柔软、细腻的植绒触感,同时提升内饰件的隔音、减震、防滑性能,两种工艺的结合让汽车内饰件既具备高级的视觉质感,又拥有舒适的使用体验,可广泛应用于汽车座椅、门板、扶手、中控台等主要内饰部位。此外,两条生产线均采用 PLC 智能控制系统,可实现生产参数的互联互通与统一调度,当更换产品型号时,两条生产线可同步调用对应配方,实现一键换型,大幅缩短产品换型时间,提升整体生产线的柔性生产能力,成为汽车内饰制造企业实现高级化、规模化生产的重要组合装备。真空定型工艺可消除包覆褶皱空鼓问题,提升内饰件整体外观平整度。专业汽车内饰包覆生产线制造厂家
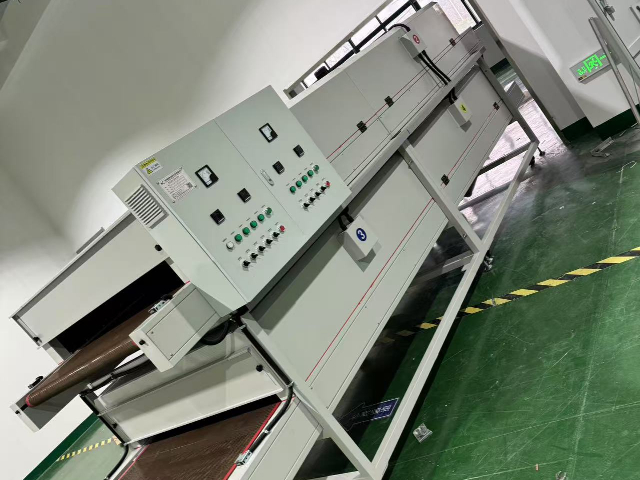
在环保技术创新方面,生产线研发了水帘吸尘喷胶技术,替代传统的干式喷胶技术,在喷胶过程中通过水帘对胶雾进行吸附,实现胶雾的零排放,同时让生产环境无气味释放,既提升了生产环境的安全性,又进一步降低了 VOC 排放,符合更高的环保标准。在高效化创新方面,生产线推出了烘干一体化植绒机,将植绒与烘干工艺集成在同一设备中,植绒完成后可一键启动烘干功能,大幅缩短工艺衔接时间,单日产能提升三倍,同时生产线的智能省绒系统实现了植绒同步抽附余绒,进一步提高绒毛利用率,降低生产成本。这些技术升级与创新,让汽车内饰植绒生产线的性能不断提升,与汽车内饰件包覆生产线的技术发展形成良性互动,共同推动汽车内饰制造工艺的持续升级。江苏非标汽车内饰包覆生产线报价该生产线主要用于汽车门板仪表台扶手等内饰部件的表皮包覆加工。
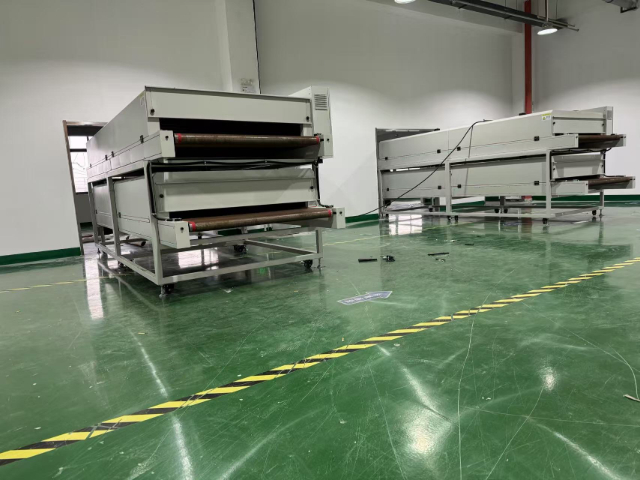
针对 ABS、PP、皮革等不同材质的内饰件基材,系统还配备了火焰处理或等离子处理模块,其中火焰处理设备采用多喷嘴火焰头设计,支持 300~1500mm 基材宽度调节,通过 800~1200℃的高温火焰对基材表面进行微熔活化,等离子处理则通过低温等离子体对基材表面进行改性,两种活化方式均可有效提高基材表面粗糙度与附着力,避免后续胶层脱落、绒毛倒伏等问题。预处理系统全程由 PLC 智能控制,可根据基材材质、形状自动调整处理参数,处理速度稳定在 1~3m/min,基材与火焰或等离子喷头的距离精细控制在 5~15mm,确保预处理效果均匀一致,为后续工艺环节奠定坚实基础,其处理精度与稳定性也与汽车内饰件包覆生产线的基材处理标准保持高度统一。
汽车内饰植绒生产线的绒毛供给系统是保障植绒工艺连续稳定进行的重要环节,其设计与汽车内饰件包覆生产线的物料供给系统相类似,采用精细、稳定、自动化的绒毛输送方式,确保植绒过程中绒毛的供应量均匀、可控,同时适配不同类型、规格的绒毛,满足多样化的植绒需求。该系统由绒毛储存罐、振动送料装置、输送管道、计量装置与流量调节阀门等部分组成,绒毛储存罐采用密封设计,配备防潮、防结块装置,可有效防止绒毛吸潮结块,确保绒毛的流动性,储存罐的容量可根据生产线的产能需求定制,一般可满足 8~12 小时的连续生产需求,减少了人工加料的频率。振动送料装置采用变频调速技术,可根据植绒速度与产能需求,灵活调整送料速度,确保绒毛的输送量与植绒需求精细匹配,同时振动送料可有效防止绒毛在输送过程中堵塞,保证输送的顺畅性。输送管道采用光滑、耐磨的特殊材质制作,减少绒毛在管道内的摩擦与粘连,确保绒毛快速、无损耗地输送至植绒箱,计量装置与流量调节阀门相配合,可对绒毛的输送量进行精细计量与实时调整,计量精度误差≤±2%,确保每一时间单位内的绒毛供应量均匀一致,避免因绒毛供应过多导致的浪费,或供应不足导致的植绒漏喷问题。生产线可对塑料基材做除尘除静电处理,有效保障后续工件包覆贴合效果。
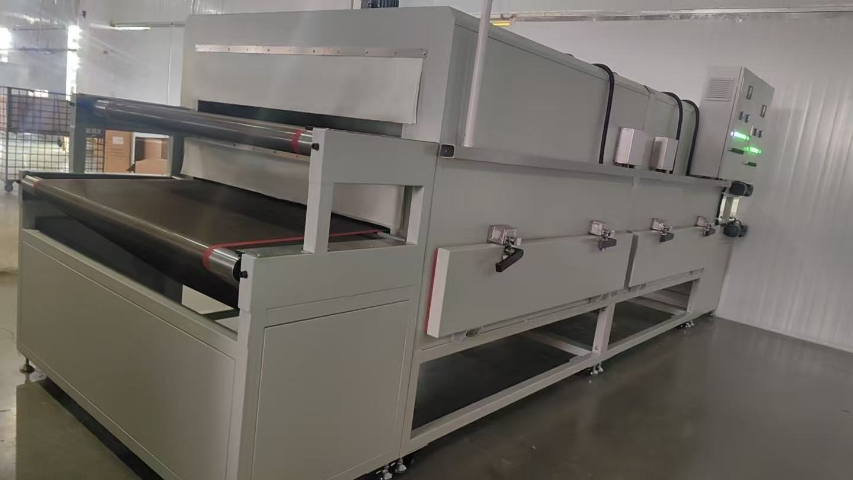
系统配备了完善的故障检测与报警装置,当某一工艺模块出现参数异常、设备故障时,系统会立即发出声光报警,并在人机界面上显示故障位置与原因,同时自动暂停相关模块的运行,避免故障扩大导致的大量次品产生,部分高级生产线还配备了远程监控与诊断功能,技术人员可通过远程终端对生产线进行实时监控与故障排查,大幅提升设备维护效率。控制系统还可实现生产线的产能统计、次品率分析、设备运行时长统计等数据管理功能,为企业的生产管理与工艺优化提供精细的数据支持,其稳定的控制性能确保生产线的平均无故障时间(MTBF)>500 小时,故障率≤1.5%,为汽车内饰件的大规模、品质高生产提供了可靠保障。裁切设备支持多层材料同步加工,大幅提升原材料预处理环节的作业效率。云南大型汽车内饰包覆生产线费用
封闭式作业结构抑制胶水挥发扩散,有效改善车间整体生产作业环境。专业汽车内饰包覆生产线制造厂家
生产线的低温固化技术将烘烤温度从 220℃降至 180℃以下,大幅减少了烘烤环节的能耗。在人工成本控制方面,生产线实现了全流程自动化运行,从基材上料到成品下料,全程无需人工干预,单条生产线需 1-2 名操作人员进行监控与简单操作,相比传统手工植绒需要大量人工,大幅减少了人工成本投入。在设备维护成本控制方面,生产线采用模块化设计与标准化零部件,设备的维修与易损件更换更加便捷,同时建立了完善的四级维护体系,有效降低设备故障率,延长设备使用寿命,减少设备维修与更换成本;针对北方沙尘、南方潮湿等极端环境的设备优化,也大幅降低了特殊环境下的设备维护成本。此外,生产线与汽车内饰件包覆生产线的工艺协同,实现了包覆与植绒的连续化生产,减少了产品的中间运输、存储环节,进一步降低了生产辅助成本。通过这些的成本控制措施,汽车内饰植绒生产线的单位产品植绒加工成本较传统工艺降低 30% 以上,与包覆生产线协同后,汽车内饰件的整体制造成本也得到有效控制,为企业带来了的经济效益。专业汽车内饰包覆生产线制造厂家