商机详情 -
汽车内饰包覆生产线公司
汽车内饰植绒生产线的生产效率与产能表现优异,完全适配汽车内饰件包覆生产线的大规模生产节奏,通过全流程自动化设计、工艺参数优化与设备协同运作,实现了植绒工艺的高效生产,能够满足汽车制造企业的大批量订单需求。单条植绒生产线的生产节拍可根据工件复杂程度灵活调整,对于结构简单的汽车内饰小件,如卡扣、扶手盖等,生产节拍可达 10 秒 / 件,每小时产能超 300 件;对于结构复杂的异形件,如汽车门板、顶棚等,生产节拍约 60 秒 / 件,每小时产能达 60 件,部分高端定制的高速生产线,每小时产能可突破 2000 件,单线年产能可达 30 万套以上,与汽车内饰件包覆生产线的产能高度匹配,实现了包覆与植绒工艺的产能平衡,避免因某一环节产能不足导致的生产瓶颈。低气味胶水搭配恒温固化工艺,可降低内饰异味,优化驾乘体验。汽车内饰包覆生产线公司
汽车内饰植绒生产线的技术升级与创新始终紧跟汽车内饰制造行业的发展趋势,依托与汽车内饰件包覆生产线的技术协同,不断融入智能化、环保化、高效化的新技术、新工艺,推动汽车内饰植绒工艺向更品质高、更低成本、更环保的方向发展,为汽车内饰制造行业的升级提供技术支撑。在智能化升级方面,生产线正逐步引入数字孪生技术,通过构建生产线的虚拟数字模型,实现对生产线的虚拟仿真、实时监控与工艺优化,技术人员可在虚拟模型中模拟不同工艺参数、不同产品型号的生产过程,提前发现潜在的工艺问题与设备故障,优化生产参数与设备布局,同时数字孪生模型还能与生产线的实际运行数据实时同步,实现对生产过程的精细调控与预测性维护,让生产线的运行效率与稳定性再上新台阶。在工艺创新方面,生产线实现了硅胶表面免预处理直接植绒的技术突破,打破了传统植绒工艺对硅胶基材必须进行复杂预处理的技术壁垒,大幅缩短了硅胶内饰件的植绒加工时间,降低了生产成本,同时该技术还支持深凹及异形曲面件的植绒解决方案,解决了传统植绒工艺对复杂异形件植绒效果差的难题,进一步拓展了植绒工艺的应用范围。甘肃大型汽车内饰包覆生产线哪家好部分内饰基材可进行低温预热处理,提升表面活性,增强胶水附着性能。
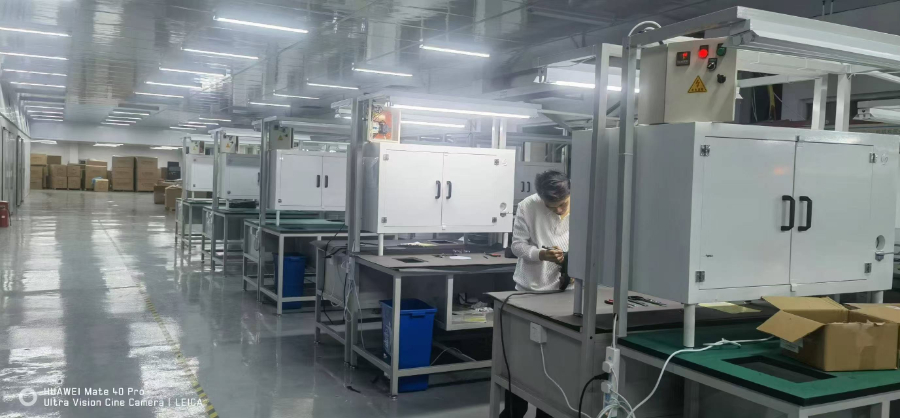
汽车内饰植绒生产线的胶水储存与供给系统与皮革包覆线机器人自动喷胶房的胶水供给系统技术同源,采用密封、恒温、自动化的设计,确保植绒用胶水的储存安全与输送精细,为喷胶系统提供稳定、均匀的胶水供应,避免因胶水供应问题导致的喷胶不均、胶层缺陷等问题,保障植绒工艺的顺利进行。胶水储存罐采用不锈钢材质制作,具备良好的耐腐蚀性与密封性,可有效防止胶水氧化、挥发与污染,储存罐的容量可根据生产线的产能需求定制,配备料位检测装置,当胶水储量低于设定值时,系统会自动报警,提醒操作人员及时补胶,同时支持与胶水自动加注设备的联动,实现胶水的自动化加注,减少人工操作。
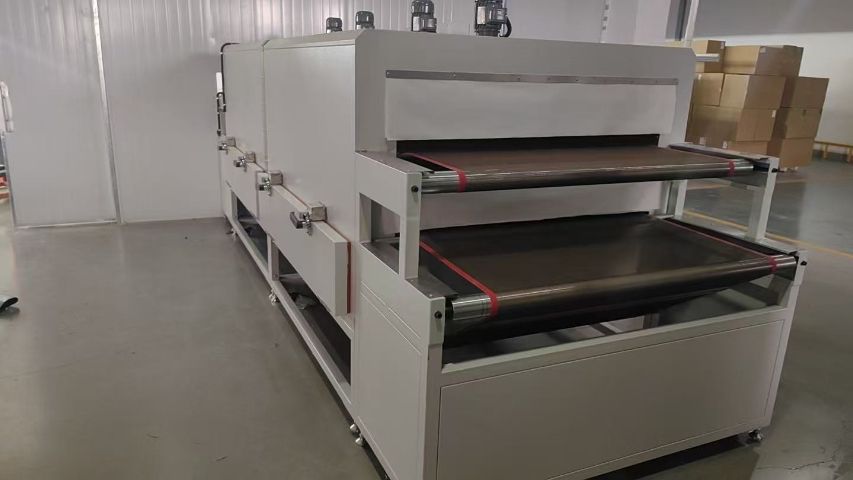
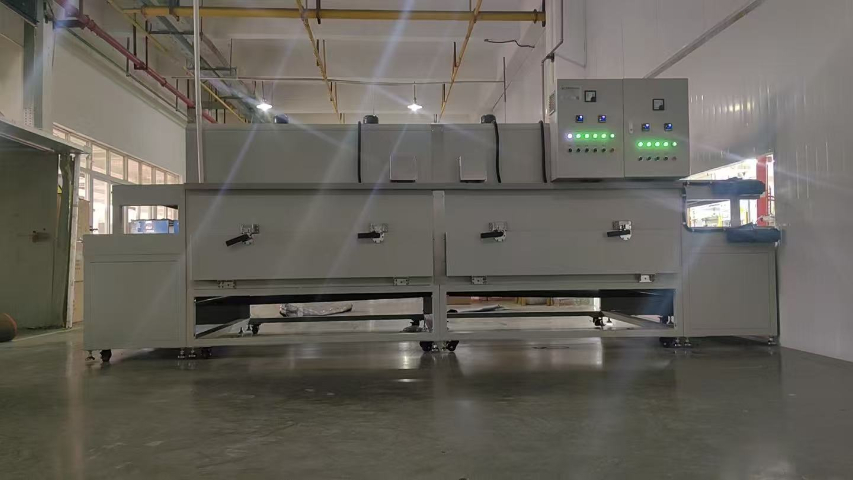
系统的烘干温度可根据胶水类型、基材材质灵活调节,常规固化温度控制在 60~200℃,水性胶等环保型胶水采用低温固化工艺,温度控制在 60~150℃,既保证固化效果,又能降低能耗与环境污染。在节能设计方面,系统配备余热回收装置,余热回收率≥40%,可将烘干过程中产生的余热回收利用,为生产线前端的胶水预热、基材干燥等环节提供热源,实现能源的循环利用,与胶水肌活隧道烘干线的节能理念保持一致。烘烤固化系统的输送速度与喷胶、植绒环节精细同步,确保内饰件在烘箱内的停留时间刚好满足胶层固化需求,既避免固化不足导致的绒毛附着力差,又防止固化过度导致的基材变形,经该系统处理后的内饰件,绒毛附着力大幅提升,掉绒率处于行业前列水平,完全满足汽车内饰件长期使用的耐久性要求。设备搭载可调速输送系统,可结合工艺需求灵活调整物料输送速度。
汽车内饰植绒生产线在提升汽车内饰件功能性方面发挥着关键作用,通过在内饰件表面形成均匀、致密的植绒层,让内饰件在原有基础上新增了隔音、减震、防滑、防静电等多种实用功能,与汽车内饰件包覆生产线打造的结构强度与外观质感相结合,共同提升汽车内饰的整体使用体验与实用性。在隔音降噪方面,植绒层由大量细密的绒毛组成,绒毛之间形成无数微小的空气间隙,这些空气间隙能够有效吸收汽车行驶过程中产生的振动噪音、风噪与发动机噪音,减少噪音的反射与传播,经测试,采用植绒工艺的汽车内饰件可使车内噪音降低 3~5 分贝,大幅提升车内的静谧性,尤其在汽车顶棚、门板、后备箱等部位,植绒的隔音降噪效果更为明显。封闭式作业结构抑制胶水挥发扩散,有效改善车间整体生产作业环境。天津大型汽车内饰包覆生产线采购
生产线支持热熔胶水性胶等常用内饰胶水的自动化喷涂与烘干处理。汽车内饰包覆生产线公司
针对 ABS、PP、皮革等不同材质的内饰件基材,系统还配备了火焰处理或等离子处理模块,其中火焰处理设备采用多喷嘴火焰头设计,支持 300~1500mm 基材宽度调节,通过 800~1200℃的高温火焰对基材表面进行微熔活化,等离子处理则通过低温等离子体对基材表面进行改性,两种活化方式均可有效提高基材表面粗糙度与附着力,避免后续胶层脱落、绒毛倒伏等问题。预处理系统全程由 PLC 智能控制,可根据基材材质、形状自动调整处理参数,处理速度稳定在 1~3m/min,基材与火焰或等离子喷头的距离精细控制在 5~15mm,确保预处理效果均匀一致,为后续工艺环节奠定坚实基础,其处理精度与稳定性也与汽车内饰件包覆生产线的基材处理标准保持高度统一。汽车内饰包覆生产线公司