商机详情 -
浙江专业汽车内饰包覆生产线工艺
汽车内饰植绒生产线的成本控制能力优异,通过优化工艺设计、提升原材料利用率、降低能耗、减少人工成本等多方面措施,有效降低了汽车内饰件的植绒加工成本,同时与汽车内饰件包覆生产线的成本控制体系相协同,进一步降低汽车内饰件的整体制造成本,提升汽车制造企业的经济效益。在原材料成本控制方面,生产线的喷胶系统胶水利用率≥95%,远高于传统人工喷胶的 60% 左右,大幅减少胶水浪费;植绒系统配备高效的绒毛循环回收系统,纤维回收率≥85%,部分高级生产线可达 90% 以上,大量未附着的绒毛可循环利用,减少绒毛原材料的消耗;同时生产线优先采用性价比高的环保型水性胶水与国产绒毛,在保证产品质量的前提下,进一步降低原材料采购成本。在能耗成本控制方面,生产线采用多项节能设计,烘烤固化系统的余热回收率≥40%,可将烘干过程中产生的余热回收用于胶水预热、基材干燥等环节,实现能源循环利用;生产线的所有电机均采用变频调速技术,可根据生产需求灵活调整转速,避免设备空载运行造成的能耗浪费,经测算,采用变频调速技术后,生产线的能耗可降低 15%-20%。自动化裁切机构可依据预设版型,精准完成各类包覆表皮原材料的裁剪作业。浙江专业汽车内饰包覆生产线工艺

汽车内饰植绒生产线的上料与下料系统是保障生产线自动化连续运行的重要支撑,与汽车内饰件包覆生产线的自动化输送设计相匹配,采用智能、高效的物料输送方式,实现内饰件从原料上料到成品下料的全程自动化,大幅减少人工干预,提升生产效率与产品定位精度。上料系统根据内饰件的材质、形状、规格采用差异化的上料方式,对于板材、标准件等规则形状的内饰件,采用自动化传送带配合定位工装进行上料,输送速度与生产线工艺节拍精细同步;对于皮革包覆后的异形件、大型内饰件,采用机械臂搭配视觉识别系统进行上料,视觉系统可精细识别内饰件的位置、角度,引导机械臂实现精细抓取与放置,定位精度误差≤0.1mm,确保内饰件在生产线上的加工位置准确无误。上料系统还配备了物料检测装置,若出现物料缺失、放置歪斜等问题,系统会自动报警并暂停运行,避免后续工艺环节出现加工次品。浙江专业汽车内饰包覆生产线工艺生产线可根据不同车型参数,灵活调整生产工艺与整体作业流程。
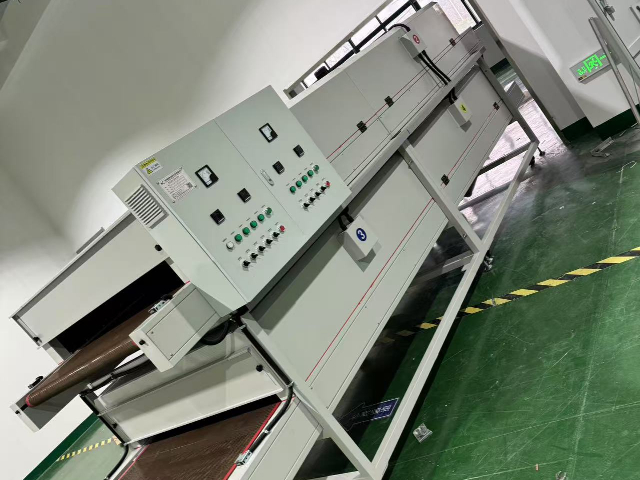
对于皮革、织物等软质基材,预处理系统则采用温和的等离子处理方式,避免高温火焰对皮革、织物造成损伤,同时喷胶系统选用柔性水性胶水,胶层厚度控制在 0.1~0.2mm,既保证粘接强度,又能保持软质基材的柔韧性与触感,植绒系统适当降低电场强度,防止绒毛刺入基材过深影响手感。针对经汽车内饰件包覆生产线加工后的复合基材内饰件,如皮革包覆塑料件、织物包覆金属件,生产线可通过视觉识别技术精细区分不同基材区域,自动调整预处理、喷胶、植绒的工艺参数,确保复合基材各区域的植绒效果均匀一致,无明显色差与附着力差异。此外,生产线还支持不同厚度、尺寸的基材加工,基材宽度可覆盖 300~1500mm,可加工从汽车小型卡扣到大型顶棚的各类内饰件,充分体现了生产线的广兼容性与柔性生产能力,成为汽车内饰制造中适配性极强的主要设备。
系统配备了胶水恒温控制模块,可根据胶水的类型与特性,将胶水温度精细控制在 40~60℃,该温度区间能有效提升胶水的流动性与润湿性,确保喷胶过程中胶水雾化效果好、喷涂均匀,避免因胶水温度过低导致粘度增高、喷涂堵塞,或温度过高导致胶水提前固化、胶层性能下降等问题。恒温控制模块采用夹套式加热与温度传感器实时监控相结合的方式,加热均匀,温度调节精细,误差≤±1℃,确保储存罐内的胶水温度始终保持稳定。胶水输送管道采用保温设计,与储存罐的恒温温度保持一致,防止胶水在输送过程中温度下降,同时管道配备高压泵与流量调节阀,高压泵可为胶水输送提供稳定的压力,流量调节阀可根据喷胶系统的需求,实时调整胶水输送量,输送精度误差≤±2%,确保喷胶系统的胶水供应均匀、可控。此外,系统还配备了胶水过滤装置,可有效过滤胶水中的杂质、颗粒,防止杂质堵塞喷胶枪的喷嘴,确保喷胶效果的均匀性,过滤装置采用可拆洗设计,维护便捷,可定期进行清洁与更换,保证过滤效果。该胶水储存与供给系统的稳定运行,为喷胶系统的高精度喷涂提供了坚实的保障,与喷胶系统、植绒系统相配合,共同打造出均匀、牢固的胶层与植绒层。生产线可实现连续流水线作业,运行稳定,可匹配各类产品批量生产节奏。
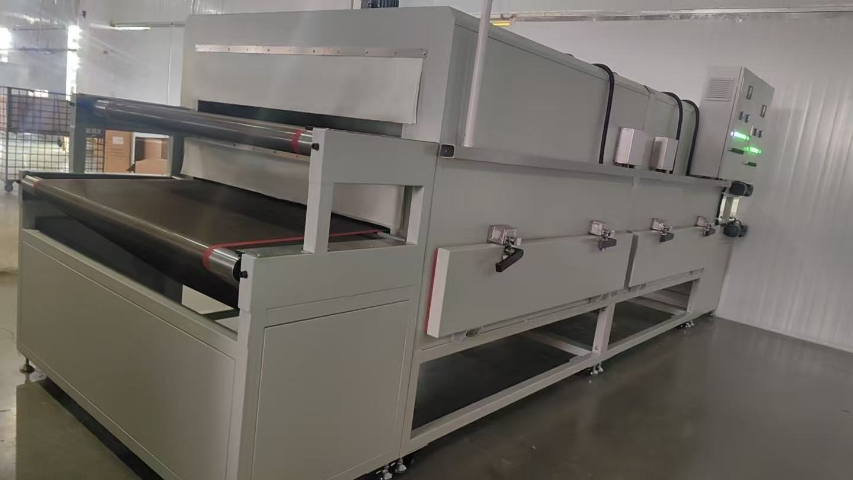
汽车内饰植绒生产线的生产效率与产能表现优异,完全适配汽车内饰件包覆生产线的大规模生产节奏,通过全流程自动化设计、工艺参数优化与设备协同运作,实现了植绒工艺的高效生产,能够满足汽车制造企业的大批量订单需求。单条植绒生产线的生产节拍可根据工件复杂程度灵活调整,对于结构简单的汽车内饰小件,如卡扣、扶手盖等,生产节拍可达 10 秒 / 件,每小时产能超 300 件;对于结构复杂的异形件,如汽车门板、顶棚等,生产节拍约 60 秒 / 件,每小时产能达 60 件,部分高端定制的高速生产线,每小时产能可突破 2000 件,单线年产能可达 30 万套以上,与汽车内饰件包覆生产线的产能高度匹配,实现了包覆与植绒工艺的产能平衡,避免因某一环节产能不足导致的生产瓶颈。部分内饰基材可进行低温预热处理,提升表面活性,增强胶水附着性能。浙江专业汽车内饰包覆生产线工艺
精准温控系统可管控烘烤温度,适配各类胶水与面料的固化工艺需求。浙江专业汽车内饰包覆生产线工艺
汽车内饰植绒生产线在行业应用与市场布局方面与汽车内饰件包覆生产线深度融合,已广泛应用于国内各大汽车内饰制造企业与汽车主机厂的内饰生产车间,成为汽车内饰制造产业链中的设备,同时其市场布局紧跟我国汽车产业的发展趋势,在长三角、珠三角、成渝、环渤海等汽车产业集聚区实现了覆盖。在行业应用方面,生产线不仅为传统燃油车内饰件提供植绒加工服务,还针对新能源汽车的内饰设计特点进行了工艺优化,新能源汽车更加注重车内的静谧性、舒适性与智能化,生产线通过优化植绒工艺,提升了植绒层的隔音降噪、减震缓冲性能,同时支持导电绒毛植绒,满足新能源汽车内饰的防静电需求,已成为比亚迪、蔚来、广汽埃安、吉利等主流新能源汽车品牌的内饰件生产设备。浙江专业汽车内饰包覆生产线工艺