商机详情 -
重庆小型汽车内饰包覆生产线加工厂
汽车内饰植绒生产线在汽车内饰定制化生产中发挥着重要作用,凭借其高度的柔性生产能力,与汽车内饰件包覆生产线的定制化加工能力相契合,能够满足汽车制造企业对内饰件个性化、定制化的设计与生产需求,为汽车品牌打造差异化的内饰风格提供技术支持。随着汽车消费市场的多元化发展,越来越多的消费者开始追求汽车内饰的个性化定制,汽车制造企业也不断推出多样化的内饰设计方案,这对内饰件生产设备的柔性生产能力提出了更高要求。汽车内饰植绒生产线具备极强的定制化生产能力,首先在产品规格上,生产线可加工从 300mm 到 1500mm 宽度的各类内饰件,可适配汽车小型卡扣、扶手盖到大型顶棚、门板等不同规格的产品定制需求;其次在植绒效果上,生产线可根据定制需求灵活搭配不同类型、长度、颜色的绒毛,打造出哑光、亮光、金属质感、彩色拼接等多种植绒效果,还可实现局部植绒、图案植绒等个性化设计,如在汽车中控台、座椅头枕等部位植绒定制的品牌 logo、图案等,提升汽车内饰的个性化与专属感;再次在工艺搭配上,生产线可与汽车内饰件包覆生产线深度协同,根据定制需求,先由包覆生产线完成个性化的基材包覆。优化升级的热风循环结构,有效降低设备能耗,实现节能化生产作业。重庆小型汽车内饰包覆生产线加工厂
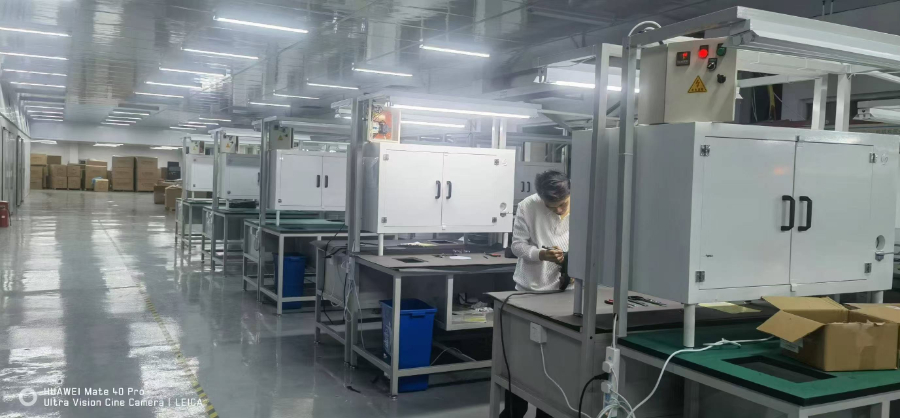
汽车内饰植绒生产线的上料与下料系统是保障生产线自动化连续运行的重要支撑,与汽车内饰件包覆生产线的自动化输送设计相匹配,采用智能、高效的物料输送方式,实现内饰件从原料上料到成品下料的全程自动化,大幅减少人工干预,提升生产效率与产品定位精度。上料系统根据内饰件的材质、形状、规格采用差异化的上料方式,对于板材、标准件等规则形状的内饰件,采用自动化传送带配合定位工装进行上料,输送速度与生产线工艺节拍精细同步;对于皮革包覆后的异形件、大型内饰件,采用机械臂搭配视觉识别系统进行上料,视觉系统可精细识别内饰件的位置、角度,引导机械臂实现精细抓取与放置,定位精度误差≤0.1mm,确保内饰件在生产线上的加工位置准确无误。上料系统还配备了物料检测装置,若出现物料缺失、放置歪斜等问题,系统会自动报警并暂停运行,避免后续工艺环节出现加工次品。重庆小型汽车内饰包覆生产线加工厂设备适配性良好,可完成各类中小型车载内饰装饰工件的包覆加工。
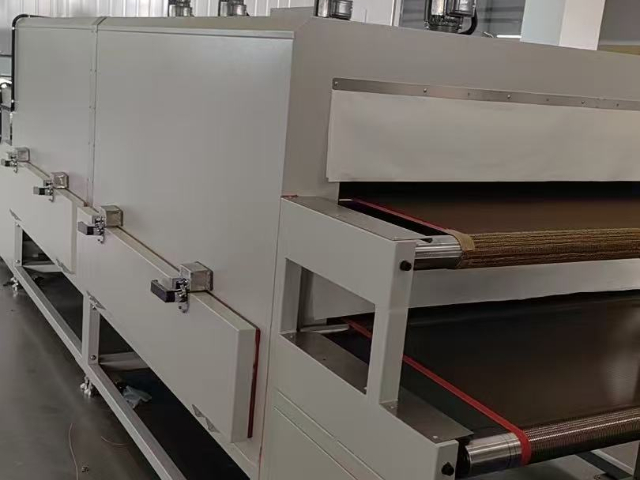
在绒毛规格方面,生产线支持绒毛长度在 0.3~5.0mm 之间灵活调节,绒毛细度可根据需求定制,短绒毛(0.3~1.0mm)植绒后表面细腻、平整,适合用于汽车仪表盘、中控面板等注重精致外观的部位;中长绒毛(1.0~3.0mm)植绒后触感柔软、立体感强,适合用于汽车门板、扶手等注重手感的部位;长绒毛(3.0~5.0mm)植绒后保暖性、隔音性优异,适合用于汽车顶棚、后备箱等注重功能性的部位。生产线的植绒系统可根据绒毛类型与规格自动调整静电场强度、绒毛输送速度、植绒距离等参数,确保不同绒毛均能实现垂直、均匀的植绒效果,植绒密度一致性超 95%,同时配合环保型胶水与低温固化工艺,有效保留绒毛的原有特性,让植绒后的内饰件既具备优异的功能性,又拥有精致的外观与舒适的触感,与皮革包覆内饰件的质感形成互补,共同提升汽车内饰的整体品质。
汽车内饰植绒生产线针对汽车座椅内饰件的植绒加工进行了专项工艺优化,与汽车内饰件包覆生产线的座椅包覆工艺深度协同,打造出兼具舒适触感、优异耐磨性与牢固结构的汽车座椅植绒内饰件,满足汽车座椅对使用体验与耐久性的严苛要求。汽车座椅作为驾乘人员接触频繁的内饰部位,对植绒效果的耐磨性、柔软度、附着力要求较高,植绒生产线针对这一特点,在原材料选用上,优先采用耐磨性优异、触感柔软的尼龙 66 绒毛,绒毛长度控制在 1.0~2.0mm,既保证了柔软的触感,又避免了绒毛过长导致的易脱落、易起球问题,胶水选用与皮革、织物等座椅包覆基材粘接性极强的聚氨酯水性胶,胶层厚度精细控制在 0.2~0.25mm,确保绒毛与座椅基材牢固结合。生产线可实现连续流水线作业,运行稳定,可匹配各类产品批量生产节奏。
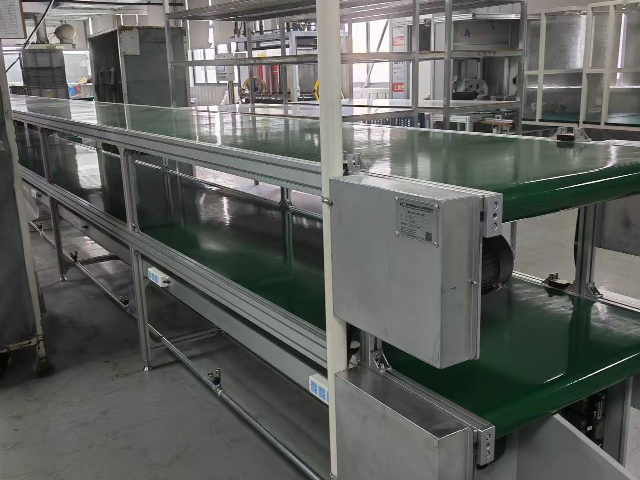
汽车内饰植绒生产线的维护与保养体系标准化、系统化,与皮革包覆线机器人自动喷胶房、胶水肌活隧道烘干线等设备的维护理念相统一,建立了 “日常维护 + 一级维护 + 二级维护 + 特殊维护” 的四级维护体系,有效降低设备故障率,延长设备使用寿命,确保生产线长期稳定运行。日常维护由生产线操作人员负责,每日生产前对设备进行检查,包括各模块的连接是否牢固、传感器与检测仪是否正常、润滑油位是否充足、绒毛与胶水储量是否足够等,生产后对设备进行清洁,清理喷胶枪、植绒喷头、烘箱内部的残留胶水与绒毛,检查设备是否存在异响、泄漏等问题,日常维护工作简单、便捷,可有效预防设备小故障的发生。一级维护由专业设备维护人员负责,每周进行一次,主要包括对设备的传动部件、轴承、链条等进行润滑保养,对喷胶系统、植绒系统的易损件进行检查,对电气控制系统的线路与接头进行紧固,对负压风机、过滤器等进行清洁,确保设备的运动部件灵活、电气系统稳定。针对发泡复合内饰件,设备可完成多层结构贴合与固化成型加工工序。重庆小型汽车内饰包覆生产线加工厂
自动化作业模式减少人工误差,有效降低包覆工艺的产品不良发生率。重庆小型汽车内饰包覆生产线加工厂
生产线的低温固化技术将烘烤温度从 220℃降至 180℃以下,大幅减少了烘烤环节的能耗。在人工成本控制方面,生产线实现了全流程自动化运行,从基材上料到成品下料,全程无需人工干预,单条生产线需 1-2 名操作人员进行监控与简单操作,相比传统手工植绒需要大量人工,大幅减少了人工成本投入。在设备维护成本控制方面,生产线采用模块化设计与标准化零部件,设备的维修与易损件更换更加便捷,同时建立了完善的四级维护体系,有效降低设备故障率,延长设备使用寿命,减少设备维修与更换成本;针对北方沙尘、南方潮湿等极端环境的设备优化,也大幅降低了特殊环境下的设备维护成本。此外,生产线与汽车内饰件包覆生产线的工艺协同,实现了包覆与植绒的连续化生产,减少了产品的中间运输、存储环节,进一步降低了生产辅助成本。通过这些的成本控制措施,汽车内饰植绒生产线的单位产品植绒加工成本较传统工艺降低 30% 以上,与包覆生产线协同后,汽车内饰件的整体制造成本也得到有效控制,为企业带来了的经济效益。重庆小型汽车内饰包覆生产线加工厂