商机详情 -
广东定制汽车内饰包覆生产线品牌
在环保技术创新方面,生产线研发了水帘吸尘喷胶技术,替代传统的干式喷胶技术,在喷胶过程中通过水帘对胶雾进行吸附,实现胶雾的零排放,同时让生产环境无气味释放,既提升了生产环境的安全性,又进一步降低了 VOC 排放,符合更高的环保标准。在高效化创新方面,生产线推出了烘干一体化植绒机,将植绒与烘干工艺集成在同一设备中,植绒完成后可一键启动烘干功能,大幅缩短工艺衔接时间,单日产能提升三倍,同时生产线的智能省绒系统实现了植绒同步抽附余绒,进一步提高绒毛利用率,降低生产成本。这些技术升级与创新,让汽车内饰植绒生产线的性能不断提升,与汽车内饰件包覆生产线的技术发展形成良性互动,共同推动汽车内饰制造工艺的持续升级。设备兼顾小批量试样与大批量量产,可适配多样化生产订单需求。广东定制汽车内饰包覆生产线品牌
系统配备了完善的故障检测与报警装置,当某一工艺模块出现参数异常、设备故障时,系统会立即发出声光报警,并在人机界面上显示故障位置与原因,同时自动暂停相关模块的运行,避免故障扩大导致的大量次品产生,部分高级生产线还配备了远程监控与诊断功能,技术人员可通过远程终端对生产线进行实时监控与故障排查,大幅提升设备维护效率。控制系统还可实现生产线的产能统计、次品率分析、设备运行时长统计等数据管理功能,为企业的生产管理与工艺优化提供精细的数据支持,其稳定的控制性能确保生产线的平均无故障时间(MTBF)>500 小时,故障率≤1.5%,为汽车内饰件的大规模、品质高生产提供了可靠保障。陕西专业汽车内饰包覆生产线温和的等离子处理不会损伤面料,可完整保留材料原有柔韧性与触感。

汽车内饰植绒生产线的上料与下料系统是保障生产线自动化连续运行的重要支撑,与汽车内饰件包覆生产线的自动化输送设计相匹配,采用智能、高效的物料输送方式,实现内饰件从原料上料到成品下料的全程自动化,大幅减少人工干预,提升生产效率与产品定位精度。上料系统根据内饰件的材质、形状、规格采用差异化的上料方式,对于板材、标准件等规则形状的内饰件,采用自动化传送带配合定位工装进行上料,输送速度与生产线工艺节拍精细同步;对于皮革包覆后的异形件、大型内饰件,采用机械臂搭配视觉识别系统进行上料,视觉系统可精细识别内饰件的位置、角度,引导机械臂实现精细抓取与放置,定位精度误差≤0.1mm,确保内饰件在生产线上的加工位置准确无误。上料系统还配备了物料检测装置,若出现物料缺失、放置歪斜等问题,系统会自动报警并暂停运行,避免后续工艺环节出现加工次品。
生产线的应用范围还从汽车内饰制造延伸至家居、电子消费品、工艺品等领域,可对家居门板、电子设备外壳、工艺品表面等进行植绒加工,进一步拓展了市场应用空间。在市场布局方面,生产线供应商紧跟我国汽车产业的发展布局,在长三角的苏州、上海、宁波,珠三角的广州、深圳、佛山,成渝的重庆、成都,环渤海的天津、青岛、沈阳等汽车产业集聚区设立了生产基地、售后服务中心与备件仓库,实现了生产线的本地化生产、本地化安装、本地化服务,大幅缩短了生产线的交付周期与售后服务响应时间,更好地满足当地汽车内饰制造企业的生产需求。同时,生产线供应商还积极开拓海外市场,将生产线出口至东南亚、中东、欧洲等汽车产业快速发展的地区,凭借优异的产品质量、完善的售后服务与高性价比,获得了海外客户的高度认可。生产线与汽车内饰件包覆生产线的市场布局相协同,形成了互补的市场推广体系,进一步提升了设备的市场占有率,成为汽车内饰制造设备领域的主流选择。生产线各工序衔接流畅,可有效缩短单件产品的整体加工耗时。
两条生产线的柔性生产能力与定制化生产能力,推动了汽车内饰制造行业向个性化、高级化发展,满足了汽车消费市场多元化、个性化的需求,提升了汽车品牌的核心竞争力。在产业协同方面,“包覆 + 植绒” 一体化工艺体系的形成,带动了上游原材料产业的升级,如环保型水性胶水、可降解绒毛、导电纤维等新型原材料的研发与应用,同时也带动了下游汽车内饰检测、物流等配套产业的发展,形成了完善的汽车内饰制造产业链。未来,随着智能化、数字化技术在汽车制造行业的进一步应用,汽车内饰植绒生产线与包覆生产线将实现更深层次的融合,通过工业互联网、大数据、人工智能等技术,实现两条生产线的互联互通与智能调度,打造出更高效、更智能、更环保的汽车内饰一体化制造生产线,推动汽车内饰制造行业向更高水平的智能制造迈进。标准化包覆工艺可提升内饰耐磨性能,适配长期车载使用工况环境。河北大型汽车内饰包覆生产线加工厂
生产线支持热熔胶水性胶等常用内饰胶水的自动化喷涂与烘干处理。广东定制汽车内饰包覆生产线品牌
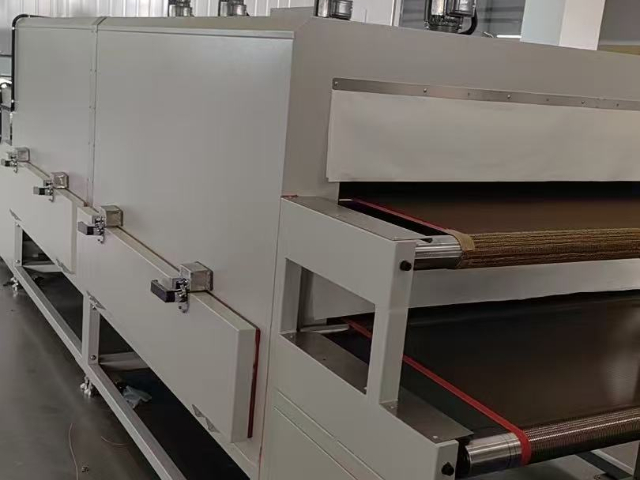
系统的烘干温度可根据胶水类型、基材材质灵活调节,常规固化温度控制在 60~200℃,水性胶等环保型胶水采用低温固化工艺,温度控制在 60~150℃,既保证固化效果,又能降低能耗与环境污染。在节能设计方面,系统配备余热回收装置,余热回收率≥40%,可将烘干过程中产生的余热回收利用,为生产线前端的胶水预热、基材干燥等环节提供热源,实现能源的循环利用,与胶水肌活隧道烘干线的节能理念保持一致。烘烤固化系统的输送速度与喷胶、植绒环节精细同步,确保内饰件在烘箱内的停留时间刚好满足胶层固化需求,既避免固化不足导致的绒毛附着力差,又防止固化过度导致的基材变形,经该系统处理后的内饰件,绒毛附着力大幅提升,掉绒率处于行业前列水平,完全满足汽车内饰件长期使用的耐久性要求。广东定制汽车内饰包覆生产线品牌