商机详情 -
江苏定制汽车内饰包覆生产线工艺
汽车内饰植绒生产线与汽车内饰件包覆生产线的工艺协同性是其在汽车内饰制造中广泛应用的重要优势,两条生产线可实现无缝对接、工艺互补,共同打造出兼具包覆质感与植绒触感的高级汽车内饰件,满足汽车内饰多元化、高级化的制造需求。在生产流程上,汽车内饰件包覆生产线可先完成内饰件的基材包覆加工,如将皮革、织物包覆在塑料或金属基材表面,实现内饰件的基础造型与表面包覆,经包覆定型、边角修剪后的内饰件,可直接输送至汽车内饰植绒生产线,无需额外的二次定位与预处理,植绒生产线的上料系统可通过视觉识别技术精细适配包覆件的形状与尺寸,直接进行后续的喷胶、植绒加工,实现包覆与植绒工艺的连续化生产,大幅提升生产效率。设备适配性良好,可完成各类中小型车载内饰装饰工件的包覆加工。江苏定制汽车内饰包覆生产线工艺
系统还配备了绒毛料位检测装置,当储存罐内的绒毛料位低于设定值时,系统会自动发出声光报警,提醒操作人员及时加料,同时支持与自动上料设备的联动,实现绒毛的自动化加料,进一步提升生产线的自动化水平。针对尼龙、涤纶、粘胶、导电纤维等不同类型的绒毛,以及 0.3~5.0mm 不同长度的绒毛,系统可通过调整振动送料频率、输送管道风压、流量调节阀门开度等参数,实现不同绒毛的精细输送,确保各类绒毛都能以稳定的流量进入植绒箱,与静电植绒系统完美配合,实现优异的植绒效果,充分满足汽车内饰件多样化的植绒需求。新疆小型汽车内饰包覆生产线品牌优化升级的热风循环结构,有效降低设备能耗,实现节能化生产作业。
汽车内饰植绒生产线针对汽车座椅内饰件的植绒加工进行了专项工艺优化,与汽车内饰件包覆生产线的座椅包覆工艺深度协同,打造出兼具舒适触感、优异耐磨性与牢固结构的汽车座椅植绒内饰件,满足汽车座椅对使用体验与耐久性的严苛要求。汽车座椅作为驾乘人员接触频繁的内饰部位,对植绒效果的耐磨性、柔软度、附着力要求较高,植绒生产线针对这一特点,在原材料选用上,优先采用耐磨性优异、触感柔软的尼龙 66 绒毛,绒毛长度控制在 1.0~2.0mm,既保证了柔软的触感,又避免了绒毛过长导致的易脱落、易起球问题,胶水选用与皮革、织物等座椅包覆基材粘接性极强的聚氨酯水性胶,胶层厚度精细控制在 0.2~0.25mm,确保绒毛与座椅基材牢固结合。
在人才培养方面,生产线供应商会为企业提供完善的技术培训服务,包括理论培训、现场操作培训、设备维护培训等,理论培训主要讲解生产线的工作原理、工艺流程、操作规范等基础知识,现场操作培训则由专业技术人员手把手指导操作人员进行实际操作,让操作人员快速掌握生产线的基本操作技能,设备维护培训则讲解生产线的日常维护、一级维护等基础维护知识,培养操作人员的设备维护意识。此外,生产线还建立了标准化的操作与维护手册,手册内容详细、易懂,包含生产线的所有操作流程、参数设置方法、设备维护步骤、常见故障处理方法等,操作人员可随时查阅,进一步提升操作与维护技能。生产线与汽车内饰件包覆生产线的操作体系相统一,操作人员掌握一条生产线的操作技能后,可快速掌握另一条生产线的操作,实现人才的共享与高效利用,大幅降低企业的人才培养成本与人力管理成本。真空吸附定型工位依托负压原理,让包覆表皮紧密贴合内饰基材表面。
汽车内饰植绒生产线在行业应用与市场布局方面与汽车内饰件包覆生产线深度融合,已广泛应用于国内各大汽车内饰制造企业与汽车主机厂的内饰生产车间,成为汽车内饰制造产业链中的设备,同时其市场布局紧跟我国汽车产业的发展趋势,在长三角、珠三角、成渝、环渤海等汽车产业集聚区实现了覆盖。在行业应用方面,生产线不仅为传统燃油车内饰件提供植绒加工服务,还针对新能源汽车的内饰设计特点进行了工艺优化,新能源汽车更加注重车内的静谧性、舒适性与智能化,生产线通过优化植绒工艺,提升了植绒层的隔音降噪、减震缓冲性能,同时支持导电绒毛植绒,满足新能源汽车内饰的防静电需求,已成为比亚迪、蔚来、广汽埃安、吉利等主流新能源汽车品牌的内饰件生产设备。生产线可兼容皮革人造革织物薄膜等多种内饰包覆原材料加工处理。上海专业汽车内饰包覆生产线公司
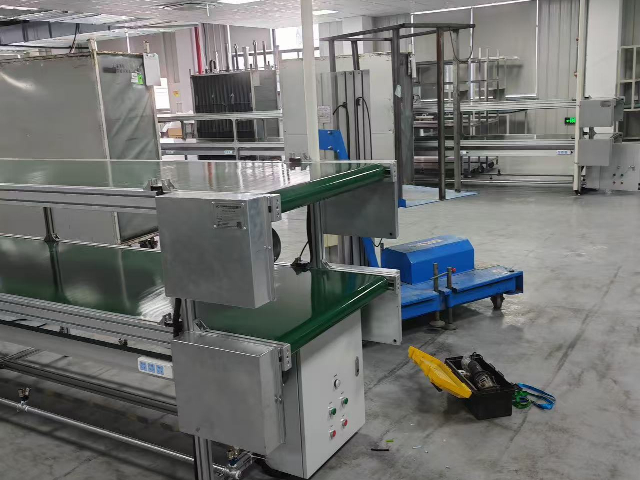
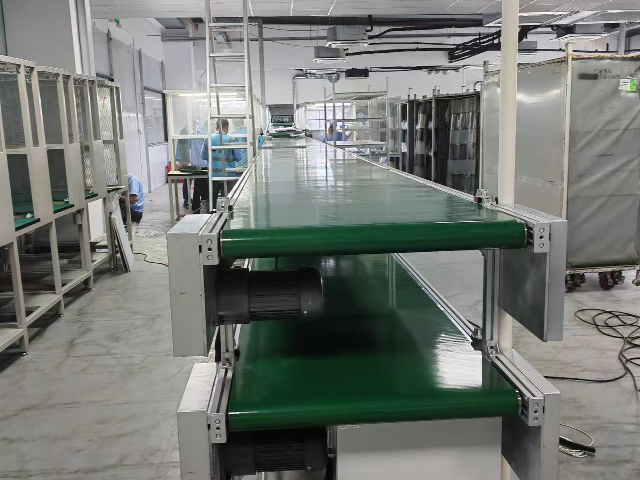
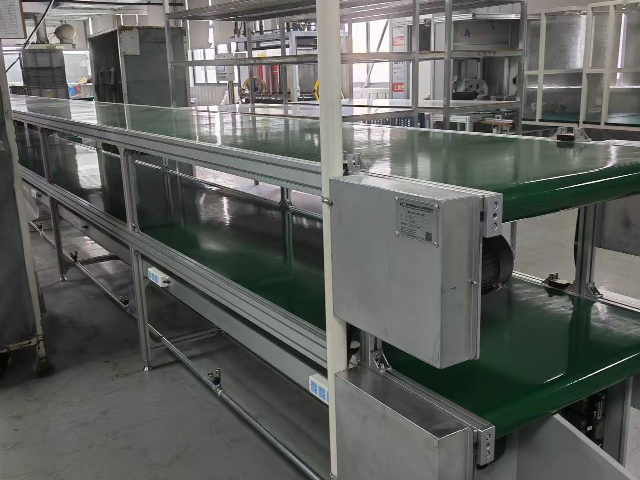
汽车内饰包覆生产线,是适配各类车载内饰件加工的自动化成套生产设备。江苏定制汽车内饰包覆生产线工艺
汽车内饰植绒生产线的烘烤固化系统与胶水基活隧道烘干线、内饰件包覆胶水活化隧道烘烤线的主要技术高度契合,均以精细温控、高效烘干为设计主要,通过对植绒后内饰件进行科学的温度控制与烘干处理,使胶层快速、充分固化,让绒毛与内饰件基材实现长久性牢固结合,同时避免因烘干不当导致的内饰件变形、胶层老化、绒毛脱落等问题。该系统摒弃了传统单一的烘干方式,采用 “预热区 + 固化区 + 冷却区” 的三段式分区温控设计,烘箱长度可根据生产需求定制为 8~15m,内部配备高效的热风循环系统,使烘箱内各区域温差≤±3℃,部分高级生产线通过 PID 温控系统,将温度均匀性误差控制在 ±2℃以内,确保内饰件各部位的胶层固化速度与程度一致。江苏定制汽车内饰包覆生产线工艺