商机详情 -
河北汽车内饰包覆生产线设备
系统的检测速度与生产线的工艺节拍精细同步,可实现对每一件产品的实时在线检测,无需停机检测,不影响生产线的运行效率,检测结果会实时在控制系统的人机界面上显示,同时系统会对检测数据进行自动统计与分析,生成质量检测报表,包括产品总数、合格数、次品数、缺陷类型及占比等,为企业的工艺优化与质量管控提供精细的数据支持。对于检测出的不合格产品,系统会自动向自动化分拣装置发送信号,分拣装置会快速将不合格产品从生产线上分拣出来,输送至返工区,避免次品流入后续环节,确保出厂产品均为合格产品。针对汽车内饰件包覆生产线加工后的异形包覆件,AI 视觉检测系统可通过视觉定位技术,精细识别包覆件的形状与结构,调整检测角度与区域,实现对包覆件植绒表面的检测,确保包覆件的植绒质量符合要求,充分体现了生产线的智能化与精细化。汽车内饰包覆生产线确保内饰的环保无异味。河北汽车内饰包覆生产线设备
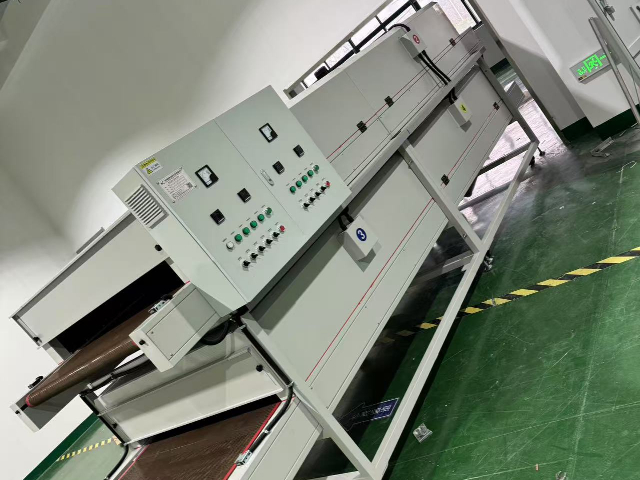
汽车内饰植绒生产线的环保性能是现代汽车内饰制造的重要考量指标,生产线在设计与工艺上践行环保理念,与胶水肌活隧道烘干线、内饰件包覆胶水活化隧道烘烤线的环保设计相呼应,从原材料选用、工艺优化、废弃物处理、废气治理等多方面入手,大幅降低生产过程中的环境污染,符合国家大气污染物综合排放标准与汽车内饰 VOC 管控要求。在原材料选用上,生产线优先采用环保型水性胶粘剂、可降解粘胶绒毛,替代传统的溶剂型胶水与不可降解化纤绒毛,水性胶粘剂的 VOC 排放量较溶剂型胶水降低 90% 以上,可降解绒毛在产品报废后可自然降解,减少白色污染,经检测,采用环保原材料生产的植绒内饰件,甲醛释放量为 0.02mg/m³,远低于国标要求的 0.1mg/m³。广西专业汽车内饰包覆生产线价格汽车内饰包覆生产线上的设备性能十分稳定。

汽车内饰植绒生产线的成本控制能力优异,通过优化工艺设计、提升原材料利用率、降低能耗、减少人工成本等多方面措施,有效降低了汽车内饰件的植绒加工成本,同时与汽车内饰件包覆生产线的成本控制体系相协同,进一步降低汽车内饰件的整体制造成本,提升汽车制造企业的经济效益。在原材料成本控制方面,生产线的喷胶系统胶水利用率≥95%,远高于传统人工喷胶的 60% 左右,大幅减少胶水浪费;植绒系统配备高效的绒毛循环回收系统,纤维回收率≥85%,部分高级生产线可达 90% 以上,大量未附着的绒毛可循环利用,减少绒毛原材料的消耗;同时生产线优先采用性价比高的环保型水性胶水与国产绒毛,在保证产品质量的前提下,进一步降低原材料采购成本。在能耗成本控制方面,生产线采用多项节能设计,烘烤固化系统的余热回收率≥40%,可将烘干过程中产生的余热回收用于胶水预热、基材干燥等环节,实现能源循环利用;生产线的所有电机均采用变频调速技术,可根据生产需求灵活调整转速,避免设备空载运行造成的能耗浪费,经测算,采用变频调速技术后,生产线的能耗可降低 15%-20%。
汽车内饰植绒生产线的上料与下料系统是保障生产线自动化连续运行的重要支撑,与汽车内饰件包覆生产线的自动化输送设计相匹配,采用智能、高效的物料输送方式,实现内饰件从原料上料到成品下料的全程自动化,大幅减少人工干预,提升生产效率与产品定位精度。上料系统根据内饰件的材质、形状、规格采用差异化的上料方式,对于板材、标准件等规则形状的内饰件,采用自动化传送带配合定位工装进行上料,输送速度与生产线工艺节拍精细同步;对于皮革包覆后的异形件、大型内饰件,采用机械臂搭配视觉识别系统进行上料,视觉系统可精细识别内饰件的位置、角度,引导机械臂实现精细抓取与放置,定位精度误差≤0.1mm,确保内饰件在生产线上的加工位置准确无误。上料系统还配备了物料检测装置,若出现物料缺失、放置歪斜等问题,系统会自动报警并暂停运行,避免后续工艺环节出现加工次品。汽车内饰包覆生产线保证了包覆的牢固度。
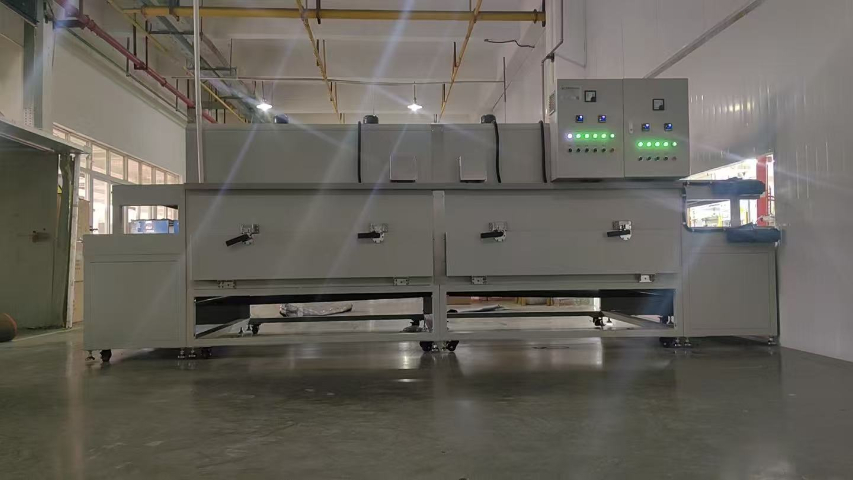
汽车内饰植绒生产线在产品质量稳定性与一致性上表现突出,依托高精度的设备设计、智能化的工艺控制与标准化的生产流程,让每一件植绒内饰件的质量都保持高度统一,与汽车内饰件包覆生产线的产品质量标准保持一致,充分满足汽车制造企业对零部件质量的严苛要求。生产线通过各类高精度传感器与检测仪,对全流程的关键工艺参数进行实时监控与精细控制,喷胶系统的胶层厚度误差≤±0.02mm,植绒系统的植绒密度偏差≤5%,烘烤固化系统的烘箱温差≤±3℃,浮绒清理系统的清理效率≥99%,所有参数均控制在极小的误差范围内,确保每一个工艺环节的加工效果一致。汽车内饰包覆生产线满足多样化的生产需求。河南大型汽车内饰包覆生产线价格
汽车内饰包覆生产线实现高效的质量检测。河北汽车内饰包覆生产线设备
传统包覆生产线存在大量非增值环节,如人工搬运、重复定位等,严重制约产能。苏州闽诚锦业通过流程再造,将某门板生产线的工序从12道压缩至8道,剔除4个冗余环节。其设计的AGV物流系统实现原材料到工位的自动配送,使物料周转效率提升60%;在披皮工序中,引入机械手自动抓取系统,将单人日产能从34台份提升至120台份,人员需求从28人减少至8人。更值得关注的是,其开发的在线检测系统可实时采集包覆件尺寸、外观等20余项数据,通过AI算法提前预警质量缺陷,使不良品率从5%降至0.8%,避免了因返工导致的产能损耗。某合资品牌应用该工艺后,单线年产能突破40万套,创下行业新高。河北汽车内饰包覆生产线设备