商机详情 -
福建定制汽车内饰包覆生产线采购
汽车内饰包覆生产线正从标准化向定制化深度转型,苏州闽诚锦业自动化科技有限公司通过模块化设备集群与智能控制系统,实现了从座椅、门板到中控台等复杂部件的柔性化生产。以该公司为某新能源车企定制的4000平方米智能工厂为例,其生产线搭载12组可快速切换的机械手工作站,通过数字孪生技术模拟不同车型的包覆路径,只需8分钟即可完成产线从SUV到轿跑车型的转换。该方案支持6种车型混产,日产能达1200套,较传统产线提升300%,且产品合格率稳定在99.5%以上。这种“一机多用”的模式,使车企无需为不同车型投入多条专线,明显降低固定资产投资成本。高效汽车内饰包覆生产线提升生产效率明显。福建定制汽车内饰包覆生产线采购
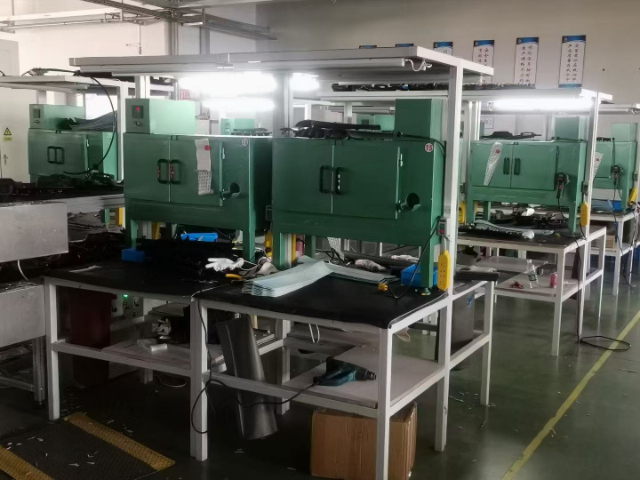
传动部件、模具等机械结构因磨损需年度深度维护。苏州闽诚锦业为重庆车企打造的2000平方米包覆车间中,真空吸附成型机的真空泵、链条等部件每年接受拆解检修。技术人员采用三坐标测量仪检测模具型腔尺寸,超差0.1毫米即进行激光熔覆修复;对链条进行张力测试,调整至设计值的±5%范围内。在某次年度维护中,发现烘烤线传送带因长期高温出现裂纹,及时更换后避免断裂事故。该车企数据显示,年度机械大修使设备平均寿命从5年延长至8年,单线年维护成本降低30%,同时因设备精度稳定,产品一次合格率提升至99.5%,明显提升市场竞争力。福建定制汽车内饰包覆生产线采购汽车内饰包覆生产线提升内饰的整体档次感。

苏州闽诚锦业将物联网技术融入维护体系,构建预测性维护模型。在为上海豪华品牌设计的绿色工厂中,200余个传感器实时采集设备温度、压力、振动等数据,AI算法分析后提前72小时预警潜在故障。某次系统中,振动传感器检测到机械手减速机轴承异常,技术人员及时更换备件,避免了一起价值20万元的重大故障。据统计,智能监测使非计划停机时间减少65%,维护成本降低30%,同时因设备状态透明化,生产计划调整效率提升40%,推动维护模式从“被动修复”向“主动预防”转型。
面对汽车行业“多品种、小批量”的生产趋势,闽诚锦业正探索“黑灯工厂”模式。其研发的第五代包覆生产线,通过5G网络连接200个传感器,实现设备自主调度与工艺参数动态优化。在模拟测试中,该系统在300平方米空间内同时运行4条产线,产品切换时间从2小时压缩至8分钟,场地利用率提升50%。此外,公司推出的“移动包覆站”概念,将重要设备集成至标准集装箱,可快速部署至客户现场,为海外建厂提供低成本解决方案。据测算,采用该技术的越南工厂,场地建设周期从18个月缩短至4个月,投资回报率提高22个百分点,标志着汽车内饰包覆生产线的场地需求正从“规模竞争”转向“效率竞争”。汽车内饰包覆生产线提升内饰的抗老化性。
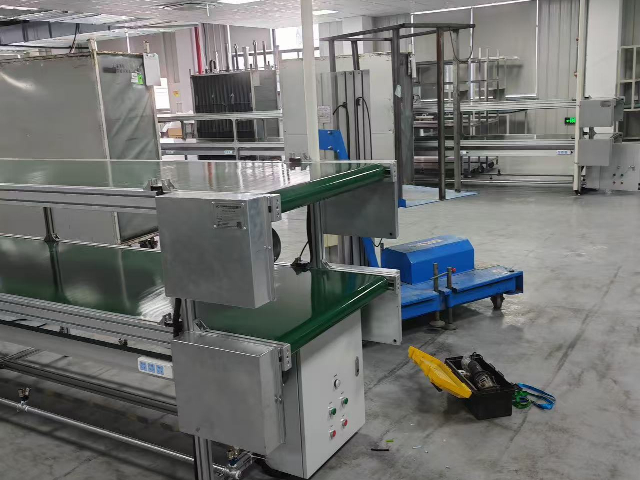
原材料质量与供应节奏对产能影响明显。以PVC表皮为例,若供应商无法稳定提供粘接性达标的材料,将导致包覆件次品率激增。苏州闽诚锦业在为某自主品牌建设包覆车间时,建立原材料双供应链体系,同时引入等离子表面处理设备,通过破坏材料表面分子结构增强粘接力,使原材料适配范围扩大30%。在胶水供应环节,其开发的智能供胶系统可实时监测胶水粘度,自动调整喷胶压力,避免因胶水性能波动导致的生产中断。某改装厂应用该系统后,因胶水问题导致的停机时间减少75%,单线产能稳定性提升40%,有效规避了原材料风险对产能的冲击。汽车内饰包覆生产线具备快速换模的功能。福建定制汽车内饰包覆生产线采购
先进的汽车内饰包覆生产线易于维护保养。福建定制汽车内饰包覆生产线采购
人员技能水平直接影响产能释放。传统生产线中,新员工培训周期长达3个月,且操作熟练度差异导致产能波动。苏州闽诚锦业构建的“技能矩阵培训体系”,将操作技能拆解为12个模块,通过VR仿真系统进行沉浸式培训,使新员工上岗周期缩短至15天。在某豪华品牌项目中,其设计的“一人多机”作业模式,让熟练工可同时操作3台设备,人力成本降低35%的同时,单线产能提升50%。更关键的是,其开发的产能看板系统可实时显示各工位效率,通过数据驱动的人员调度,使生产线平衡率从78%提升至95%,彻底消除因工序瓶颈导致的产能浪费。福建定制汽车内饰包覆生产线采购