商机详情 -
苏州橡胶硫化机厂家
LYLHJ型皮带硫化机有主机(机架、螺杆、螺母、垫圈、隔热板、上加热板、下加热板、水压板),高压软管、试压泵、一次电缆、二次电缆、电控箱组成。硫化机构件轻巧,一般人工均能搬动,安装前要考虑到电源的方便,操作空间,在运输机上施工时,用枕木搭一个平台,其要求根据硫化胶带的位置,硫化机同时使用的台数而定,施工前请准备好处理胶带的工具、胶料、0~200℃**温度计等备件。在使用搬运过程中应轻拿轻放,文明操作。若在野外作业应有可靠的防雨、防水手段,以免被雨水侵袭受潮。平板硫化机延长寿命注意事项有哪些?苏州橡胶硫化机厂家
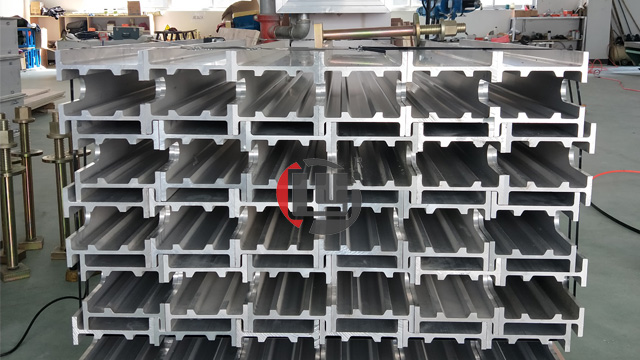
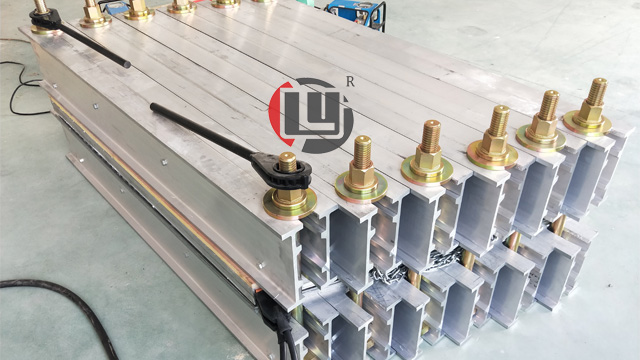
龙宇皮带硫化机的使用安装步骤:1、将下机架与胶带纵向成70°角摆放在平台上。2、将水压板(水压板上固定有木板,不可拆卸)放置到下机架上。3、将下加热板放置到水压板上,注意工作面向上,四周与水压板对齐。4、将按硫化工艺处理好的被胶接头放置到下加热板上(如多台联用,则应在拼缝上铺一块0.3mm左右的钢皮或铜皮),并在两侧装上垫铁,用夹紧装置调整两垫铁间距与胶带同宽。5、放置上加热板,与下加热板对齐,工作面向下,如多台联用,同样在拼缝处放上钢皮或铜皮。6、在上加热板上放置隔热板,在隔热板上放置机架与下面的机架对齐,装上螺杆、垫圈、拧上螺母,并以约30㎏-M的力距均匀旋紧各螺母。7、将二次电线把控制箱与加热板连起来,用一次电缆接电源。8、以高压软管连接水压板与试压泵。胶带硫化机哪家好江苏硫化机服务哪家好,欢迎咨询江阴市龙宇硫化机。
硫化机在生产运行过程中受到振动冲击和其他复合作用力,导致部件形成间隙,造成磨损。传统的修复方法有堆焊、热喷涂、电刷渡等,但几种方法都存在弊端:堆焊会使零件表面达到很高温度,造成零件变形或产生裂纹,影响尺寸精度和正常使用,严重时还会导致断裂;电刷渡虽无热影响,但渡层厚度不能太厚,污染严重,应用也受到了极大的限制。因材料是“变量”关系,当外力冲击材料时,材料会变形吸收外力,并随着轴承或其它部件的胀缩而胀缩,始终和部件保持紧配合,降低磨损的几率。针对大型硫化机的磨损,也可采用“模具”或“配合部件”针对损坏的设备进行现场修复,避免设备的整体拆卸,很大限度地保证部件配合尺寸,满足设备的生产运行要求。
硫化机安全操作规程:称量胶料半成品必定要准确,并制作成相应形状。开机前,仔细检查硫化机、电器外表、液压体系、管件有无反常,清理设备、作业台上的杂品杂物。依据工艺要求调好所需产品的温度时刻、压力,未经允许不得随意变动。硫化前及时清理模具的油污及橡胶等,擦洗模具或涂脱模剂必定要用细棉纱、细布或软毛刷。去除模具粘胶时,必定要用竹、木、黄铜制作的用具,制止用铁制用具。装卸模具要当心,不得磕碰模腔,不得上错模板。多模一起出产,各模具模板不得混杂。浙江硫化机价格哪家好,欢迎咨询江阴市龙宇硫化机。

如何正确使用胶带硫化机:先要备齐工器具、产品用金属件和胶料,不同用途的胶料不得混淆。硫化机开机前,仔细检查硫化机、电器仪表、液压系统、管件有无异常,清理设备、工作台上的杂品杂物。根据工艺要求调好所需产品的温度时间、压力,未经允许不得随意变动。硫化前及时清理模具的油污及橡胶等,擦洗模具或涂脱模剂必须用细棉纱、细布或软毛刷。装卸模具要小心,不得碰撞模腔,不得上错模板。多模同时生产,各模具模板不得混淆。平板开起模具即将承压时,精力要集中,并要注意观察合模情况,无异常时方可打压。压后,需排气的要立即泄压排气。硫化过程中掉压要及时开压达到规定压力。常州硫化机哪家好,欢迎咨询江阴市龙宇硫化机。无锡橡胶硫化机供应商
江西硫化机售后服务哪家好,欢迎咨询江阴市龙宇硫化机。苏州橡胶硫化机厂家
输送带硫化机在使用之前应了解的注意事项,在使用之前,应检查热板的绝缘电阻,若过低,应先通电烘干,直到绝缘值达到50MPa以下,才可以使用;在使用搬行过程中应轻拿轻放,文明的操作;如果在野外作业需要有可靠的防雨、防水手段,以免被雨水侵袭受潮;当使用完毕,应放置在空气流通,相对湿度不大于85%,并不受雨侵袭的仓库内,下面枕木垫起,严禁接放置在地面上。硫化机组成:硫化机一般由四部分组成,一夹紧机构,二控制系统,三压力系统,四加热系统。夹紧机构一般由机架及螺栓组成,控制系统由电控箱及一二次导线组成,压力系统由水压板及试压泵组成,加热系统由加热板及隔热板组成。工作原理:橡胶带硫化是一个由生胶变为熟胶的过程,在这个过程中需要硫化机提供压力,温度,及控制硫化时间。硫化机则满足这个过程,由机架及水压板提供压力,电控箱及加热板提供温度及控制硫化时间。一般国内普通橡胶带硫化温度为145度,硫化压力不超过1.5 mpa,硫化时间根据胶带不同约在30~60分钟不等.苏州橡胶硫化机厂家