商机详情 -
河北TYDW140换热器抽装机
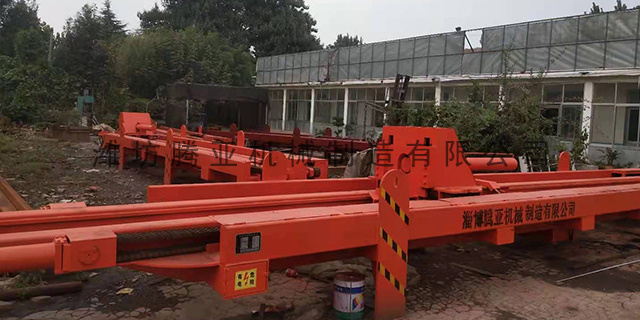
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。潍坊腾亚机械制造有限公司,讲究实效、完善管理、提升品质、增创效益。河北TYDW140换热器抽装机
管束抽装机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。TYDW280换热器管束抽装机定做多少钱腾亚机械努力提高产品质量加大产品开发力度。
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。腾亚机械确保生产出质量过关的产品。
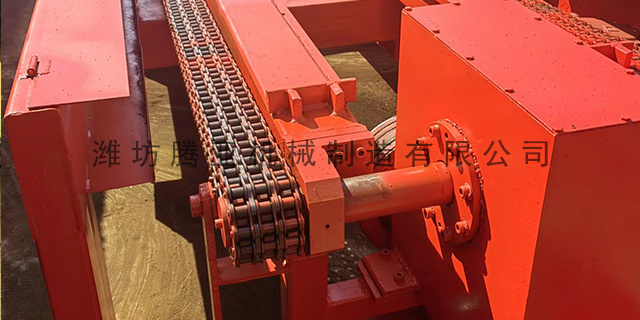
实操调校技巧方面,遵循“先找平、后对中,先粗调、后精调,调整体、控角度”原则;地面松软区域必须铺垫钢板分散受力,防止抽装机作业中沉降跑偏;长管束优先采用多点支撑、随动托辊,全程约束管束下垂与侧向偏移。抽装全过程防偏斜配套控制措施,同轴度调校合格只是基础,若操作与支撑不当,仍会造成后期偏斜,需配套全过程管控措施。一是,控制抽装启动速度。初始抽出阶段采用低速匀速牵引,严禁瞬间猛启猛停,避免冲击载荷产生侧向分力,破坏中心轨迹。遇结垢卡涩时缓慢增压、逐步克服阻力,禁止强行硬拉导致管束侧向偏移挤靠壳体。潍坊腾亚机械制造有限公司,将竭诚为您服务,朋友常在,友谊长存!浙江TYDW160换热器管束抽芯机
腾亚机械产品库存充足,供货及时。河北TYDW140换热器抽装机
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升,远超正常范围;三是偏心导致的卡涩常伴随管束偏斜、晃动,抽装过程中可观察到管束姿态异常,若未及时发现,会加剧故障严重程度。偏心的形成主要与吊装操作、设备状态、操作规范等相关:吊装时,吊装点未对准管束重心,或吊装绳索固定不对称,导致管束起吊后出现偏心。河北TYDW140换热器抽装机