商机详情 -
福建换热器管束抽装机定做
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆;定期检查固定螺栓、侧向支撑、钢丝绳,发现松动及时紧固。地基加固固定法:受限空间地面承载力不均时,先对地面进行加固,铺设钢板(厚度≥12mm)、碎石垫层,增大地面承载力,避免抽装机就位后沉降;抽装机支腿下方铺设防滑垫、垫板,确保支腿受力均匀,防止滑移。质量是公司自下而上的根基,但需人人来扶持——腾亚机械。福建换热器管束抽装机定做
管束抽装机
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。青海拆芯机出租潍坊腾亚机械制造有限公司,客户是公司发展的源泉。
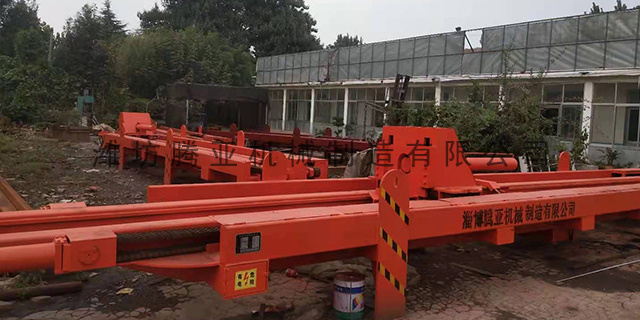
实际施工现场受场地平整度、设备基础沉降、换热器就位偏差、抽装机摆放随意、地面软硬不均、吊装移位误差等因素影响,极易出现上下高低偏差、左右径向偏移、前后角度倾斜三大同轴度偏差问题。一旦同轴度失准,管束在抽拉行进中必然发生偏斜受力,局部单点接触壳体,产生巨大摩擦阻力与侧向弯矩,轻则划伤壳体内壁、损坏密封法兰面、磨损折流板孔位,重则造成换热管弯曲变形、管板开裂、管束卡死无法进退,被迫停机返工,大幅延长检修工期、增加维修成本,甚至引发设备坍塌、管束坠落等安全事故。
实操调校技巧方面,遵循“先找平、后对中,先粗调、后精调,调整体、控角度”原则;地面松软区域必须铺垫钢板分散受力,防止抽装机作业中沉降跑偏;长管束优先采用多点支撑、随动托辊,全程约束管束下垂与侧向偏移。抽装全过程防偏斜配套控制措施,同轴度调校合格只是基础,若操作与支撑不当,仍会造成后期偏斜,需配套全过程管控措施。一是,控制抽装启动速度。初始抽出阶段采用低速匀速牵引,严禁瞬间猛启猛停,避免冲击载荷产生侧向分力,破坏中心轨迹。遇结垢卡涩时缓慢增压、逐步克服阻力,禁止强行硬拉导致管束侧向偏移挤靠壳体。潍坊腾亚机械制造有限公司,不断开拓进取,积极维护客户利益。
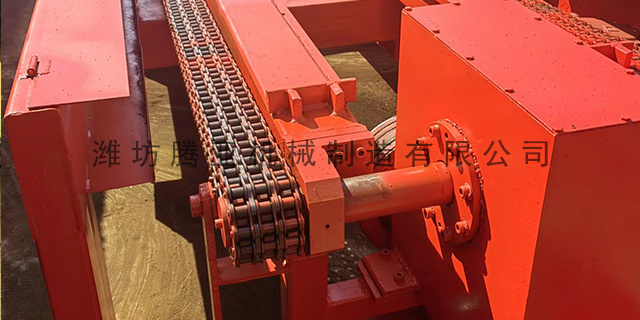
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取不同的纠正措施,具体如下:轻微不同步的纠正措施:立即停止作业,调整双吊装或双牵引装置的运行速度,减慢移动较快一侧的速度,加快移动较慢一侧的速度,确保两端移动速度一致;若为受力不均导致的不同步,调整吊装绳索、牵引链条的张力,增大移动较慢一侧的牵引力度,减小移动较快一侧的牵引力度,均衡管束受力;安排专人用激光校准仪、卷尺实时监测两端移动距离,及时调整,直至不同步现象消除,再继续缓慢抽装。潍坊腾亚机械制造有限公司,坚持“顾客至上,合作共赢”。福建换热器管束抽装机定做
潍坊腾亚机械制造有限公司,与您携手共进,积极创新,稳步向前。福建换热器管束抽装机定做
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。福建换热器管束抽装机定做