商机详情 -
重庆抽芯机定做多少钱
二级隔离(强化隔离):在一级隔离的基础上,对危险介质管道、高压管道、易泄漏管道,进一步采取强化隔离措施,确保介质彻底切断:对于高压管道(压力≥1.6MPa),关闭截止阀后,关闭管道上的止回阀,防止介质倒流;必要时拆除管道法兰连接螺栓,在法兰之间插入盲板(后续盲板加装环节详细说明),实现隔离。对于易燃易爆、有毒有害介质管道,除关闭阀门外,需开启管道上的放空阀、排污阀,缓慢释放管道内的残余介质与压力,放空、排污过程中需控制流速,避免介质飞溅、泄漏,放空的介质需收集处理,严禁直接排放至大气或污水系统。潍坊腾亚机械制造有限公司注重专业结构与层次结构的梯队建设。重庆抽芯机定做多少钱
管束抽装机
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。TYDW120换热器抽芯机租赁多少钱潍坊腾亚机械制造有限公司,提供周到的解决方案,满足客户不同的服务需要。
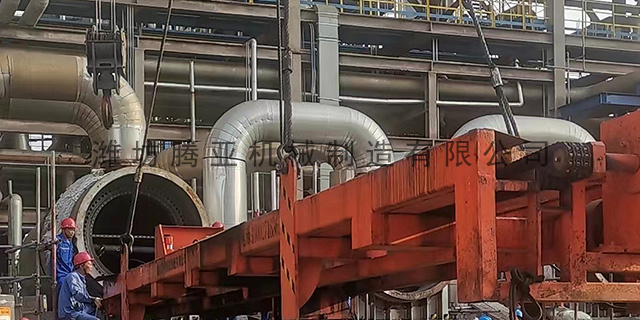
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。
断电挂牌是抽装作业前的重要安全保障,关键目标是“切断与抽装作业相关的所有设备电源、动力源,防止设备误启动,避免引发机械伤害、电气伤害等事故”。断电挂牌需遵循“断电—验电—挂牌—上锁”的原则,严格落实“谁断电、谁挂牌、谁解锁”的责任制度,确保每一台相关设备都能彻底断电,无误启动风险。(详细排查断电设备:对照抽装作业方案、设备清单,详细排查与抽装作业相关的所有设备,明确需断电的设备类型、设备编号、电源开关位置、动力源类型(电力、液压、气动等)。潍坊腾亚机械制造有限公司本着科学发展观的理念,实施人强企强的战略计划。
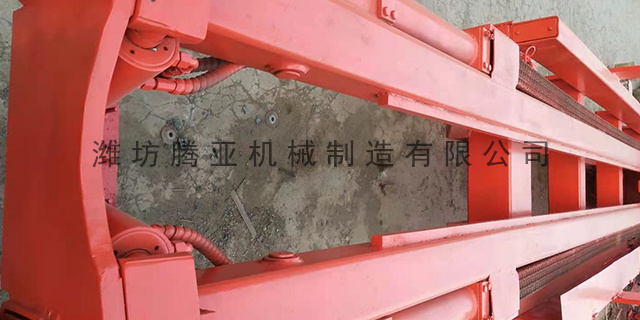
第二,增设侧向限位导向。在管口位置设置简易侧向限位挡轮、导向夹板,限制管束左右窜动,即使存在微小同轴误差,也可约束偏斜量,避免刮伤壳体与管板。第三,全程多点支撑防下垂。长管束抽装过程中,随牵引行程逐步增设中间托辊、移动式支撑小车,减小管束自重产生的弯曲挠度,保持上下同轴状态不被破坏。第四,实时观察及时微调。安排专人全程观察管束与管口间隙,发现单侧间隙变小、轻微啃边、摩擦异响时,立即停机,微量调整托辊高度与侧向位置,及时修正偏差,防止偏斜量持续扩大。第五,回装作业重复同轴校核。管束回装前必须重新复核一次同轴度,不可直接沿用抽出时的对位状态;作业后场地沉降、设备微移位都会改变基准,回装强行对位极易造成管板与换热管损伤。潍坊腾亚机械制造有限公司,客户是公司发展的源泉。内蒙古TYDW140换热器抽装机
腾亚机械一直稳步快速发展。重庆抽芯机定做多少钱
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。重庆抽芯机定做多少钱