商机详情 -
甘肃换热器管束抽装机厂家
螺栓固定法:在平台预设固定点位(或焊接固定底座),将抽装机机架与平台通过较高的强度螺栓固定,螺栓规格与数量根据抽装机重量、牵引反作用力计算确定,螺栓紧固后,采用防松螺母、开口销锁定,防止螺栓松动;螺栓固定时,确保螺栓受力均匀,避点受力过大导致固定失效。侧向支撑固定法:高空平台边缘作业时,抽装机易向边缘滑移,需在机架两侧设置侧向支撑(采用型钢、千斤顶),支撑点固定在平台主梁或防护围栏上,限制抽装机侧向位移;侧向支撑需调整至紧密贴合机架,确保支撑牢固,无松动。潍坊腾亚机械制造有限公司,优良产品,是市场竞争必胜的保证。甘肃换热器管束抽装机厂家
管束抽装机
拉力稳定性:刚性传动存在机械间隙与冲击,拉力波动大,启动与停止瞬间易产生冲击力,易导致管束偏斜、管板损伤,甚至丝杠弯曲、链条断裂等设备故障。对于结垢管束,卡涩时易瞬间过载,损坏传动部件。拉力可调性:只能通过电机启停与档位切换粗略调节拉力,无准确控制手段,无法适配复杂阻力工况,易出现拉力过大损伤管束或拉力不足无法抽出的问题。运行速度(抽装速度)直接影响作业效率与管束安全性,两类设备因动力传递特性不同,在速度调节范围、稳定性、可控性上呈现明显差异。液压式抽装机通过流量控制阀调节液压油流速,实现抽装速度的无级调节,速度范围0.1m/min-1.5m/min,兼顾安全性与效率。贵州抽芯机出租潍坊腾亚机械制造有限公司,坚持“诚信为本、客户至上”的经营原则。
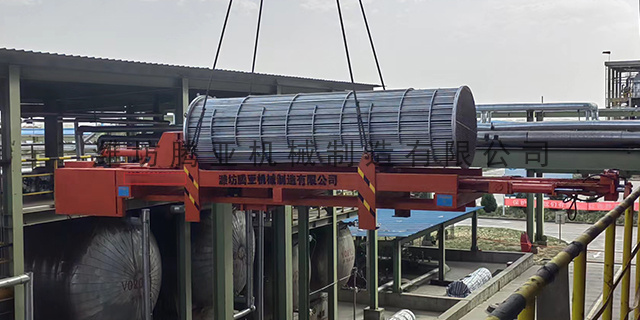
误区一:为降低成本,选用规格不符、材质不合格的链条、钢丝绳,或修复废旧部件再次使用。规避:更换时,必须选用与原规格、原材质一致的合格部件,严禁选用不合格产品;废旧部件尤其是断裂、严重磨损的部件,需彻底报废,严禁修复后再次使用。误区二:更换后不进行张紧调整、润滑处理,或张紧力调整不当。规避:更换后,需正确调整链条、钢丝绳的张紧力,确保张紧适度;及时进行润滑处理,选用匹配的润滑脂,减少摩擦磨损;安装完成后,必须进行空载试运行,确认无异常后再投入使用。误区三:只更换链条、钢丝绳,不检查配套部件(如链轮、滑轮、卷筒),导致新部件快速磨损。规避:更换链条、钢丝绳时,需同时检查链轮、滑轮、卷筒的磨损情况,若配套部件磨损超标,需同时修复或更换,避免新部件与旧配套部件啮合不良、摩擦加剧,缩短新部件使用寿命。
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。腾亚机械走自主创新可发展的战略路线。
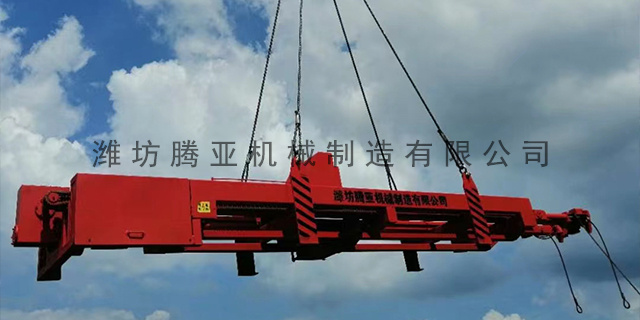
第二,增设侧向限位导向。在管口位置设置简易侧向限位挡轮、导向夹板,限制管束左右窜动,即使存在微小同轴误差,也可约束偏斜量,避免刮伤壳体与管板。第三,全程多点支撑防下垂。长管束抽装过程中,随牵引行程逐步增设中间托辊、移动式支撑小车,减小管束自重产生的弯曲挠度,保持上下同轴状态不被破坏。第四,实时观察及时微调。安排专人全程观察管束与管口间隙,发现单侧间隙变小、轻微啃边、摩擦异响时,立即停机,微量调整托辊高度与侧向位置,及时修正偏差,防止偏斜量持续扩大。第五,回装作业重复同轴校核。管束回装前必须重新复核一次同轴度,不可直接沿用抽出时的对位状态;作业后场地沉降、设备微移位都会改变基准,回装强行对位极易造成管板与换热管损伤。腾亚机械产品各项技术指标均达到标准。重庆抽芯机价格
潍坊腾亚机械制造有限公司,有品质才有市场,有改善才有进步。甘肃换热器管束抽装机厂家
低速可控:可实现0.1m/min-0.5m/min低速抽装,适配管束初始抽出、卡涩克服、准确对位等场景,避免速度过快导致管束偏斜、碰撞损伤。例如,管束卡涩时,低速缓慢增压,逐步剥离结垢,保护换热管与管板。高速高效:正常工况下可提升至1.0m/min-1.5m/min,抽装效率高,8m长管束单次抽装只需5-8分钟,大幅缩短检修时间,降低停机损失。速度稳定性:负载变化时(如卡涩、阻力波动),液压系统可自动补偿流量,速度波动小,无卡顿、无窜动,确保抽装过程平稳。甘肃换热器管束抽装机厂家