商机详情 -
河北TYDW120换热器管束抽装机
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。潍坊腾亚机械制造有限公司,超越自我,致力未来。河北TYDW120换热器管束抽装机
管束抽装机
管束直径指管束管板的外径(与壳体内径匹配),直接决定抽装机的承重托架规格、导轨间距及设备横向尺寸,同时影响管束与壳体间的摩擦力(摩擦力与接触面积正相关),进而影响抽装机吨位需求。管束直径范围覆盖小型、中型、大型规格:小型管束:直径400mm-800mm,常见于小型化工设备、余热回收装置,重量轻、抽装难度低;中型管束:直径800mm-1400mm,石油、化工、电力行业主流规格,重量中等、应用较广阔;大型管束:直径1400mm-2000mm及以上,大型炼化、电站换热器用,重量大、抽装精度要求高。青海换热器管束抽装机讲职业道德,爱本职工作,树公司形象——腾亚机械。
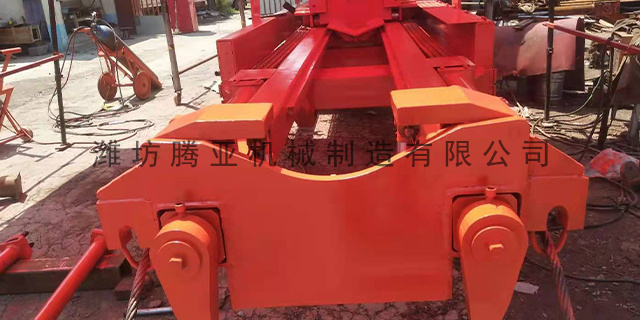
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。
要实现快速调校,首先需明确同轴度偏差的来源,从源头规避误差,减少反复调整次数。一是,现场场地基础条件不佳。作业地面凹凸不平、混凝土路面破损塌陷、回填土地基承载力不均,抽装机就位后机架发生微倾斜、导轨局部沉降,直接导致中心线高低错位;换热器设备基础长期运行出现不均匀沉降,壳体管口中心本身存在高低、左右偏移,与设计基准线偏离。第二,抽装机就位摆放不规范。作业人员未按基准线定位,随意停靠摆放,导轨与换热器管口自然形成左右偏移与角度偏斜;抽装机自身机架长期使用产生轻微变形、导轨磨损不均、两侧托辊高度不一致,造成自身中心线偏移,即使外部对位准确,运行中仍会产生偏斜。潍坊腾亚机械制造有限公司,品质求信赖,集同行之精华。
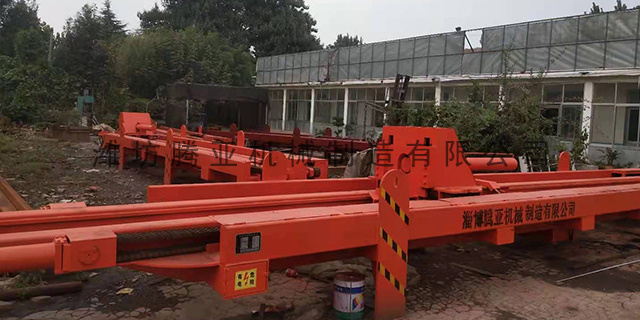
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。腾亚机械坚持“以人为本”的企业价值观和“共存共赢”的原则。浙江TYDW140换热器管束抽装机
潍坊腾亚机械制造有限公司,讲职业道德,爱本职工作,树公司形象!河北TYDW120换热器管束抽装机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。河北TYDW120换热器管束抽装机