商机详情 -
黑龙江TYDW200换热器拆芯机
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。腾亚机械在产品规格配套方面占据优势。黑龙江TYDW200换热器拆芯机
管束抽装机
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。宁夏管束抽芯机定做潍坊腾亚机械制造有限公司,以诚实的信念,承诺优良的服务。
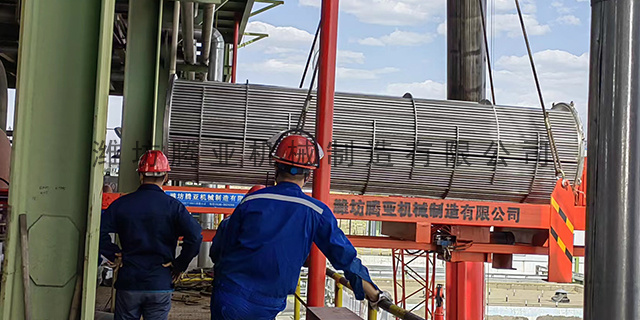
结合工业抽装机主流规格,不同长度管束对应的行程选型区间如下:管束长度≤6m:选用6m-7m行程抽装机,适配小型短管束,如抽装机,较大抽装长度6m,设备总长约9.6m,结构紧凑;管束长度6m-8m:选用8m-9m行程抽装机,中型换热器主流规格,如45吨级抽装机,行程9m,适配长度8m以内管束;管束长度8m-10m:选用10m-11m行程抽装机,中大型管束用,需加长机架与导轨,确保牵引稳定性;管束长度≥10m:选用12m-15m定制行程抽装机,超长管束用,采用分段式导轨、加固机架,防止长行程作业时设备变形。
盲板准备:提前采购、检验盲板,确保盲板无裂纹、无变形、无腐蚀,密封面平整、光滑,无划痕、凹陷;对盲板进行编号、标识,注明盲板规格、压力等级、材质、使用部位,便于管理与追溯;准备盲板加装所需工具(扳手、螺丝刀、密封垫、螺栓、螺母等),并检查工具完好性。盲板管理:建立《盲板管理台账》,详细记录盲板编号、规格、材质、使用部位、加装时间、拆除时间、责任人员等信息,实现盲板全生命周期管理;盲板需集中存放,分类摆放,避免混淆、损坏。盲板加装需在介质隔离、吹扫置换合格后进行,操作过程中需严格遵守安全操作规程,避免介质泄漏、人员伤害。腾亚机械欢迎各界朋友光临考察指导!
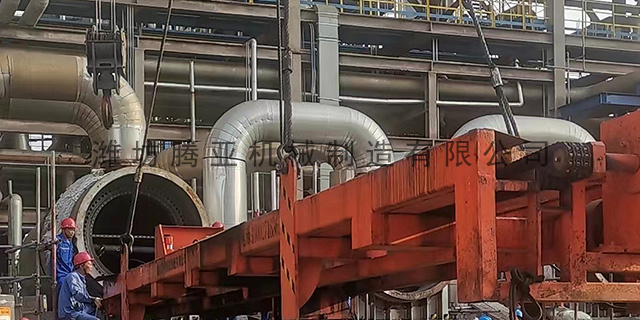
抽芯机接手(夹具)安装:高度、水平、间隙三大关键调整标准全解在换热器管束抽芯作业中,接手(夹具)是连接抽芯机与换热器壳体的"咽喉要道"。接手安装的精度直接决定了抽芯力能否沿管束轴线方向精细传递——高度偏差一毫,力线偏移;水平失之毫厘,管束卡顿;间隙大之一丝,管束脱轨。本文将从高度、水平、间隙三大维度,系统梳理接手(夹具)安装时的调整标准,为现场施工与设备调试提供一份可执行的技术指南。接手的高度调整,是整个安装工序中较早执行、也较为关键的一步。高度的关键目标只有一个:让抽芯机的牵引力轴线与换热器管束的轴线完全重合。潍坊腾亚机械制造有限公司,每天进步一点点。宁夏管束抽芯机定做
腾亚机械引进先进的生产设备和独特的制作工艺。黑龙江TYDW200换热器拆芯机
抽装机行程选型关键是完全覆盖管束长度+安全余量,确保管束能完整抽出壳体,同时兼顾设备紧凑性与作业稳定性,直接匹配管束长度参数。抽装机有效行程L≥管束长度L1+前端预留长度L2+后端安全余量L3式中:L:抽装机有效行程(mm/m),指牵引小车较大移动距离;L1:管束实际长度(mm/m),两端管板外侧间距;L2:前端预留长度(mm/m),管束抽出后需预留吊装、翻身空间,取0.5m-1.0m;L3:后端安全余量(mm/m),避免牵引小车超行程碰撞,取0.3m-0.5m。黑龙江TYDW200换热器拆芯机