商机详情 -
抽装机价格
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。质量赢得顾客,信誉创造效益——腾亚机械。抽装机价格
管束抽装机
高空作业关键风险,1.吊装风险:高空平台空间狭小,吊装设备(起重机、卷扬机)作业半径受限,易与周边设备、管线碰撞;高空风力较大(尤其是室外平台),吊装过程中抽装机易发生摆动、旋转,导致吊装失稳;平台边缘无有效防护,抽装机吊装就位时易发生坠落。2.固定风险:高空平台多为钢结构或混凝土预制平台,部分平台存在腐蚀、裂纹、承载力不足等问题,固定点位选择受限;平台表面光滑,抽装机受力后易产生水平滑移;固定螺栓未按要求紧固,受牵引反作用力影响,螺栓松动导致设备移位。3.倾覆风险:高空平台面积有限,抽装机摆放无法实现全范围支撑,重心易偏移;管束抽装时产生的水平牵引反作用力,会使抽装机产生倾覆力矩;风力、吊装冲击载荷等外部因素,会加剧倾覆风险,一旦倾覆,设备易从高空坠落,引发连锁事故。辽宁管束抽芯机租赁多少钱腾亚机械走自主创新可发展的战略路线。
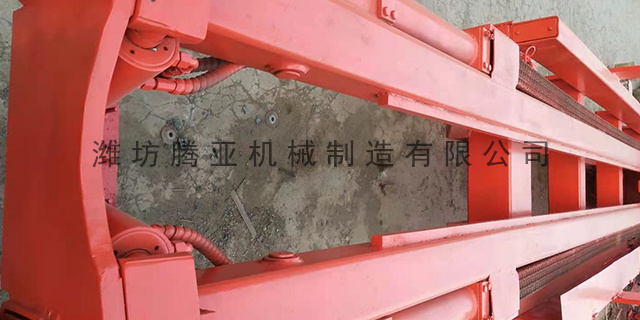
吊装平衡控制:根据抽装机重心位置,合理设置吊点,确保吊装过程中抽装机保持水平,避免倾斜;对于模块化抽装机,分部件吊装时,需确保每个部件吊装平衡,避免部件坠落;吊装过程中,安排专人观察抽装机状态,发现倾斜、摆动时,及时调整吊装角度、速度。高空吊装特殊管控:高空平台吊装时,抽装机吊装至平台上方后,缓慢下降,由专人在平台上引导就位,避免抽装机碰撞平台边缘、防护围栏;吊装就位前,清理平台就位区域,确保地面平整,预留足够的操作空间;受限空间吊装时,利用手动葫芦微调抽装机位置,确保准确就位,避免与容器、墙体摩擦碰撞。
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。潍坊腾亚机械制造有限公司,产品质量连万家。
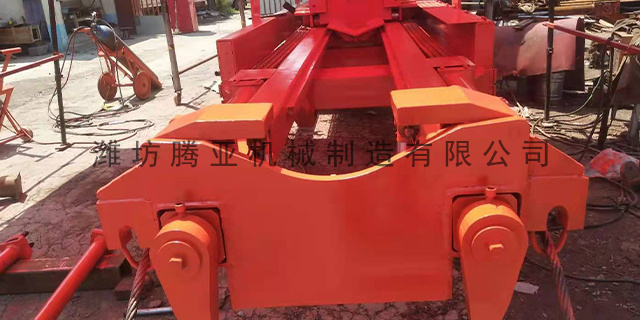
实际施工现场受场地平整度、设备基础沉降、换热器就位偏差、抽装机摆放随意、地面软硬不均、吊装移位误差等因素影响,极易出现上下高低偏差、左右径向偏移、前后角度倾斜三大同轴度偏差问题。一旦同轴度失准,管束在抽拉行进中必然发生偏斜受力,局部单点接触壳体,产生巨大摩擦阻力与侧向弯矩,轻则划伤壳体内壁、损坏密封法兰面、磨损折流板孔位,重则造成换热管弯曲变形、管板开裂、管束卡死无法进退,被迫停机返工,大幅延长检修工期、增加维修成本,甚至引发设备坍塌、管束坠落等安全事故。诚信品质,精彩世界——腾亚机械。江西TYDW180换热器抽芯机
潍坊腾亚机械制造有限公司,保证质量,是对社会的承诺。抽装机价格
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。抽装机价格