商机详情 -
湖南抽装机价格
常见误区与规避方法:1.误区一:忽视平台/地面承载力,直接摆放抽装机。规避:作业前检测平台/地面承载力,承载力不足时进行加固,铺设垫板、钢板,分散载荷,避免地面沉降、平台变形导致设备倾覆。2.误区二:固定螺栓未紧固、未防松,只依靠支腿支撑。规避:固定螺栓按要求紧固,采用防松螺母、开口销锁定,定期检查紧固程度;重型抽装机需增设侧向支撑、钢丝绳斜拉固定,确保固定牢固。3.误区三:吊装未试吊,直接正式吊装。规避:吊装前必须进行试吊,检查吊装设备、抽装机状态,确认无异常后,方可正式吊装,杜绝吊装失稳。4.误区四:忽视牵引反作用力,未设置配重。规避:根据抽装机额定抽力、管束重量,设置足够重量的配重,平衡牵引反作用力,防止设备因受力失衡倾覆。潍坊腾亚机械制造有限公司,就像初升的太阳,注定光芒万丈!湖南抽装机价格
管束抽装机
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测要求,制定不同步、偏斜、晃动的应急处置预案;方案需经技术人员、安全人员审核通过后,方可实施。西藏抽装机定做多少钱腾亚机械努力提高产品质量加大产品开发力度。
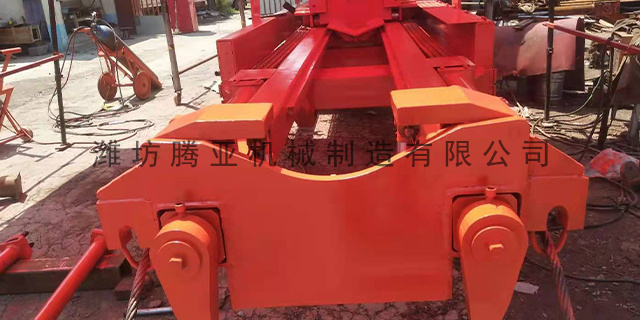
中度不同步的纠正措施:立即停止作业,将管束缓慢复位至两端对齐状态,排查不同步的关键原因并处理。若为设备性能不一致导致的不同步,调试双吊装、双牵引装置的运行参数,确保两侧设备的速度、力度一致,或更换性能一致的设备;若为吊装、牵引点布置不合理导致的不同步,重新调整吊装、牵引点位置,确保对称分布在管束重心两侧,均衡受力;若为人员配合不当导致的不同步,明确统一的操作指令,安排专人统一指挥,两侧操作人员严格按照指令操作,确保动作同步。
选型关键原则,重型/复杂工况→液压式:管束重量≥15吨、直径≥1000mm、长度≥6m,或结垢严重、高空/狭小空间、贵重材质管束,优先选液压式,安全高效,长期综合效益高。轻型/简单工况→机械式:管束重量≤15吨、直径≤1000mm、长度≤6m,无结垢、开阔场地、预算有限,选机械式,低成本、易操作,满足基本需求。工业实践中,过载问题频发:部分选型只关注管束理论重量,忽视结垢附加重量与卡涩阻力;或未按抽装角度、管束直径修正参数,导致抽装机长期处于超负载状态。腾亚机械确保每一件产品,均拥有出众的品质。
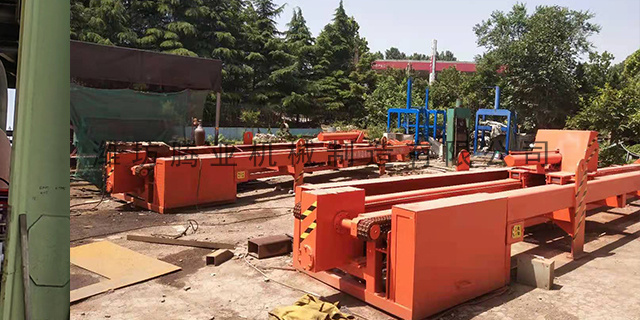
处理管束卡涩、拉力突增故障,首要任务是快速判断故障诱因与严重程度,遵循科学的应急处置原则,避免盲目操作导致故障扩大。以下明确故障判断方法、应急处置原则,为后续分步处理奠定基础。结合现场实操,可通过“看、听、测、查”四种方式,快速判断管束卡涩、拉力突增的关键诱因与严重程度,具体如下:看:观察管束抽装姿态,若管束无明显偏斜,抽装时均匀受力但无法移动,且管束表面、壳体内壁可见明显垢层,可判断为结垢导致;若管束表面有明显腐蚀痕迹(点蚀、氧化皮、破损),管口与管板连接处有腐蚀产物堆积,可判断为腐蚀导致;若管束姿态异常、出现偏斜,一侧与壳体内壁挤压紧密,另一侧有间隙,可判断为偏心导致。潍坊腾亚机械制造有限公司,讲职业道德,爱本职工作,树公司形象!江苏管束抽装机价格
腾亚机械拥有精良的设备及技术雄厚的研发团队。湖南抽装机价格
结合工业抽装机主流规格,不同长度管束对应的行程选型区间如下:管束长度≤6m:选用6m-7m行程抽装机,适配小型短管束,如抽装机,较大抽装长度6m,设备总长约9.6m,结构紧凑;管束长度6m-8m:选用8m-9m行程抽装机,中型换热器主流规格,如45吨级抽装机,行程9m,适配长度8m以内管束;管束长度8m-10m:选用10m-11m行程抽装机,中大型管束用,需加长机架与导轨,确保牵引稳定性;管束长度≥10m:选用12m-15m定制行程抽装机,超长管束用,采用分段式导轨、加固机架,防止长行程作业时设备变形。湖南抽装机价格