商机详情 -
TYDW200换热器抽装机哪家好
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。腾亚机械热诚欢迎各界朋友前来参观、考察、洽谈业务。TYDW200换热器抽装机哪家好
管束抽装机
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。青海TYDW180换热器抽装机腾亚机械希望在大家一起互利共赢情况下,共同发展。
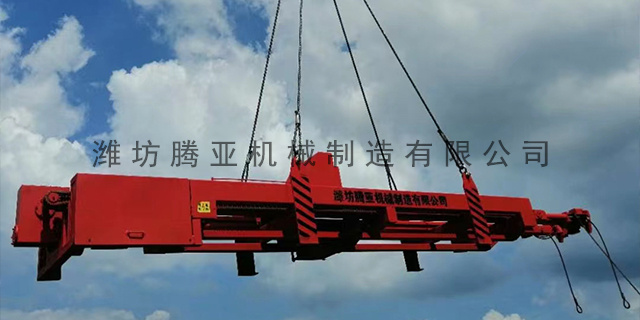
粗对位:抽装机整体就位初调,将抽装机行驶或吊装至换热器管口正前方,使导轨大致与管口对齐,进行粗调对位。肉眼观察导轨中心与管口十字基准线基本重合,前后距离满足管束较大行程与吊装预留空间,初步固定抽装机位置,锁紧行走制动装置,防止设备滑移。粗对位目的是缩小偏差范围,为精调节省时间,避免大范围反复挪位。精调一是步:垂直高低同轴度调校,利用水平仪分别检测换热器壳体水平度、抽装机机架导轨水平度。以壳体中心高度为基准,测量导轨前后两端托辊顶面与壳体中心的高低差值。
据统计,换热器抽装作业中80%以上的设备故障(如丝杠弯曲、液压泵损坏、电机过载跳闸)与参数匹配失衡、过载防护缺失直接相关。因此,系统拆解管束重量与结垢阻力的构成,建立抽装机参数与负载的准确匹配模型,配套完善的过载防控措施,是杜绝过载风险、保障作业安全的关键。管束实际重量并非只为理论自重,而是包含净自重、介质残留重量、结垢附着重量的总重量,核算偏差是导致过载的首要原因,需逐项准确测算,避免低估。管束净自重指不含介质、污垢的裸管束重量,由管板、换热管、折流板、拉杆等部件重量组成,可通过理论计算或实际称重获取。腾亚机械产品各项技术指标均达到标准。
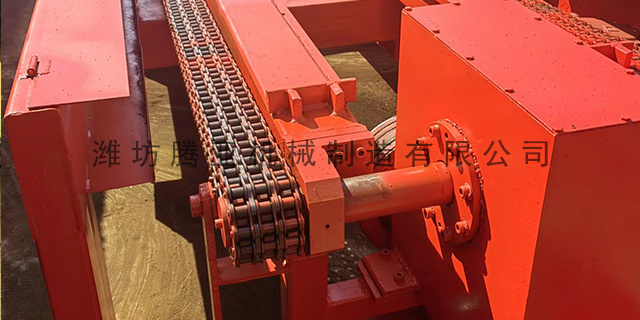
第二,增设侧向限位导向。在管口位置设置简易侧向限位挡轮、导向夹板,限制管束左右窜动,即使存在微小同轴误差,也可约束偏斜量,避免刮伤壳体与管板。第三,全程多点支撑防下垂。长管束抽装过程中,随牵引行程逐步增设中间托辊、移动式支撑小车,减小管束自重产生的弯曲挠度,保持上下同轴状态不被破坏。第四,实时观察及时微调。安排专人全程观察管束与管口间隙,发现单侧间隙变小、轻微啃边、摩擦异响时,立即停机,微量调整托辊高度与侧向位置,及时修正偏差,防止偏斜量持续扩大。第五,回装作业重复同轴校核。管束回装前必须重新复核一次同轴度,不可直接沿用抽出时的对位状态;作业后场地沉降、设备微移位都会改变基准,回装强行对位极易造成管板与换热管损伤。潍坊腾亚机械制造有限公司,凭着积极进取的精神获得广大客户的鼎力支持。青海TYDW180换热器抽装机
腾亚机械以诚信经营为宗旨。TYDW200换热器抽装机哪家好
锚栓材质与强度等级,普通碳钢系列(Q235):适用于一般工况,成本低但耐腐蚀性差,不推荐用于海上平台或高腐蚀环境。高强度合金钢(40Cr):抗拉强度达12.9级(1200MPa),适用于重型设备。耐腐蚀不锈钢(316L):耐盐雾时长超5000小时,海上平台特别版必须采用此材质,该机型充分考虑了高湿和腐蚀环境,设备与锚栓均做了防腐处理。锚栓的抗拉强度应不低于500MPa(Q345B碳钢)或更高,具体取决于设备自重与动态载荷的计算结果。锚栓安装的精度要求堪称整个基础工程中较严苛的环节。TYDW200换热器抽装机哪家好