商机详情 -
福建TYDW280换热器抽装机
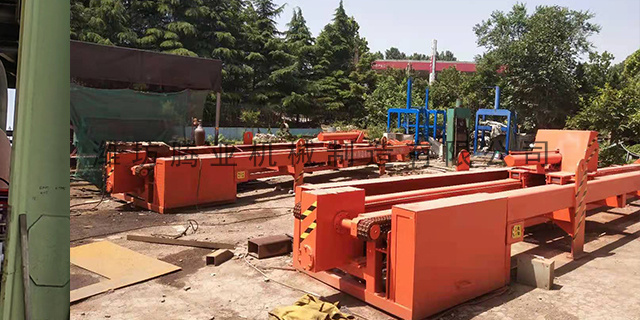
附加加固措施:对于重型抽装机(额定抽力≥45吨),除上述固定措施外,采用钢丝绳斜拉固定,将钢丝绳一端固定在抽装机机架,另一端固定在平台承重柱、主梁上,钢丝绳张紧度适中,形成双向约束,防止设备滑移、倾覆;定期检查固定螺栓、侧向支撑、钢丝绳,发现松动及时紧固。地基加固固定法:受限空间地面承载力不均时,先对地面进行加固,铺设钢板(厚度≥12mm)、碎石垫层,增大地面承载力,避免抽装机就位后沉降;抽装机支腿下方铺设防滑垫、垫板,确保支腿受力均匀,防止滑移。腾亚机械引进先进的生产设备和独特的制作工艺。福建TYDW280换热器抽装机
管束抽装机
直径修正:管束直径≥1400mm时,接触面积增大,阻力增加10%-20%;角度修正:倾斜抽装(角度≥15°)时,摩擦阻力增加15%-30%;材质修正:不锈钢管束与壳体摩擦系数比碳钢低10%-20%,阻力相应降低。抽装机匹配需遵循“较大抽力≥总阻力+安全余量,承载力≥管束总重量+附加载荷”的关键原则,分级确定匹配阈值,杜绝“小马拉大车”。机架承载力(承重能力)指抽装机托辊、机架、导轨可承受的较大垂直载荷,需支撑管束总重量及抽装过程中的附加载荷,防止机架变形、导轨弯曲。天津TYDW220换热器管束抽装机腾亚机械以完善的品质流程控制和质量检测体系,通过世界各地多质量体系认证。
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。
快速调校的前提是统一基准、明确允许偏差范围,避免无标准随意调整。(一)中心线基准选取现场优先采用换热器壳体内圆中心作为基准,不以外侧法兰边缘、支座外形为参照。可通过管口法兰四点挂线、内径卡尺多点测量,确定壳体水平中心线与垂直中心线,以此作为抽装机导轨中心、牵引中心的对齐基准。(二)同轴度允许偏差标准结合行业检修通用规范及现场实操经验,制定可控偏差范围:水平左右同轴偏差:全长范围内控制≤3mm;垂直高低同轴偏差:全长范围内控制≤2mm;导轨直线度偏差:每米≤1mm,整机导轨累计偏差≤5mm;角度偏斜:抽装机导轨与换热器中心线平行度偏差全长≤0.5°。超出以上偏差范围,抽装过程必然出现明显偏斜、啃边、卡涩现象,必须重新调校。四、抽装机与换热器中心线同轴度快速调校流程。腾亚机械凭借诚信、品质、共赢的经营理念获得业界的认可。
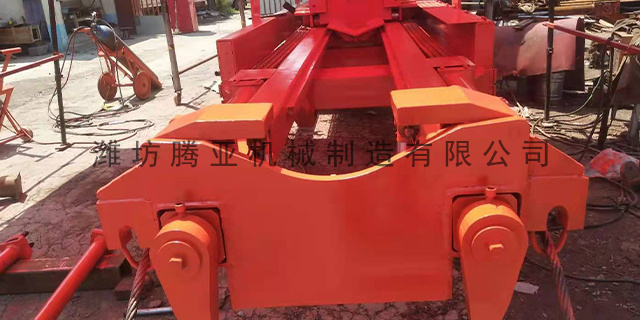
开阔场地简易工况:地面平整、空间开阔、无高空作业需求,只需完成简单抽装,无高精度要求,机械式结构简单、操作便捷,可满足基本需求。低成本临时工况:小型企业、临时检修、预算有限场景,无需长期高频使用,机械式采购成本低,可临时替代完成简单作业。维护成本包括采购成本、日常维护费、配件更换费、故障停机损失,两类设备因结构复杂度、部件耐用性、故障率不同,维护成本差异明显。液压式抽装机由液压站(电机、液压泵、油箱、过滤器、冷却器)、液压缸、控制阀、密封件、压力表等部件组成,结构复杂,精密部件多,维护难度大、成本高。腾亚机械勇往直前,不懈努力,与您携手共创美好的明天。江苏管束抽装机定做多少钱
腾亚机械坚持“以人为本”的企业价值观和“共存共赢”的原则。福建TYDW280换热器抽装机
基础顶面标高偏差应控制在±10mm以内。标高过高或过低,不只影响设备就位的便利性,更会改变抽装机主行车与换热器管束的相对高度关系,导致抽芯力方向偏移。尤其对于采用液压钩快速插入拉出的设备,高度偏差哪怕10mm,都可能造成液压钩与管束管板的对接失败。抽装机固定基础的强度,是整个系统安全运行的"底气"。不同型号的抽装机,对基础强度的要求差异明显。根据行业通行标准,抽装机固定基础的混凝土强度等级不应低于C30,对于较大抽装力达90吨、自重18.8吨的超大型设备,建议采用C35甚至C40。这与桩基检测中对混凝土设计强度等级C30-C40的要求一脉相承——较高的强度等级意味着更高的抗压能力与更好的耐久性。福建TYDW280换热器抽装机