商机详情 -
广西拆芯机定做
抽装作业前盲板加装安全步骤:盲板加装是介质隔离的关键保障,其作用是“彻底切断介质通道,实现隔离”,杜绝因阀门内漏、阀门损坏导致的介质泄漏。盲板加装需遵循“谁隔离、谁加装、谁负责”的原则,严格按照标准化步骤操作,确保盲板选型正确、加装规范、标识清晰、管理到位。根据管道压力等级、管道直径、介质特性,选用符合标准的盲板,确保盲板的压力等级不低于管道压力等级,盲板材质与管道材质匹配(如碳钢管道选用碳钢盲板,不锈钢管道选用不锈钢盲板),避免盲板因材质不符、压力不足导致损坏、泄漏。腾亚机械勇往直前,不懈努力,与您携手共创美好的明天。广西拆芯机定做
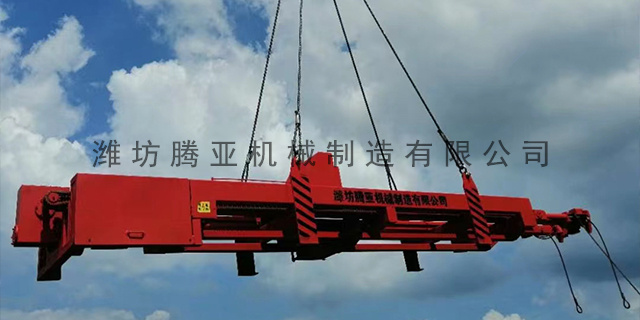
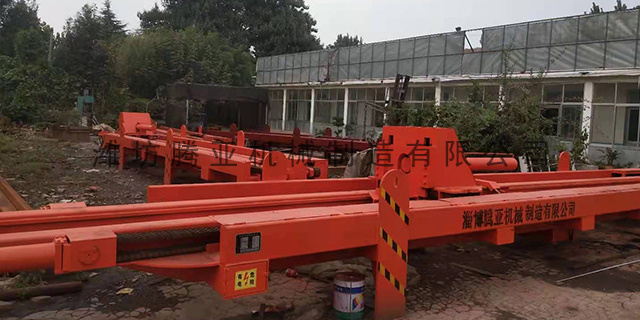
管束抽装机
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。内蒙古换热器管束抽装机租赁多少钱腾亚机械拥有完整、科学的质量管理体系。
处理管束卡涩、拉力突增故障,首要任务是快速判断故障诱因与严重程度,遵循科学的应急处置原则,避免盲目操作导致故障扩大。以下明确故障判断方法、应急处置原则,为后续分步处理奠定基础。结合现场实操,可通过“看、听、测、查”四种方式,快速判断管束卡涩、拉力突增的关键诱因与严重程度,具体如下:看:观察管束抽装姿态,若管束无明显偏斜,抽装时均匀受力但无法移动,且管束表面、壳体内壁可见明显垢层,可判断为结垢导致;若管束表面有明显腐蚀痕迹(点蚀、氧化皮、破损),管口与管板连接处有腐蚀产物堆积,可判断为腐蚀导致;若管束姿态异常、出现偏斜,一侧与壳体内壁挤压紧密,另一侧有间隙,可判断为偏心导致。
水平决定力线稳定性:水平度偏差会在抽芯过程中产生交变应力,加速间隙的磨损;间隙决定力线传递效率:间隙过大会放大高度和水平偏差带来的不利影响。因此,安装时必须遵循"先高度、后水平、再间隙"的顺序,且每一步调整后都需复检前一步的参数。正如夹具设计中所强调的装配基准原则:"装配基准应是夹具上一个单独基准表面,其他元件位置都只相对此表面进行调整或修配"——接手安装也应确立一个不可变动的基准面(通常为壳体法兰面),所有调整都以此为参照。潍坊腾亚机械制造有限公司,讲职业道德,爱本职工作,树公司形象!
若拉力突然飙升,瞬间超出正常范围2倍以上,多为腐蚀粘连或偏心挤压导致;用激光校准仪、水平仪检测管束轴线与壳体轴线的偏移量,若偏移量超过10mm,可确认存在偏心;用超声波测厚仪检测管束、管板的厚度,判断腐蚀程度,重点检查焊缝、管束端部等易腐蚀部位。查:查阅换热器运行记录、检修档案,了解介质特性、运行时间、过往清洗与检修情况,若介质易结垢、未及时清洗,可初步判断为结垢导致;若介质具有腐蚀性、设备运行时间较长,可初步判断为腐蚀导致;若过往抽装存在偏心问题,可初步判断为偏心导致。同时,检查吊装设备、牵引装置的运行状态,排除设备故障导致的拉力异常。腾亚机械欢迎各界朋友光临考察指导!江西管束抽装机定做多少钱
质量是公司自下而上的根基,但需人人来扶持——腾亚机械。广西拆芯机定做
当一个楔紧块同时锁住两个以上接手夹爪时,楔紧块斜面与各个夹爪斜面必须有相同的锁紧力,二者间的接触面积不小于80%。接触面积的检测方法:在楔紧块斜面与夹爪斜面上均匀涂上红丹粉,合模后打开,观察接触痕的分布。若接触面积不足80%,需修磨夹爪斜面,修磨量按以下公式计算:修磨量b=(a-0.2)×sinα.其中,a为闭模后实测间隙,α为锁紧面斜度,0.2mm为分模面之间要求保留的开放量。这一公式与注塑模具中锁紧块装配的修磨量计算公式完全相同,体现了不同工业领域在精密配合上的共通逻辑。广西拆芯机定做