商机详情 -
四川TYDW260换热器抽芯机
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。腾亚机械拥有强大的经营管理实力。四川TYDW260换热器抽芯机
管束抽装机
就位精度检查:抽装机就位后,检查其位置是否与换热器管口对齐,中心线是否偏差,确保满足抽装作业要求;受限空间内,需确认抽装机与周边设备、墙体的安全距离,避免作业时发生碰撞。吊装设备拆除:抽装机就位固定完成后,缓慢拆除吊装设备,拆除过程中避免碰撞抽装机、换热器;拆除的钢丝绳、吊钩等部件,妥善存放,避免高空坠落。现场清理:清理吊装区域的杂物、工具,拆除警戒标志、防护围栏(需在抽装作业完成后拆除),确保作业现场整洁,无安全隐患。山西管束抽芯机出租腾亚机械引进先进的生产设备和独特的制作工艺。
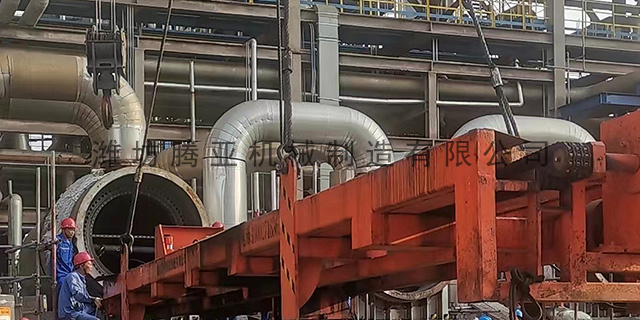
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。
常见误区与规避方法:1.误区一:忽视平台/地面承载力,直接摆放抽装机。规避:作业前检测平台/地面承载力,承载力不足时进行加固,铺设垫板、钢板,分散载荷,避免地面沉降、平台变形导致设备倾覆。2.误区二:固定螺栓未紧固、未防松,只依靠支腿支撑。规避:固定螺栓按要求紧固,采用防松螺母、开口销锁定,定期检查紧固程度;重型抽装机需增设侧向支撑、钢丝绳斜拉固定,确保固定牢固。3.误区三:吊装未试吊,直接正式吊装。规避:吊装前必须进行试吊,检查吊装设备、抽装机状态,确认无异常后,方可正式吊装,杜绝吊装失稳。4.误区四:忽视牵引反作用力,未设置配重。规避:根据抽装机额定抽力、管束重量,设置足够重量的配重,平衡牵引反作用力,防止设备因受力失衡倾覆。腾亚机械坚持“以人为本”的企业价值观和“共存共赢”的原则。
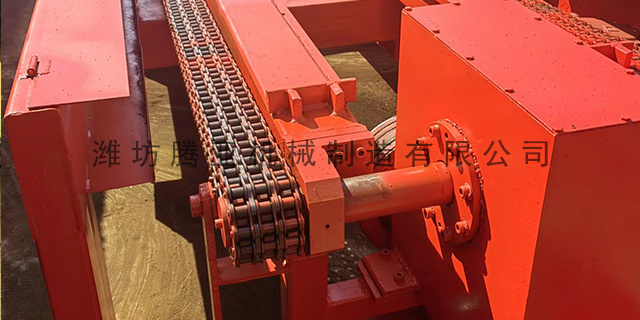
螺栓固定法:在平台预设固定点位(或焊接固定底座),将抽装机机架与平台通过较高的强度螺栓固定,螺栓规格与数量根据抽装机重量、牵引反作用力计算确定,螺栓紧固后,采用防松螺母、开口销锁定,防止螺栓松动;螺栓固定时,确保螺栓受力均匀,避点受力过大导致固定失效。侧向支撑固定法:高空平台边缘作业时,抽装机易向边缘滑移,需在机架两侧设置侧向支撑(采用型钢、千斤顶),支撑点固定在平台主梁或防护围栏上,限制抽装机侧向位移;侧向支撑需调整至紧密贴合机架,确保支撑牢固,无松动。腾亚机械希望在大家一起互利共赢情况下,共同发展。四川TYDW260换热器抽芯机
腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。四川TYDW260换热器抽芯机
偏差较小时采用钢制薄垫铁、塞铁片在抽装机机架支腿下方加减垫片,前后多点找平,使导轨承载平面与换热器中心保持同一水平高度,消除上下高低偏差。调校过程采用多点测量、逐点找平,避点调平造成局部倾斜。以管口十字基准线为参照,在导轨首尾两端分别测量导轨中心与基准中心线的左右偏移量。通过微调抽装机整体左右位置、调整机架侧向顶撑螺栓,使导轨全程与基准线平行居中,左右偏差控制在规范允许范围内。调校完成后加固侧向支撑,防止作业过程设备侧向位移,破坏同轴对位精度。四川TYDW260换热器抽芯机