商机详情 -
山东管束抽芯机订制
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。质量赢得顾客,信誉创造效益——腾亚机械。山东管束抽芯机订制
管束抽装机
结合工业抽装机主流规格,不同长度管束对应的行程选型区间如下:管束长度≤6m:选用6m-7m行程抽装机,适配小型短管束,如抽装机,较大抽装长度6m,设备总长约9.6m,结构紧凑;管束长度6m-8m:选用8m-9m行程抽装机,中型换热器主流规格,如45吨级抽装机,行程9m,适配长度8m以内管束;管束长度8m-10m:选用10m-11m行程抽装机,中大型管束用,需加长机架与导轨,确保牵引稳定性;管束长度≥10m:选用12m-15m定制行程抽装机,超长管束用,采用分段式导轨、加固机架,防止长行程作业时设备变形。广东管束抽芯机订制腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。
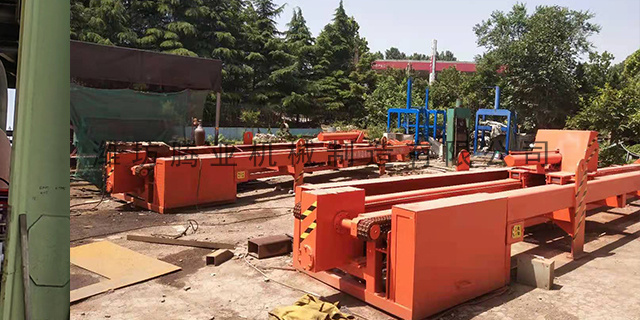
基础施工单位应提供混凝土配合比、养护记录及强度检测报告。若对基础强度存有疑虑,应委托具有检测资质的第三方机构进行回弹法或钻芯法复测,确保28天龄期强度达标。对于大型抽装机基础,规范明确要求进行预压强度试验。参考重要设备基础(如大型锻压设备、汽轮发电机组)的验收要求,抽装机基础在设备安装前应施加不低于设备总重1.25倍的预压载荷,预压时间不少于72小时,沉降量不超过2mm方可合格。这一要求的本质,是在设备正式作业前,提前消除基础的弹性变形与不均匀沉降。
偏心(管束轴线与换热器壳体轴线偏移)是导致管束卡涩、拉力突增的隐性诱因,易被忽视,但其危害较大,常导致设备不可逆损伤。偏心导致卡涩、拉力突增的关键机理是:管束安装或拆卸过程中,因吊装不当、对位偏差、管束变形等原因,导致管束轴线与壳体轴线出现偏移,形成偏心,抽装时,偏心的管束与壳体内壁、管板发生局部挤压、摩擦,阻力大幅增大,导致管束卡涩抽不动;随着牵引拉力的增大,挤压、摩擦加剧,拉力会突然飙升,若继续加力,会导致管束弯曲、管板变形、管口撕裂等严重损伤。腾亚机械的诚信、实力和产品质量获得业界的认可。
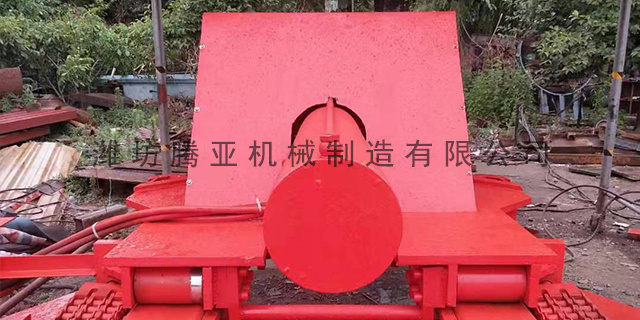
精调第三步:导轨平行度与角度找正,很多现场只调中心偏移,忽略导轨角度偏斜,导致越往后抽装偏斜越严重。采用拉线法沿导轨外侧拉设平行线,对照换热器中心基准线,校正抽装机摆放角度,保证两条导轨全程与换热器中心线平行无夹角。杜绝前端对齐、后端偏斜的“八字形”摆放,从几何轨迹上保证管束直线行进不跑偏。复核锁定与预运行检查,全部调校完成后,再次用挂线、钢直尺多点复核高低、左右、平行度三项指标,确认同轴度达标。腾亚机械拥有热情耐心的售后服务团队。湖南换热器管束抽装机哪里出租
腾亚机械在国内外拥有稳定合作的客户群体。山东管束抽芯机订制
选型注意事项,准确核算参数:实测管束直径、长度,称重确定总重量(含结垢、介质残留),避免估算偏差导致选型失误;适配现场工况:考虑作业空间、抽装角度、电源类型(380V三相)、地面承重能力,确保设备进场与安装可行;优先成熟型号:主流规格(15吨-45吨、6m-9m行程)优先选用标准化型号,成本低、配件通用、售后完善;关注设备性能:抽装机需具备遥控+手动双操作模式、过载保护、紧急停止功能,机架导轨直线度≤0.2mm/m,确保作业安全准确。山东管束抽芯机订制