商机详情 -
山西换热器管束抽装机厂家
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。潍坊腾亚机械制造有限公司,产品质量连万家。山西换热器管束抽装机厂家
管束抽装机
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。广东TYDW260换热器拆芯机腾亚机械拥有完善的质量管理体系。
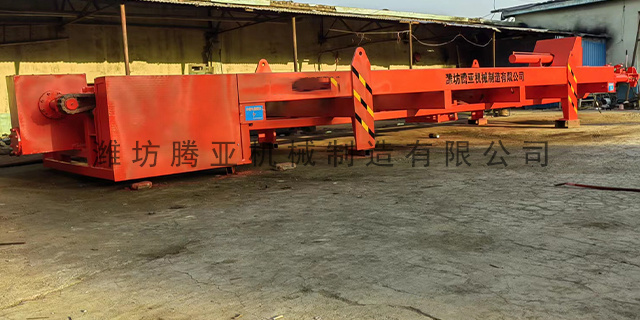
快速调校的前提是统一基准、明确允许偏差范围,避免无标准随意调整。(一)中心线基准选取现场优先采用换热器壳体内圆中心作为基准,不以外侧法兰边缘、支座外形为参照。可通过管口法兰四点挂线、内径卡尺多点测量,确定壳体水平中心线与垂直中心线,以此作为抽装机导轨中心、牵引中心的对齐基准。(二)同轴度允许偏差标准结合行业检修通用规范及现场实操经验,制定可控偏差范围:水平左右同轴偏差:全长范围内控制≤3mm;垂直高低同轴偏差:全长范围内控制≤2mm;导轨直线度偏差:每米≤1mm,整机导轨累计偏差≤5mm;角度偏斜:抽装机导轨与换热器中心线平行度偏差全长≤0.5°。超出以上偏差范围,抽装过程必然出现明显偏斜、啃边、卡涩现象,必须重新调校。四、抽装机与换热器中心线同轴度快速调校流程。
抽装机的关键性能参数为额定抽拉吨位(牵引力) 与有效抽装行程,选型时需严格匹配管束的直径、长度、重量三大基础参数。若吨位过小,易出现牵引力不足、设备过载故障;吨位过大,会增加设备采购成本、现场占用空间及操作难度。若行程不足,无法完全抽出管束;行程冗余过多,会造成设备浪费、影响作业稳定性。因此,基于管束关键参数的科学选型,是保障抽装作业安全高效的关键。换热器管束的直径、长度、重量是抽装机选型的基础依据,三者相互关联,共同决定抽装机的吨位与行程需求,需先准确核算三大参数的实际数值。潍坊腾亚机械制造有限公司,质量带给你看得见的未来,说不出的精彩。
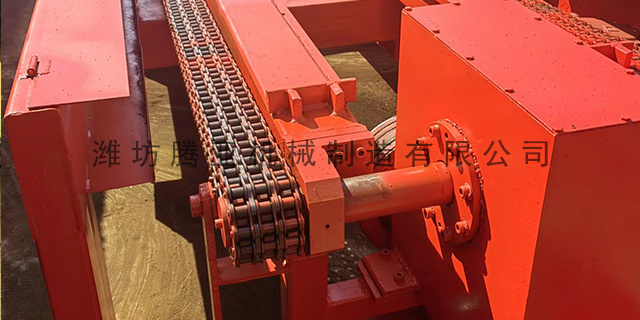
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。潍坊腾亚机械制造有限公司,具备雄厚的实力和丰富的实践经验。天津拆芯机出租
潍坊腾亚机械制造有限公司,专注您的专注。山西换热器管束抽装机厂家
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。山西换热器管束抽装机厂家