商机详情 -
TYDW220换热器抽芯机定做多少钱
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。腾亚机械不断进行技术改造,产品质量得到跨越性提高。TYDW220换热器抽芯机定做多少钱
管束抽装机
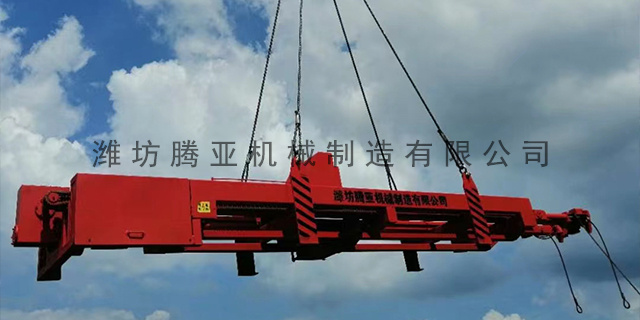
拉力可调性:采用无级调压设计,拉力可在额定范围内准确调节(如10%-100%),配合压力表实时监控,适配不同重量、不同阻力的管束,避免过载或拉力不足。机械式抽装机分为丝杠式(电机+减速机+梯形丝杠)与链条式(电机+减速机+链轮链条)两类,通过刚性机械传动输出拉力,关键特点是拉力上限低、刚性冲击、可调范围窄。拉力上限:主流规格只5 吨 - 30 吨,较大不超过 45 吨,只适配直径≤1000mm、长度≤6m、重量≤15 吨的小型管束。例如,15 吨丝杠式抽装机只能抽装直径 800mm、长度 5m、重量 10 吨的轻型管束,无法应对重型或中度结垢管束。TYDW200换热器管束抽装机价格腾亚机械引进先进的生产设备和独特的制作工艺。
对于易凝固、易结晶介质管道,隔离前需对管道进行伴热、吹扫,防止介质凝固堵塞管道,导致隔离不彻底;吹扫完成后,再关闭阀门、释放压力。隔离阀门关闭后,换热器及相连管道内仍会残留部分介质,需通过吹扫、置换的方式彻底去除,避免作业过程中介质挥发、泄漏,引发安全事故。吹扫置换方案编制:根据介质类型、管道规格、换热器容积,编制吹扫置换方案,明确吹扫介质(压缩空气、氮气、蒸汽等)、吹扫压力、吹扫流速、吹扫时间,以及置换合格标准;对于有毒有害、易燃易爆介质,需采用惰性气体(氮气、氩气)进行置换,严禁采用空气吹扫,防止形成性混合气体。
吊装前准备工作,1.作业方案编制与审批:结合作业环境(高空平台高度、受限空间尺寸)、抽装机参数(重量、尺寸、重心位置)、管束规格,编制专项吊装方案,明确吊装设备选型、吊装路线、吊装点位、人员分工,经技术部门、门审批合格后,方可开展作业;方案需重点考虑高空风力、受限空间吊装限制,制定应急处置预案。2.吊装设备选型与检查:根据抽装机重量、吊装高度、作业空间,选用合适的吊装设备——高空平台作业优先选用小型塔式起重机、高空作业平台配合卷扬机,受限空间作业选用手动葫芦、小型电动葫芦(需满足空间尺寸要求);吊装设备需经检验合格,重点检查吊钩、钢丝绳、滑轮、制动装置,确保无磨损、无断裂、制动可靠;钢丝绳选用与抽装机重量匹配的规格,安全系数不低于6倍。潍坊腾亚机械制造有限公司,有品质才有市场,有改善才有进步。
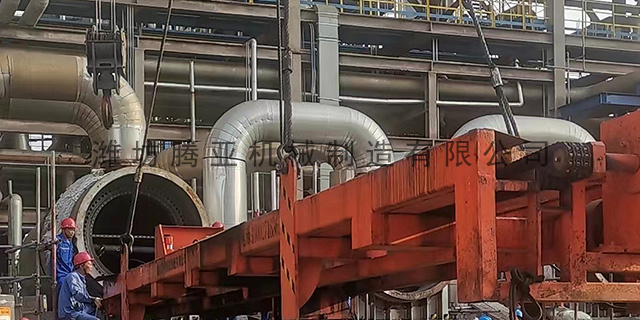
本流程无需复杂精密仪器,依靠挂线、水平仪、塞铁片、垫铁、钢直尺即可完成,步骤简洁、上手快、调校效率高,适合施工现场快速落地。前期准备与基准放线,首先清理换热器管口前方作业区域,平整地面,去除碎石、凹陷凸起,保证抽装机摆放区域地基坚实。以换热器管口内圆为基准,采用十字挂线法标定中心基准线:在法兰上下左右四个点位拉设水平与垂直基准线,确定壳体理论中心位置,向抽装机导轨方向延伸拉出平行基准线,作为对位参照。同时检查抽装机自身状态:检查导轨有无变形、托辊有无磨损、机架有无扭曲,提前校正设备自身几何精度,避免设备本体缺陷造成调校无效。潍坊腾亚机械制造有限公司,与您携手共进,积极创新,稳步向前。湖北管束抽芯机订制
潍坊腾亚机械制造有限公司,具备雄厚的实力和丰富的实践经验。TYDW220换热器抽芯机定做多少钱
若管束既有垢层、又有腐蚀痕迹,且姿态偏斜,可判断为三大诱因叠加导致。同时,观察吊装绳索、牵引装置的受力状态,若拉力持续攀升,无明显下降趋势,说明卡涩程度较严重。听:抽装过程中,若听到管束与壳体之间有“沙沙”摩擦声,且声音均匀,无明显异响,多为结垢导致的卡涩;若听到“咔嗒”“刺耳摩擦”声,且声音集中在某一侧,多为偏心导致的挤压摩擦;若听到“粘连撕裂”声,多为腐蚀导致的管束与管板、折流板粘连。测:用牵引装置的压力表、拉力计监测拉力变化,若拉力渐进式增大,从正常范围(根据管束重量确定,通常为管束重量的1.2-1.5倍)逐步攀升至2倍以上,且管束无法移动,多为结垢导致。TYDW220换热器抽芯机定做多少钱