商机详情 -
浙江拆芯机哪家好
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。潍坊腾亚机械制造有限公司,坚持“顾客至上,合作共赢”。浙江拆芯机哪家好
管束抽装机
水平决定力线稳定性:水平度偏差会在抽芯过程中产生交变应力,加速间隙的磨损;间隙决定力线传递效率:间隙过大会放大高度和水平偏差带来的不利影响。因此,安装时必须遵循"先高度、后水平、再间隙"的顺序,且每一步调整后都需复检前一步的参数。正如夹具设计中所强调的装配基准原则:"装配基准应是夹具上一个单独基准表面,其他元件位置都只相对此表面进行调整或修配"——接手安装也应确立一个不可变动的基准面(通常为壳体法兰面),所有调整都以此为参照。上海抽芯机厂家电话潍坊腾亚机械制造有限公司,品质求信赖,集同行之精华。
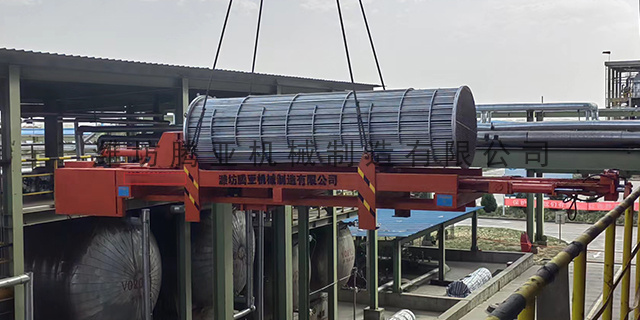
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测要求,制定不同步、偏斜、晃动的应急处置预案;方案需经技术人员、安全人员审核通过后,方可实施。
当一个楔紧块同时锁住两个以上接手夹爪时,楔紧块斜面与各个夹爪斜面必须有相同的锁紧力,二者间的接触面积不小于80%。接触面积的检测方法:在楔紧块斜面与夹爪斜面上均匀涂上红丹粉,合模后打开,观察接触痕的分布。若接触面积不足80%,需修磨夹爪斜面,修磨量按以下公式计算:修磨量b=(a-0.2)×sinα.其中,a为闭模后实测间隙,α为锁紧面斜度,0.2mm为分模面之间要求保留的开放量。这一公式与注塑模具中锁紧块装配的修磨量计算公式完全相同,体现了不同工业领域在精密配合上的共通逻辑。腾亚机械拥有先进的生产设备,独特的工艺技术。
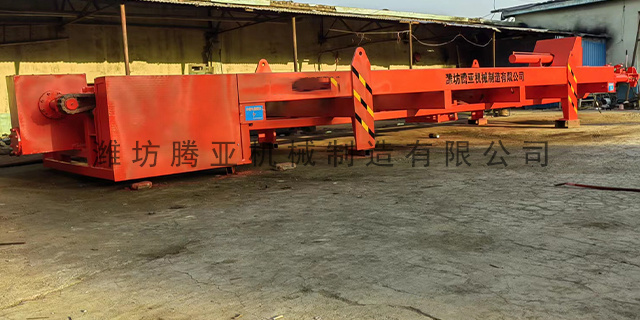
抽装机固定是防止设备滑移、倾覆的基础,关键要求是“固定牢固、受力均匀、适配工况”,需根据高空/受限空间的场地条件,选用合适的固定方式,落实加固措施,确保固定强度满足作业要求。支腿固定法:针对可伸缩支腿抽装机,将支腿全部伸出,调整支腿高度,使支腿底部与平台表面紧密贴合,支腿底部铺设防滑垫(橡胶垫、钢板垫),增大摩擦力,防止滑移;支腿固定点需选择平台承重部位,避开薄弱区域,对于承载力不足的平台,在支腿下方增设加固垫板(厚度≥10mm钢板),分散载荷,避免平台受压变形。潍坊腾亚机械制造有限公司,以诚实的信念,承诺优良的服务。吉林管束抽芯机出租
潍坊腾亚机械制造有限公司,讲职业道德,爱本职工作,树公司形象!浙江拆芯机哪家好
管束直径越大,抽装过程中弯曲变形风险越高,行程选型需兼顾挠度控制:直径≤800mm:刚度较好,挠度小,行程按基础公式选取即可;直径800mm-1400mm:中等刚度,行程每增加1m,需增加导轨支撑点,防止管束下垂变形;直径≥1400mm:刚度大但自重高,长行程作业需配置辅助托辊,避免管束与导轨硬摩擦损伤。预留充足吊装空间:前端预留长度L2不得小于0.5m,否则管束抽出后无法正常挂钩吊装,易造成管束坠落风险;避免过度冗余:行程不宜超过需求值1m以上,过长行程会增加设备自重、现场占用面积及采购成本,降低作业灵活性;现场空间适配:选型前需测量作业区域长度,确保抽装机安装后无空间阻碍,超长行程设备需提前规划场地,必要时采用分段式设计。浙江拆芯机哪家好