商机详情 -
上海抽装机厂家电话
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受力均匀分布:抽装机固定时,确保各支腿、固定点位受力均匀,避点受力过大导致地面沉降、固定失效;高空平台作业时,通过调整支腿高度,使机架水平,受力均匀;受限空间作业时,优化固定点位,增加固定支撑点,分散载荷。潍坊腾亚机械制造有限公司,专注您的专注。上海抽装机厂家电话
管束抽装机
对于易凝固、易结晶介质管道,隔离前需对管道进行伴热、吹扫,防止介质凝固堵塞管道,导致隔离不彻底;吹扫完成后,再关闭阀门、释放压力。隔离阀门关闭后,换热器及相连管道内仍会残留部分介质,需通过吹扫、置换的方式彻底去除,避免作业过程中介质挥发、泄漏,引发安全事故。吹扫置换方案编制:根据介质类型、管道规格、换热器容积,编制吹扫置换方案,明确吹扫介质(压缩空气、氮气、蒸汽等)、吹扫压力、吹扫流速、吹扫时间,以及置换合格标准;对于有毒有害、易燃易爆介质,需采用惰性气体(氮气、氩气)进行置换,严禁采用空气吹扫,防止形成性混合气体。安微换热器管束抽芯机潍坊腾亚机械制造有限公司,就像初升的太阳,注定光芒万丈!
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。潍坊腾亚机械制造有限公司,超越自我,致力未来。
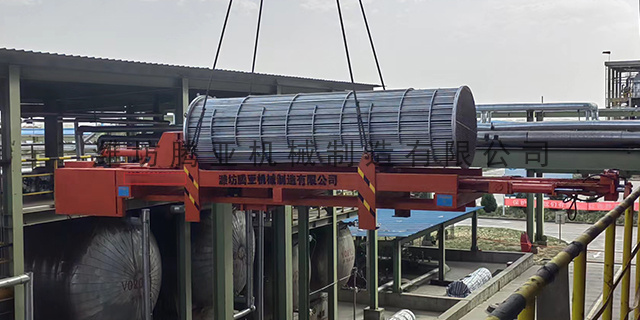
结合工业抽装机主流规格,不同长度管束对应的行程选型区间如下:管束长度≤6m:选用6m-7m行程抽装机,适配小型短管束,如抽装机,较大抽装长度6m,设备总长约9.6m,结构紧凑;管束长度6m-8m:选用8m-9m行程抽装机,中型换热器主流规格,如45吨级抽装机,行程9m,适配长度8m以内管束;管束长度8m-10m:选用10m-11m行程抽装机,中大型管束用,需加长机架与导轨,确保牵引稳定性;管束长度≥10m:选用12m-15m定制行程抽装机,超长管束用,采用分段式导轨、加固机架,防止长行程作业时设备变形。潍坊腾亚机械制造有限公司,新的品质,源于心的力量。重庆拆芯机定做
潍坊腾亚机械制造有限公司,每天进步一点点。上海抽装机厂家电话
锁紧抽装机所有支腿、地脚、侧向支撑及行走制动,严禁作业中设备移位。空载移动牵引小车全程走一遍导轨,观察运行有无卡滞、跑偏、异响,确认导轨直线性与同轴状态良好,再正式开始管束抽装作业。为进一步提升同轴度调校速度与精度,可采用低成本简易工装,无需专业仪器,适合检修班组常备使用。一是十字中心线挂线器。自制简易四点挂线架,直接卡在换热器管口法兰上,快速拉出长久基准线,不受人为拉线误差影响,多人可参照同一基准对位,标准化程度高。上海抽装机厂家电话