商机详情 -
TYDW260换热器抽芯机价格
误区一:为降低成本,选用规格不符、材质不合格的链条、钢丝绳,或修复废旧部件再次使用。规避:更换时,必须选用与原规格、原材质一致的合格部件,严禁选用不合格产品;废旧部件尤其是断裂、严重磨损的部件,需彻底报废,严禁修复后再次使用。误区二:更换后不进行张紧调整、润滑处理,或张紧力调整不当。规避:更换后,需正确调整链条、钢丝绳的张紧力,确保张紧适度;及时进行润滑处理,选用匹配的润滑脂,减少摩擦磨损;安装完成后,必须进行空载试运行,确认无异常后再投入使用。误区三:只更换链条、钢丝绳,不检查配套部件(如链轮、滑轮、卷筒),导致新部件快速磨损。规避:更换链条、钢丝绳时,需同时检查链轮、滑轮、卷筒的磨损情况,若配套部件磨损超标,需同时修复或更换,避免新部件与旧配套部件啮合不良、摩擦加剧,缩短新部件使用寿命。潍坊腾亚机械制造有限公司,将竭诚为您服务,朋友常在,友谊长存!TYDW260换热器抽芯机价格
管束抽装机
本流程无需复杂精密仪器,依靠挂线、水平仪、塞铁片、垫铁、钢直尺即可完成,步骤简洁、上手快、调校效率高,适合施工现场快速落地。前期准备与基准放线,首先清理换热器管口前方作业区域,平整地面,去除碎石、凹陷凸起,保证抽装机摆放区域地基坚实。以换热器管口内圆为基准,采用十字挂线法标定中心基准线:在法兰上下左右四个点位拉设水平与垂直基准线,确定壳体理论中心位置,向抽装机导轨方向延伸拉出平行基准线,作为对位参照。同时检查抽装机自身状态:检查导轨有无变形、托辊有无磨损、机架有无扭曲,提前校正设备自身几何精度,避免设备本体缺陷造成调校无效。TYDW260换热器抽芯机价格潍坊腾亚机械制造有限公司,产品质量连万家。
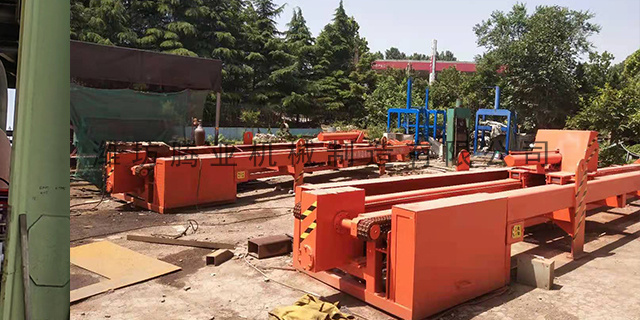
要实现快速调校,首先需明确同轴度偏差的来源,从源头规避误差,减少反复调整次数。一是,现场场地基础条件不佳。作业地面凹凸不平、混凝土路面破损塌陷、回填土地基承载力不均,抽装机就位后机架发生微倾斜、导轨局部沉降,直接导致中心线高低错位;换热器设备基础长期运行出现不均匀沉降,壳体管口中心本身存在高低、左右偏移,与设计基准线偏离。第二,抽装机就位摆放不规范。作业人员未按基准线定位,随意停靠摆放,导轨与换热器管口自然形成左右偏移与角度偏斜;抽装机自身机架长期使用产生轻微变形、导轨磨损不均、两侧托辊高度不一致,造成自身中心线偏移,即使外部对位准确,运行中仍会产生偏斜。
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取不同的纠正措施,具体如下:轻微不同步的纠正措施:立即停止作业,调整双吊装或双牵引装置的运行速度,减慢移动较快一侧的速度,加快移动较慢一侧的速度,确保两端移动速度一致;若为受力不均导致的不同步,调整吊装绳索、牵引链条的张力,增大移动较慢一侧的牵引力度,减小移动较快一侧的牵引力度,均衡管束受力;安排专人用激光校准仪、卷尺实时监测两端移动距离,及时调整,直至不同步现象消除,再继续缓慢抽装。腾亚机械本着“从基础做起,一步一个脚印,稳扎稳打”的创业宗旨。
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。腾亚机械拥有先进的生产设备,独特的工艺技术。TYDW260换热器抽芯机价格
潍坊腾亚机械制造有限公司,全体员工真诚为您服务。TYDW260换热器抽芯机价格
同轴度调校常见误区与规避方法,现场调校中普遍存在几类误区,是造成偏斜故障的主要人为因素。其一,以法兰外圆代替管口内圆找正。法兰存在椭圆、变形、腐蚀磨损,以外圆为基准会产生固有偏差,必须以壳体内圆中心为基准。其二,只调前端不调后端。只对齐管口近处,忽略导轨后端平行度,形成夹角偏移,行程越大偏斜越严重。其三,不做地基硬化直接摆放。软地面、坑洼地面不铺垫钢板,作业中机架沉降倾斜,同轴度逐步失效。其四,忽略设备自身变形。导轨扭曲、托辊磨损不提前检修,单纯依靠外部对位无法消除本体几何偏差。其五,调校完成不锁定固定。抽装机支腿、侧向支撑不加固,作业中受牵引力反作用力发生微位移,破坏原有同轴精度。规避以上误区,只需严格执行标准化挂线基准、三步精调流程、全程支撑限位,即可实现快速准确找正,从源头杜绝抽装偏斜。TYDW260换热器抽芯机价格