商机详情 -
上海换热器拆芯机
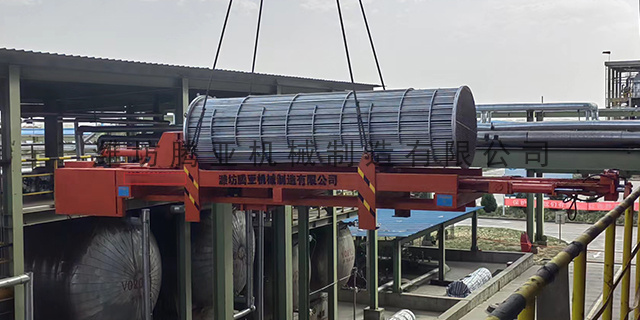
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场作业人员对同轴度找正重视不足,仍采用肉眼观察、凭感觉垫铁调整、多次推拉试对位的粗放模式,不只调校时间长,而且精度无法保证。尤其针对大直径、长跨度、高重量管束,微小同轴度误差会随行程延伸被持续放大,偏斜量逐级累加,后期无法修正。因此,建立标准化、可快速操作的同轴度调校流程,掌握简易准确找正方法,配套全过程防偏斜管控措施,是保障管束无损抽装、降低设备损耗、提升检修标准化水平的必要技术手段。腾亚机械以完善的品质流程控制和质量检测体系,通过世界各地多质量体系认证。上海换热器拆芯机
管束抽装机
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测要求,制定不同步、偏斜、晃动的应急处置预案;方案需经技术人员、安全人员审核通过后,方可实施。上海换热器拆芯机腾亚机械一直竭诚为各位顾客服务。
第二,增设侧向限位导向。在管口位置设置简易侧向限位挡轮、导向夹板,限制管束左右窜动,即使存在微小同轴误差,也可约束偏斜量,避免刮伤壳体与管板。第三,全程多点支撑防下垂。长管束抽装过程中,随牵引行程逐步增设中间托辊、移动式支撑小车,减小管束自重产生的弯曲挠度,保持上下同轴状态不被破坏。第四,实时观察及时微调。安排专人全程观察管束与管口间隙,发现单侧间隙变小、轻微啃边、摩擦异响时,立即停机,微量调整托辊高度与侧向位置,及时修正偏差,防止偏斜量持续扩大。第五,回装作业重复同轴校核。管束回装前必须重新复核一次同轴度,不可直接沿用抽出时的对位状态;作业后场地沉降、设备微移位都会改变基准,回装强行对位极易造成管板与换热管损伤。
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。潍坊腾亚机械制造有限公司,优良产品,是市场竞争必胜的保证。
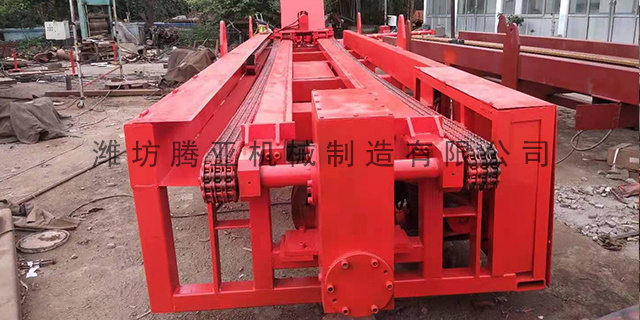
基于拉力与速度特性差异,两类设备的工况适配范围形成明显分化,液压式适配重型、复杂、高精度工况,机械式适配轻型、简单、低精度工况。液压式抽装机凭借大拉力、稳运行、准确控制的优势,适配80%以上工业场景,尤其适合中重型、结垢严重、高空/狭小空间、高精度抽装工况。中重型管束工况:直径≥1000mm、长度≥6m、重量≥15吨的管束,如石油化工、电站大型换热器,必须选用液压式,确保拉力充足、抽装平稳。结垢 / 卡涩工况:长期未检修、结垢厚度≥3mm、局部腐蚀卡涩的管束,液压式可通过低速增压、平稳拉力逐步克服阻力,避免管束损伤。腾亚机械凭借诚信、品质、共赢的经营理念获得业界的认可。上海换热器拆芯机
潍坊腾亚机械制造有限公司,朝着成为国际洗涮设备品牌的目标而奋力前进!上海换热器拆芯机
结合工业抽装机主流规格,不同长度管束对应的行程选型区间如下:管束长度≤6m:选用6m-7m行程抽装机,适配小型短管束,如抽装机,较大抽装长度6m,设备总长约9.6m,结构紧凑;管束长度6m-8m:选用8m-9m行程抽装机,中型换热器主流规格,如45吨级抽装机,行程9m,适配长度8m以内管束;管束长度8m-10m:选用10m-11m行程抽装机,中大型管束用,需加长机架与导轨,确保牵引稳定性;管束长度≥10m:选用12m-15m定制行程抽装机,超长管束用,采用分段式导轨、加固机架,防止长行程作业时设备变形。上海换热器拆芯机