商机详情 -
河南TYDW200换热器抽芯机
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。腾亚机械确保每一件产品,均拥有出众的品质。河南TYDW200换热器抽芯机
管束抽装机
设备自身重心调整:对于可调节重心的抽装机,根据作业工况调整重心位置,确保重心稳定;模块化抽装机,合理分配各模块位置,避免某一模块受力过大导致重心偏移;定期检查抽装机机架、支腿,发现变形及时修复,防止重心偏移。牵引反作用力平衡:管束抽装时,抽装机受到水平牵引反作用力,易产生倾覆力矩,需在抽装机后端设置配重块(配重重量不低于抽装机自重的30%),平衡牵引反作用力;配重块需固定牢固,避免滑移,配重位置需与牵引方向相反,确保受力平衡。安微抽装机厂家腾亚机械坚持“以人为本”的企业价值观和“共存共赢”的原则。
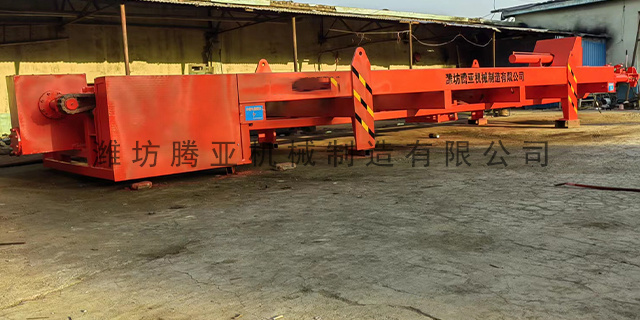
共性风险,无论高空还是受限空间,抽装机自身重量较大、重心较高,管束抽装时的牵引反作用力、管束偏斜产生的侧向力,都会增加设备滑移、倾覆的风险;作业人员安全意识不足、操作不规范(如吊装未试吊、固定未复核、防倾覆措施未落实),是引发安全事故的主要人为因素;设备自身缺陷(如机架变形、支腿损坏、制动失效),会降低吊装、固定、防倾覆的可靠性。高空/受限空间抽装机吊装安全措施,抽装机吊装是高空/受限空间作业的首要环节,关键要求是“准确定位、平稳吊装、避免碰撞”,需从吊装前准备、吊装过程管控、吊装后就位检查三个阶段,落实全流程安全措施。
结垢阻力是抽装过程中管束与壳体间的摩擦阻力、卡涩阻力总和,是抽装机较大抽力需克服的关键负载,与结垢厚度、硬度、接触面积正相关,需量化计算并分级取值。基础摩擦阻力:管束与壳体内壁、折流板与壳体间的滑动摩擦力,与正压力、摩擦系数相关;结垢黏附阻力:污垢附着在管束与壳体间隙,形成黏结力,结垢越厚、硬度越高,黏附阻力越大;局部卡涩阻力:局部污垢堆积、腐蚀变形导致的管束与壳体硬接触阻力,是重度结垢工况的主要阻力来源。潍坊腾亚机械制造有限公司,有品质才有市场,有改善才有进步。
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校准仪检测管束轴线,确保与壳体轴线对齐;若为牵引力度不均导致的偏斜,调整牵引装置的力度,增大偏斜一侧的牵引力度,减小另一侧的牵引力度,缓慢牵引,实时监测管束位置,直至偏斜消除;若为壳体内壁阻力不均导致的偏斜,安排专人用用工具清理壳体内壁的杂物、结垢,消除局部阻力,再缓慢推进或抽出管束。腾亚机械产品质量稳定,品种多样。浙江TYDW200换热器管束抽装机
潍坊腾亚机械制造有限公司,每天进步一点点。河南TYDW200换热器抽芯机
处理管束卡涩、拉力突增故障,首要任务是快速判断故障诱因与严重程度,遵循科学的应急处置原则,避免盲目操作导致故障扩大。以下明确故障判断方法、应急处置原则,为后续分步处理奠定基础。结合现场实操,可通过“看、听、测、查”四种方式,快速判断管束卡涩、拉力突增的关键诱因与严重程度,具体如下:看:观察管束抽装姿态,若管束无明显偏斜,抽装时均匀受力但无法移动,且管束表面、壳体内壁可见明显垢层,可判断为结垢导致;若管束表面有明显腐蚀痕迹(点蚀、氧化皮、破损),管口与管板连接处有腐蚀产物堆积,可判断为腐蚀导致;若管束姿态异常、出现偏斜,一侧与壳体内壁挤压紧密,另一侧有间隙,可判断为偏心导致。河南TYDW200换热器抽芯机