商机详情 -
青海抽装机
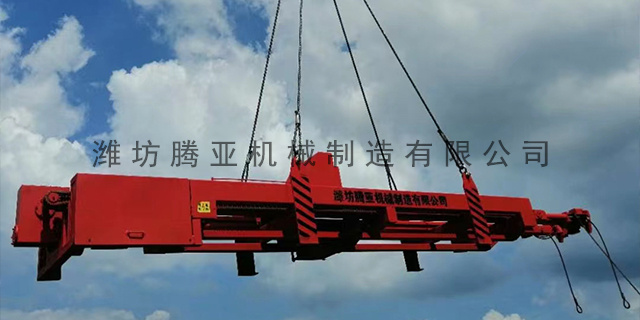
共性风险,无论高空还是受限空间,抽装机自身重量较大、重心较高,管束抽装时的牵引反作用力、管束偏斜产生的侧向力,都会增加设备滑移、倾覆的风险;作业人员安全意识不足、操作不规范(如吊装未试吊、固定未复核、防倾覆措施未落实),是引发安全事故的主要人为因素;设备自身缺陷(如机架变形、支腿损坏、制动失效),会降低吊装、固定、防倾覆的可靠性。高空/受限空间抽装机吊装安全措施,抽装机吊装是高空/受限空间作业的首要环节,关键要求是“准确定位、平稳吊装、避免碰撞”,需从吊装前准备、吊装过程管控、吊装后就位检查三个阶段,落实全流程安全措施。腾亚机械努力提高产品质量加大产品开发力度。青海抽装机
管束抽装机
基础顶面标高偏差应控制在±10mm以内。标高过高或过低,不只影响设备就位的便利性,更会改变抽装机主行车与换热器管束的相对高度关系,导致抽芯力方向偏移。尤其对于采用液压钩快速插入拉出的设备,高度偏差哪怕10mm,都可能造成液压钩与管束管板的对接失败。抽装机固定基础的强度,是整个系统安全运行的"底气"。不同型号的抽装机,对基础强度的要求差异明显。根据行业通行标准,抽装机固定基础的混凝土强度等级不应低于C30,对于较大抽装力达90吨、自重18.8吨的超大型设备,建议采用C35甚至C40。这与桩基检测中对混凝土设计强度等级C30-C40的要求一脉相承——较高的强度等级意味着更高的抗压能力与更好的耐久性。四川换热器管束抽装机租赁潍坊腾亚机械制造有限公司,新的品质,源于心的力量。
实际施工现场受场地平整度、设备基础沉降、换热器就位偏差、抽装机摆放随意、地面软硬不均、吊装移位误差等因素影响,极易出现上下高低偏差、左右径向偏移、前后角度倾斜三大同轴度偏差问题。一旦同轴度失准,管束在抽拉行进中必然发生偏斜受力,局部单点接触壳体,产生巨大摩擦阻力与侧向弯矩,轻则划伤壳体内壁、损坏密封法兰面、磨损折流板孔位,重则造成换热管弯曲变形、管板开裂、管束卡死无法进退,被迫停机返工,大幅延长检修工期、增加维修成本,甚至引发设备坍塌、管束坠落等安全事故。
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。质量是公司自下而上的根基,但需人人来扶持——腾亚机械。
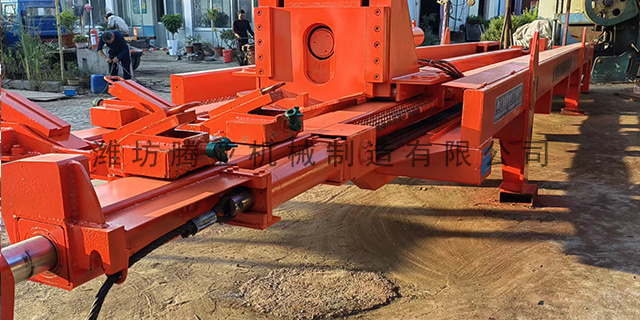
介质隔离是抽装作业前的首要安全步骤,关键目标是“彻底切断所有介质来源,确保换热器内部无残留、无压力、无泄漏”。介质隔离需遵循“详细排查、分级隔离、彻底吹扫、严格检测”的原则,按以下标准化步骤开展,覆盖所有与换热器相连的工艺管道、附属设备,杜绝遗漏任何一个介质风险点。成立隔离小组:由作业负责人、工艺技术员、安全员、操作工组成介质隔离小组,明确分工,作业负责人统筹协调,工艺技术员负责介质排查与方案编制,安全员负责全程监督,操作工负责现场操作。腾亚机械拥有完整、科学的质量管理体系。广东换热器管束抽装机定做
腾亚机械拥有精良的设备及技术雄厚的研发团队。青海抽装机
偏差较小时采用钢制薄垫铁、塞铁片在抽装机机架支腿下方加减垫片,前后多点找平,使导轨承载平面与换热器中心保持同一水平高度,消除上下高低偏差。调校过程采用多点测量、逐点找平,避点调平造成局部倾斜。以管口十字基准线为参照,在导轨首尾两端分别测量导轨中心与基准中心线的左右偏移量。通过微调抽装机整体左右位置、调整机架侧向顶撑螺栓,使导轨全程与基准线平行居中,左右偏差控制在规范允许范围内。调校完成后加固侧向支撑,防止作业过程设备侧向位移,破坏同轴对位精度。青海抽装机