商机详情 -
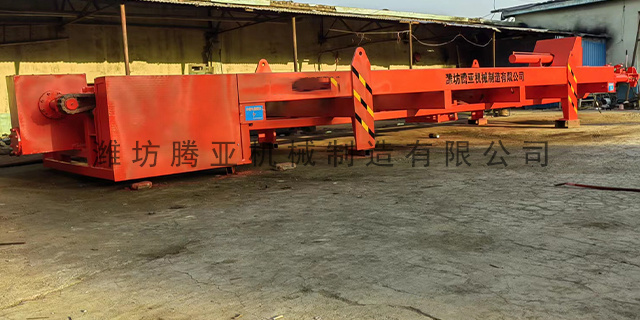
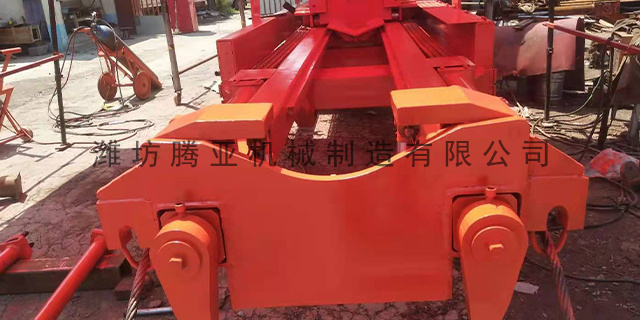
云南TYDW120换热器抽装机
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。腾亚机械拥有严谨严格的质量控制监控团队。云南TYDW120换热器抽装机
管束抽装机
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。云南TYDW120换热器抽装机腾亚机械引进先进的生产设备和独特的制作工艺。
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。
设备与工具问题:吊装设备(起重机、电动葫芦)的制动装置不灵敏、牵引装置的调速功能异常,无法实现平稳牵引,会导致管束晃动;吊装绳索、卡扣存在磨损、松动,或牵引链条存在卡顿、晃动,会间接带动管束晃动;管束自身重心偏移,例如管束内部结垢不均、部分换热管破损,会导致吊装时重心不稳,引发晃动。操作与人员因素:作业人员操作不熟练,对吊装速度、牵引力度的控制不当,例如突然启动、停止吊装或牵引,会使管束产生惯性晃动;未安排专人指挥吊装,或指挥信号不统一、不清晰,导致操作失误,引发管束晃动;多人协同作业时,配合不当,动作不一致,会导致管束受力紊乱,出现晃动。此外,作业人员未提前清理管束表面杂物,抽装过程中杂物脱落,会导致管束重心突变,引发晃动。潍坊腾亚机械制造有限公司,新的品质,源于心的力量。
锁紧抽装机所有支腿、地脚、侧向支撑及行走制动,严禁作业中设备移位。空载移动牵引小车全程走一遍导轨,观察运行有无卡滞、跑偏、异响,确认导轨直线性与同轴状态良好,再正式开始管束抽装作业。为进一步提升同轴度调校速度与精度,可采用低成本简易工装,无需专业仪器,适合检修班组常备使用。一是十字中心线挂线器。自制简易四点挂线架,直接卡在换热器管口法兰上,快速拉出长久基准线,不受人为拉线误差影响,多人可参照同一基准对位,标准化程度高。潍坊腾亚机械制造有限公司,创新发展,努力拼搏。安微拆芯机
坚持以质取胜,提高竞争实力——腾亚机械。云南TYDW120换热器抽装机
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。云南TYDW120换热器抽装机