商机详情 -
河北TYDW140换热器管束抽芯机
抽装作业前盲板加装安全步骤:盲板加装是介质隔离的关键保障,其作用是“彻底切断介质通道,实现隔离”,杜绝因阀门内漏、阀门损坏导致的介质泄漏。盲板加装需遵循“谁隔离、谁加装、谁负责”的原则,严格按照标准化步骤操作,确保盲板选型正确、加装规范、标识清晰、管理到位。根据管道压力等级、管道直径、介质特性,选用符合标准的盲板,确保盲板的压力等级不低于管道压力等级,盲板材质与管道材质匹配(如碳钢管道选用碳钢盲板,不锈钢管道选用不锈钢盲板),避免盲板因材质不符、压力不足导致损坏、泄漏。潍坊腾亚机械制造有限公司,采用科学的管理模式和经营理念。河北TYDW140换热器管束抽芯机
管束抽装机
抽装机行程选型关键是完全覆盖管束长度+安全余量,确保管束能完整抽出壳体,同时兼顾设备紧凑性与作业稳定性,直接匹配管束长度参数。抽装机有效行程L≥管束长度L1+前端预留长度L2+后端安全余量L3式中:L:抽装机有效行程(mm/m),指牵引小车较大移动距离;L1:管束实际长度(mm/m),两端管板外侧间距;L2:前端预留长度(mm/m),管束抽出后需预留吊装、翻身空间,取0.5m-1.0m;L3:后端安全余量(mm/m),避免牵引小车超行程碰撞,取0.3m-0.5m。河北TYDW140换热器管束抽芯机潍坊腾亚机械制造有限公司,与您一路同行。
偏差较小时采用钢制薄垫铁、塞铁片在抽装机机架支腿下方加减垫片,前后多点找平,使导轨承载平面与换热器中心保持同一水平高度,消除上下高低偏差。调校过程采用多点测量、逐点找平,避点调平造成局部倾斜。以管口十字基准线为参照,在导轨首尾两端分别测量导轨中心与基准中心线的左右偏移量。通过微调抽装机整体左右位置、调整机架侧向顶撑螺栓,使导轨全程与基准线平行居中,左右偏差控制在规范允许范围内。调校完成后加固侧向支撑,防止作业过程设备侧向位移,破坏同轴对位精度。
接手安装后,其纵向(即抽芯方向)水平度偏差应控制在≤1mm/m以内,整体纵向水平度偏差不超过3mm。这一标准比设备基础的≤2mm/m更为严格,原因在于接手是直接承受抽芯力的部件,任何纵向倾斜都会将垂直方向的抽装力分解为水平分力,导致管束与壳体之间产生额外摩擦。参考数控机床安装水平的检验方法:应以接手的安装基准面为检验基础,用水平仪和桥板在接手两端、接缝处按纵向进行测量。也可采用便携式激光标线仪,单人即可完成测量,避免了传统千分表因接触角度和力度不同而导致的人为误差。腾亚机械既能保证绿色环保的特性,又能满足国际质量标准。
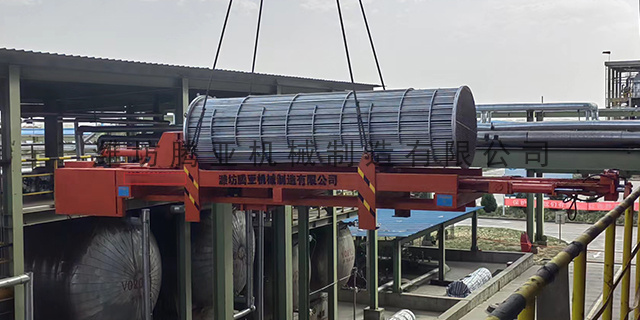
拉力上限:主流规格覆盖30吨-130吨,定制机型可达200吨,可轻松应对直径1400mm以上、长度10m以上、重量50吨以上的重型管束。例如,75吨液压抽装机可稳定抽装直径1200mm、长度8m、重量28吨的中型管束,且能克服结垢卡涩产生的附加阻力。拉力稳定性:液压油具有缓冲吸震特性,拉力波动控制在±2%以内,抽装过程无冲击、无卡顿,避免管束因瞬间拉力突变导致管板变形、换热管弯曲或焊缝开裂。尤其适配结垢严重、局部卡涩的管束,可通过缓慢增压逐步克服阻力,保护设备本体。腾亚机械在产品规格配套方面占据优势。河北TYDW140换热器管束抽芯机
腾亚机械以完善的品质流程控制和质量检测体系,通过世界各地多质量体系认证。河北TYDW140换热器管束抽芯机
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场作业人员对同轴度找正重视不足,仍采用肉眼观察、凭感觉垫铁调整、多次推拉试对位的粗放模式,不只调校时间长,而且精度无法保证。尤其针对大直径、长跨度、高重量管束,微小同轴度误差会随行程延伸被持续放大,偏斜量逐级累加,后期无法修正。因此,建立标准化、可快速操作的同轴度调校流程,掌握简易准确找正方法,配套全过程防偏斜管控措施,是保障管束无损抽装、降低设备损耗、提升检修标准化水平的必要技术手段。河北TYDW140换热器管束抽芯机