商机详情 -
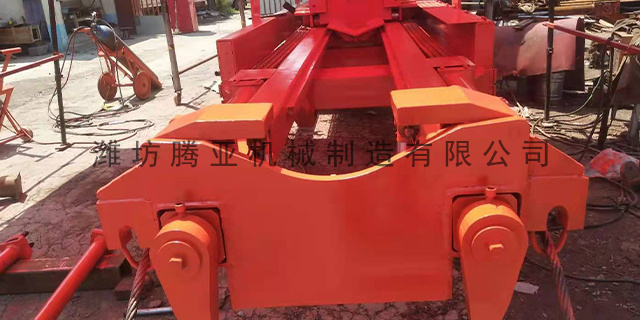
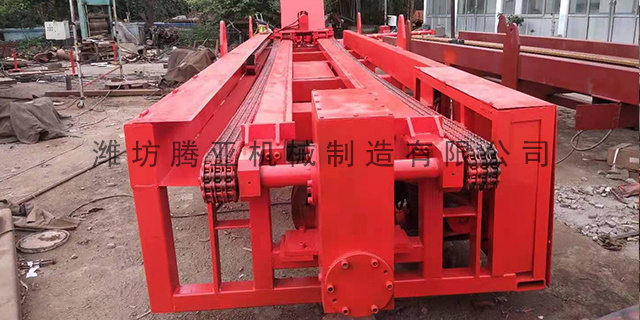
辽宁TYDW220换热器管束抽装机
接手系统中的液压缸与活塞杆配合间隙直接影响抽芯力的稳定性。要求液压系统工作压力不低于13MPa,而新型设备建议工作压力在16~25MPa区间,此时液压缸内泄漏量应控制在0.5L/min以内。对于采用液压遥控的抽芯机(遥控距离50米),液压管路接头的配合间隙应控制在0.05mm以内,防止高压油液泄漏导致接手夹紧力不足。高度、水平、间隙并非三个孤立的参数,而是一个相互关联的系统:高度决定力线方向:高度偏差直接改变抽芯力的作用角度,进而影响间隙的有效性。潍坊腾亚机械制造有限公司,与您携手共进,积极创新,稳步向前。辽宁TYDW220换热器管束抽装机
管束抽装机
压力等级选型:低压管道(压力<1.6MPa)选用普通盲板;中压管道(1.6MPa≤压力<10MPa)选用带颈盲板;高压管道(压力≥10MPa)选用法兰盲板,确保盲板密封性能良好。材质选型:对于腐蚀性介质(如酸碱溶液、海水),选用耐腐蚀材质盲板(如氟塑料、哈氏合金);对于高温介质(温度≥400℃),选用耐高温材质盲板(如耐热钢);对于易燃易爆、有毒有害介质,选用密封性能好的盲板(如带密封圈的盲板)。规格选型:盲板直径与管道直径一致,盲板厚度根据管道压力、直径计算确定,确保盲板强度满足要求,避免受压变形、破裂。青海管束抽装机定做多少钱腾亚机械产品在全国各大、中、小城市销售。
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。
管束晃动是指抽装过程中,管束围绕自身轴线或吊装点发生不规则摆动,幅度超出安全范围(通常允许摆动幅度不超过50mm),分为抽出阶段晃动与回装阶段晃动,关键成因包括以下四类:吊装与牵引控制不当:吊装绳索过长、过软,或绳索固定不牢固,抽装过程中绳索易发生摆动,带动管束晃动;牵引装置运行不稳定,速度忽快忽慢、力度时大时小,会导致管束受力不稳定,引发晃动;抽出阶段,管束脱离壳体瞬间,受力突然变化,若未及时调整牵引力度,会导致管束剧烈晃动;回装阶段,推进速度过快,或管束与壳体内壁发生局部摩擦,会引发管束晃动。潍坊腾亚机械制造有限公司,您的满意就是对我们的支持。
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。腾亚机械欢迎各界朋友光临考察指导!四川TYDW220换热器抽芯机
潍坊腾亚机械制造有限公司,品质求信赖,集同行之精华。辽宁TYDW220换热器管束抽装机
对于采用液压遥控系统的抽芯机,接手高度还需与液压缸行程精确匹配。液压缸全行程应比抽芯所需行程大10%~15%,以保证在极限工况下仍有安全余量。以柴油机型为例,其接手高度需考虑发动机振动导致的动态沉降。安装时应在静态标高基础上预留2~3mm的下沉补偿量,确保设备运行后接手高度仍在允许范围内。水平度是接手安装中较容易被忽视、却较致命的参数。正如工业机械水平度调整的行业实践所揭示的:当水平度调整精度较低时,输送机倾斜会发生搬运品卡住,搬运用机械手会发生搬运品损伤——同理,抽芯机接手若水平失调,管束在抽装过程中将因自重下垂而卡死在壳体内。辽宁TYDW220换热器管束抽装机