商机详情 -
广西换热器管束抽装机定做
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受力均匀分布:抽装机固定时,确保各支腿、固定点位受力均匀,避点受力过大导致地面沉降、固定失效;高空平台作业时,通过调整支腿高度,使机架水平,受力均匀;受限空间作业时,优化固定点位,增加固定支撑点,分散载荷。潍坊腾亚机械制造有限公司,创新发展,努力拼搏。广西换热器管束抽装机定做
管束抽装机
轻微偏斜的纠正措施:立即停止吊装或牵引作业,无需拆除管束,只调整吊装或牵引装置的受力状态。若为吊装不对称导致的偏斜,调整吊装绳索的固定位置,确保绳索对称固定在管束重心两侧,重新起吊后,用水平仪、激光校准仪检测管束轴线,确保与壳体轴线对齐;若为牵引力度不均导致的偏斜,调整牵引装置的力度,增大偏斜一侧的牵引力度,减小另一侧的牵引力度,缓慢牵引,实时监测管束位置,直至偏斜消除;若为壳体内壁阻力不均导致的偏斜,安排专人用用工具清理壳体内壁的杂物、结垢,消除局部阻力,再缓慢推进或抽出管束。黑龙江抽装机定做多少钱坚持以质取胜,提高竞争实力——腾亚机械。
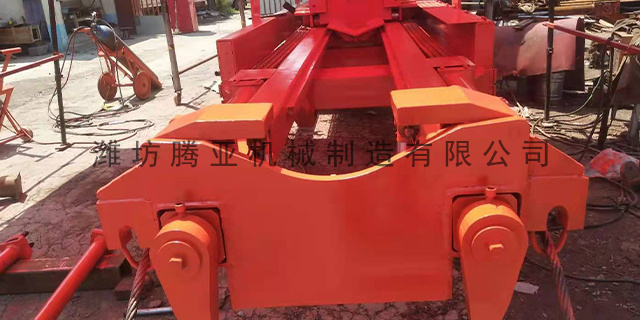
拉力稳定性:刚性传动存在机械间隙与冲击,拉力波动大,启动与停止瞬间易产生冲击力,易导致管束偏斜、管板损伤,甚至丝杠弯曲、链条断裂等设备故障。对于结垢管束,卡涩时易瞬间过载,损坏传动部件。拉力可调性:只能通过电机启停与档位切换粗略调节拉力,无准确控制手段,无法适配复杂阻力工况,易出现拉力过大损伤管束或拉力不足无法抽出的问题。运行速度(抽装速度)直接影响作业效率与管束安全性,两类设备因动力传递特性不同,在速度调节范围、稳定性、可控性上呈现明显差异。液压式抽装机通过流量控制阀调节液压油流速,实现抽装速度的无级调节,速度范围0.1m/min-1.5m/min,兼顾安全性与效率。
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。腾亚机械竭诚为您服务,期待与您的合作!
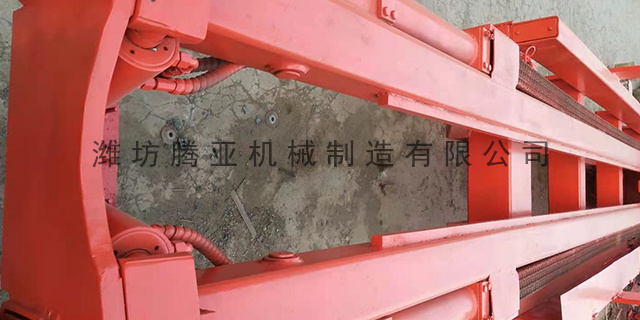
设备与人员准备:检查抽装机自身状态,确保机架无变形、支腿完好、制动有效,拆分模块化抽装机(如液压式抽装机可拆分液压站、机架),便于吊装;作业人员需持证上岗(吊装工、信号工、安全员),明确分工,进行安全技术交底,告知作业风险、吊装流程、应急措施。试吊作业:吊装前进行试吊,将抽装机吊起至离地面(或平台表面)100-200mm,停留5-10分钟,检查吊装设备受力情况、钢丝绳紧固情况、抽装机平衡状态,确认无异常后,方可正式吊装;试吊过程中,信号工、安全员全程监护,发现异常立即停止吊装。吊装速度控制:吊装过程中保持匀速缓慢,严禁急起急停、快速升降,避免抽装机产生摆动、冲击;高空作业遇风力≥6级时,立即停止吊装,将抽装机平稳放置在安全位置,待风力减小后再继续作业;受限空间吊装时,信号工与吊装工保持全程沟通,准确控制吊装位置,避免碰撞。憋足一口气,拧成一股绳,共圆一个梦——腾亚机械。黑龙江TYDW280换热器抽芯机
潍坊腾亚机械制造有限公司,为广大顾客提供便捷、及时、周到的服务。广西换热器管束抽装机定做
接手系统中的液压缸与活塞杆配合间隙直接影响抽芯力的稳定性。要求液压系统工作压力不低于13MPa,而新型设备建议工作压力在16~25MPa区间,此时液压缸内泄漏量应控制在0.5L/min以内。对于采用液压遥控的抽芯机(遥控距离50米),液压管路接头的配合间隙应控制在0.05mm以内,防止高压油液泄漏导致接手夹紧力不足。高度、水平、间隙并非三个孤立的参数,而是一个相互关联的系统:高度决定力线方向:高度偏差直接改变抽芯力的作用角度,进而影响间隙的有效性。广西换热器管束抽装机定做