商机详情 -
宁夏管束抽芯机租赁
吊装位置管控:吊装过程中,确保管束保持水平,避免管束倾斜、扭转,导致管口错口;吊装绳索需固定在管束的对称位置,确保管束受力均匀,不发生扭转;若发现管束扭转,立即停止吊装,调整绳索位置,纠正管束姿态后,再继续吊装。推进过程校准:管束推进过程中,每推进500mm,就停止推进,对管口对位情况进行一次校准,检测是否出现错口;若发现错口,立即停止推进,调整管束位置,重新对位校准,直至无错口后,再继续推进;严禁强行推进,避免错口加剧,导致管口、管板损坏。潍坊腾亚机械制造有限公司,坚持本心,无畏前行。宁夏管束抽芯机租赁
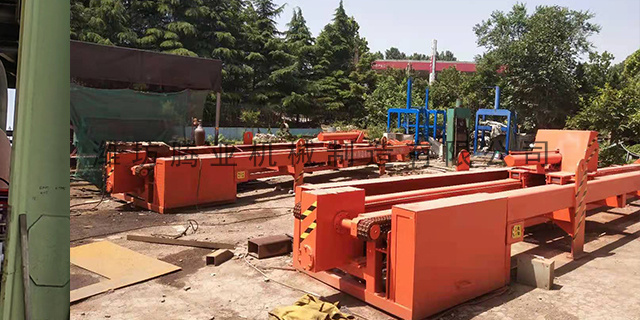
管束抽装机
螺栓固定法:在平台预设固定点位(或焊接固定底座),将抽装机机架与平台通过较高的强度螺栓固定,螺栓规格与数量根据抽装机重量、牵引反作用力计算确定,螺栓紧固后,采用防松螺母、开口销锁定,防止螺栓松动;螺栓固定时,确保螺栓受力均匀,避点受力过大导致固定失效。侧向支撑固定法:高空平台边缘作业时,抽装机易向边缘滑移,需在机架两侧设置侧向支撑(采用型钢、千斤顶),支撑点固定在平台主梁或防护围栏上,限制抽装机侧向位移;侧向支撑需调整至紧密贴合机架,确保支撑牢固,无松动。新疆TYDW240换热器管束抽芯机腾亚机械设备先进,技术力量雄厚。
第三,换热器本体安装偏差。换热器卧式摆放支座垫铁松动、移位,壳体发生微小转动或高低起伏;管口法兰变形、密封面磨损,以法兰外圆为基准找正时产生视觉误差与定位误差。第四,吊装与辅助支撑不到位。管束抽出初期未设置合理托辊支撑、侧向限位装置缺失,管束自重下垂产生挠度,人为拉大上下同轴偏差;抽装过程无随动支撑,前端悬空下垂,形成角度偏斜,破坏原有同轴对位精度。第五,操作牵引方式不当。单边受力牵引、速度忽快忽慢、启停冲击过大,会使管束产生侧向分力,逐步偏离中心轨迹,即使初始同轴度合格,后期仍出现偏斜跑偏。
管束长度指换热管的有效长度(两端管板外侧间距),直接决定抽装机的有效行程,同时影响管束自重、弯曲变形风险及抽装过程中的稳定性。管束长度与换热器换热面积正相关,主流长度区间:短管束:长度3m-6m,小型换热器常用,抽装机行程需求≤6m;中长管束:长度6m-10m,中型工业换热器主流规格,行程需求6m-10m;超长管束:长度10m-15m及以上,大型电站、炼化装置用,需定制大行程抽装机。管束重量是抽装机额定吨位选型的关键依据,包括管束自重(管板、换热管、折流板重量总和)、介质残留重量及结垢附加重量,需准确计算并预留安全余量。潍坊腾亚机械制造有限公司将一如既往地加大科技和人才投入。
匹配要点:承载力需覆盖管束全长度支撑,避免局部应力集中;长管束(≥8m)需配置多组随动托辊,分散载荷,防止管束下垂变形;液压式抽装机承载力与抽力同步匹配,机械式需重点校核丝杠、链条的承载极限。多数现场作业人员对同轴度找正重视不足,仍采用肉眼观察、凭感觉垫铁调整、多次推拉试对位的粗放模式,不只调校时间长,而且精度无法保证。尤其针对大直径、长跨度、高重量管束,微小同轴度误差会随行程延伸被持续放大,偏斜量逐级累加,后期无法修正。因此,建立标准化、可快速操作的同轴度调校流程,掌握简易准确找正方法,配套全过程防偏斜管控措施,是保障管束无损抽装、降低设备损耗、提升检修标准化水平的必要技术手段。腾亚机械以良好的信誉,竭诚为您服务。宁夏管束抽装机定做多少钱
潍坊腾亚机械制造有限公司,为广大顾客提供便捷、及时、周到的服务。宁夏管束抽芯机租赁
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。宁夏管束抽芯机租赁