商机详情 -
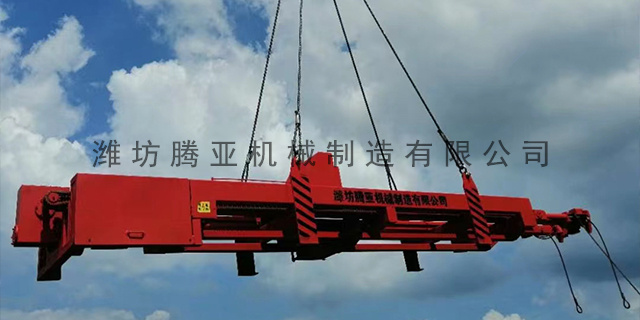
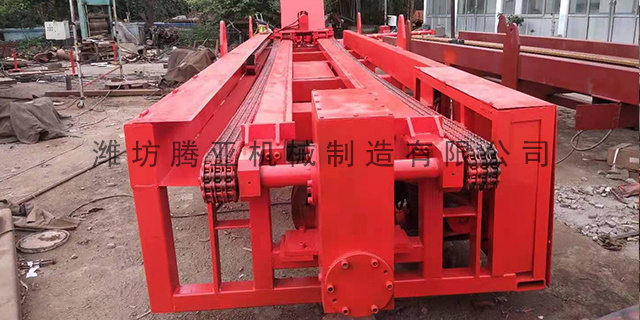
福建TYDW260换热器管束抽装机
管束与壳体检查、清理:检查管束整体状态,确认管束无弯曲、变形、破损,管口无变形、毛刺,若存在缺陷,提前进行修复,不合格的管束严禁抽装;检查换热器壳体内壁,清理内壁的结垢、杂物、焊渣,打磨内壁的凸起部位,确保内壁光滑,避免抽装过程中产生不均匀阻力;检查管板的平整度、垂直度,若存在倾斜、变形,提前进行校正,确保管板与壳体轴线垂直。制定专项抽装方案:结合管束的规格、重量、安装位置,制定专项抽装方案,明确吊装点、牵引点的布置位置,确保对称受力、对准重心;明确抽装速度、牵引力度的控制要求,通常抽装速度控制在0.3-0.5m/min,牵引力度均匀平稳;针对双吊装、双牵引场景,明确同步操作的流程、指令与监测要求,制定不同步、偏斜、晃动的应急处置预案;方案需经技术人员、安全人员审核通过后,方可实施。潍坊腾亚机械制造有限公司是一家专业从事研发、制造、销售的于一体企业。福建TYDW260换热器管束抽装机
管束抽装机
侧向力控制:抽装过程中,避免管束偏斜,防止产生侧向力,加剧抽装机倾覆风险;一旦发现管束偏斜,立即停机调整,修正同轴度后再继续作业;在管口设置侧向限位装置,限制管束左右窜动,减少侧向力对抽装机的影响。受力均匀分布:抽装机固定时,确保各支腿、固定点位受力均匀,避点受力过大导致地面沉降、固定失效;高空平台作业时,通过调整支腿高度,使机架水平,受力均匀;受限空间作业时,优化固定点位,增加固定支撑点,分散载荷。重庆TYDW200换热器管束抽装机腾亚机械以良好的信誉,竭诚为您服务。
当一个楔紧块同时锁住两个以上接手夹爪时,楔紧块斜面与各个夹爪斜面必须有相同的锁紧力,二者间的接触面积不小于80%。接触面积的检测方法:在楔紧块斜面与夹爪斜面上均匀涂上红丹粉,合模后打开,观察接触痕的分布。若接触面积不足80%,需修磨夹爪斜面,修磨量按以下公式计算:修磨量b=(a-0.2)×sinα.其中,a为闭模后实测间隙,α为锁紧面斜度,0.2mm为分模面之间要求保留的开放量。这一公式与注塑模具中锁紧块装配的修磨量计算公式完全相同,体现了不同工业领域在精密配合上的共通逻辑。
抽装机固定是防止设备滑移、倾覆的基础,关键要求是“固定牢固、受力均匀、适配工况”,需根据高空/受限空间的场地条件,选用合适的固定方式,落实加固措施,确保固定强度满足作业要求。支腿固定法:针对可伸缩支腿抽装机,将支腿全部伸出,调整支腿高度,使支腿底部与平台表面紧密贴合,支腿底部铺设防滑垫(橡胶垫、钢板垫),增大摩擦力,防止滑移;支腿固定点需选择平台承重部位,避开薄弱区域,对于承载力不足的平台,在支腿下方增设加固垫板(厚度≥10mm钢板),分散载荷,避免平台受压变形。潍坊腾亚机械制造有限公司,深受广大消费者的青睐和好评。
实际抽装作业中,管束卡涩、拉力突增往往不是单一诱因导致,而是结垢、腐蚀、偏心三者叠加,导致故障更为复杂、危害更大。例如,结垢与腐蚀叠加时,垢层会加剧腐蚀,腐蚀产物会进一步增厚垢层,形成“结垢—腐蚀—更严重结垢”的循环,使管束与壳体的间隙进一步减小,阻力大幅增大,卡涩更为严重,拉力突增幅度更高;偏心与结垢叠加时,偏心的管束会导致垢层在挤压部位堆积更厚,形成局部卡阻,抽装时阻力不均,不只会导致卡涩,还会加剧管束偏斜,甚至引发管束扭曲;腐蚀与偏心叠加时,腐蚀导致的管束变形会加剧偏心,偏心引发的挤压会加速腐蚀部位的损坏,导致管束与壳体粘连,卡涩无法缓解,拉力持续飙升。腾亚机械产品样式多,种类齐全。贵州换热器管束抽装机出租
细心精心用心,品质永保称心——腾亚机械。福建TYDW260换热器管束抽装机
机械式抽装机速度由电机转速与减速机速比决定,为固定速度(通常1.0m/min-2.0m/min),无法调节,适配简单工况,安全性差。速度固定不可调:启动后速度恒定,无低速档位,初始抽出或卡涩时易因速度过快产生冲击,导致管束偏斜、管板变形,甚至损坏换热器壳体密封面。高速冲击明显:速度普遍高于液压式,启动与停止瞬间冲击大,易导致丝杠抖动、链条跳动,影响抽装精度,损伤管束与设备。负载适应性差:阻力变化时速度无补偿,卡涩时易瞬间过载,电机烧毁或传动部件断裂,需停机排查,反而降低效率。福建TYDW260换热器管束抽装机