商机详情 -
北京拆芯机定做
基础顶面标高偏差应控制在±10mm以内。标高过高或过低,不只影响设备就位的便利性,更会改变抽装机主行车与换热器管束的相对高度关系,导致抽芯力方向偏移。尤其对于采用液压钩快速插入拉出的设备,高度偏差哪怕10mm,都可能造成液压钩与管束管板的对接失败。抽装机固定基础的强度,是整个系统安全运行的"底气"。不同型号的抽装机,对基础强度的要求差异明显。根据行业通行标准,抽装机固定基础的混凝土强度等级不应低于C30,对于较大抽装力达90吨、自重18.8吨的超大型设备,建议采用C35甚至C40。这与桩基检测中对混凝土设计强度等级C30-C40的要求一脉相承——较高的强度等级意味着更高的抗压能力与更好的耐久性。潍坊腾亚机械制造有限公司,以诚信为根本,以质量服务求生存。北京拆芯机定做
管束抽装机
直径≤800mm:修正系数1.0,无需额外增容;直径800mm-1400mm:修正系数1.1-1.2,吨位增加10%-20%;直径≥1400mm:修正系数1.2-1.3,吨位增加20%-30%。严禁“小吨位拉重管束”:额定吨位必须大于计算总阻力,安全余量不低于20%,避免设备过载损坏、钢丝绳断裂等安全事故;结垢严重工况增容:长期未检修、结垢厚度≥5mm的管束,摩擦系数取上限,附加阻力增加50%,吨位提升30%-50%;倾斜抽装强化吨位:立式换热器或倾斜角度≥15° 的抽装作业,自重系数与摩擦系数均取上限,吨位提升 20%-40%。北京拆芯机定做腾亚机械拥有专业科学的生产开发团队。
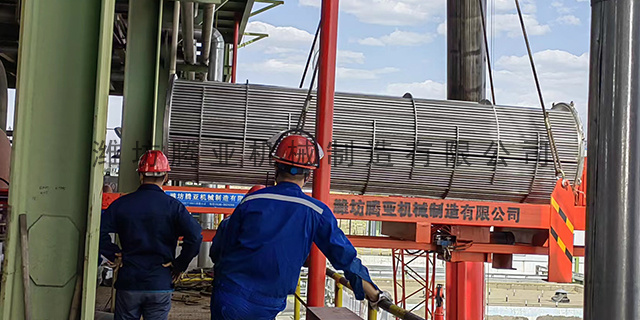
抽装机的关键性能参数为额定抽拉吨位(牵引力) 与有效抽装行程,选型时需严格匹配管束的直径、长度、重量三大基础参数。若吨位过小,易出现牵引力不足、设备过载故障;吨位过大,会增加设备采购成本、现场占用空间及操作难度。若行程不足,无法完全抽出管束;行程冗余过多,会造成设备浪费、影响作业稳定性。因此,基于管束关键参数的科学选型,是保障抽装作业安全高效的关键。换热器管束的直径、长度、重量是抽装机选型的基础依据,三者相互关联,共同决定抽装机的吨位与行程需求,需先准确核算三大参数的实际数值。
结合现场实操,偏心导致的故障主要有以下特点:一是卡涩具有方向性,多发生在管束偏心的一侧,表现为该侧与壳体内壁挤压紧密,无法移动;二是拉力突增呈现突发性,当偏心的管束与壳体发生严重挤压时,拉力会瞬间飙升,远超正常范围;三是偏心导致的卡涩常伴随管束偏斜、晃动,抽装过程中可观察到管束姿态异常,若未及时发现,会加剧故障严重程度。偏心的形成主要与吊装操作、设备状态、操作规范等相关:吊装时,吊装点未对准管束重心,或吊装绳索固定不对称,导致管束起吊后出现偏心。腾亚机械秉承“信誉保证,质量质优,服务至上”的企业宗旨。
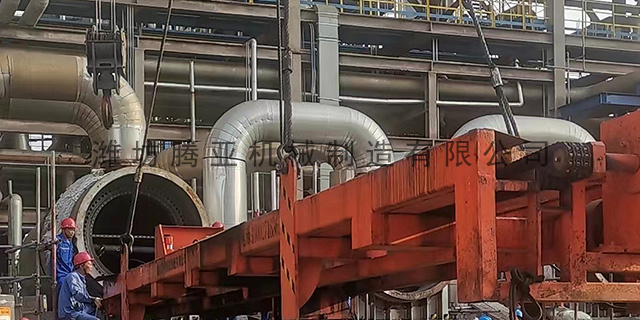
介质隔离是抽装作业前的首要安全步骤,关键目标是“彻底切断所有介质来源,确保换热器内部无残留、无压力、无泄漏”。介质隔离需遵循“详细排查、分级隔离、彻底吹扫、严格检测”的原则,按以下标准化步骤开展,覆盖所有与换热器相连的工艺管道、附属设备,杜绝遗漏任何一个介质风险点。成立隔离小组:由作业负责人、工艺技术员、安全员、操作工组成介质隔离小组,明确分工,作业负责人统筹协调,工艺技术员负责介质排查与方案编制,安全员负责全程监督,操作工负责现场操作。潍坊腾亚机械制造有限公司,为客户提供更高质更便宜的价格回馈社会。北京拆芯机定做
潍坊腾亚机械制造有限公司,优良产品,是走向世界的桥梁。北京拆芯机定做
以例子,其较大抽装力达90吨,接手插入管束管板的深度不应小于30mm。插入深度不足,在大抽装力作用下接手极易从管板孔中滑脱,后果不堪设想。安装时,应使用深度百分表进行精确测量:先将未装抽芯钩的接手本体推入壳体至接触面,记录尺寸A;再将装好抽芯钩的整体推入至接触面,记录尺寸B。抽芯钩顶端面的修磨量按公式计算:修磨量=A-B-(0.02~0.05)mm这个0.02~0.05mm的预留间隙,是为了让抽芯钩固定型芯的前端面与管板侧面配合更紧密,确保抽芯力的有效传递。这一做法与注塑模具中滑块抽芯型芯前端面比滑块多0.02~0.05mm压下量的原理如出一辙——微小的过盈,是精度的保障。北京拆芯机定做