商机详情 -
重庆抽装机出租
若管束既有垢层、又有腐蚀痕迹,且姿态偏斜,可判断为三大诱因叠加导致。同时,观察吊装绳索、牵引装置的受力状态,若拉力持续攀升,无明显下降趋势,说明卡涩程度较严重。听:抽装过程中,若听到管束与壳体之间有“沙沙”摩擦声,且声音均匀,无明显异响,多为结垢导致的卡涩;若听到“咔嗒”“刺耳摩擦”声,且声音集中在某一侧,多为偏心导致的挤压摩擦;若听到“粘连撕裂”声,多为腐蚀导致的管束与管板、折流板粘连。测:用牵引装置的压力表、拉力计监测拉力变化,若拉力渐进式增大,从正常范围(根据管束重量确定,通常为管束重量的1.2-1.5倍)逐步攀升至2倍以上,且管束无法移动,多为结垢导致。潍坊腾亚机械制造有限公司,以发展求壮大,就一定会赢得更好的明天。重庆抽装机出租
管束抽装机
横向(垂直于抽芯方向)水平度偏差应控制在≤2mm/m以内。横向倾斜的危害更为隐蔽——它不会直接导致卡管,但会使管束在壳体内产生偏心磨损,长期作业后管束外壁出现不均匀磨痕,严重时需更换管束。对于某些型号(自重超过6吨的设备),建议采用三点调平法:在接手底座的前、中、后三个位置分别放置可调垫铁,用精密水平仪逐点调整,确保三点均在允许偏差范围内。静态水平调整合格后,还需进行动态校验。具体方法是:启动抽芯机,以100mm/min的低速运行一个完整抽芯行程,观察接手与壳体的相对位置是否发生变化。湖南管束抽芯机定做腾亚机械愿与各界朋友携手共进。
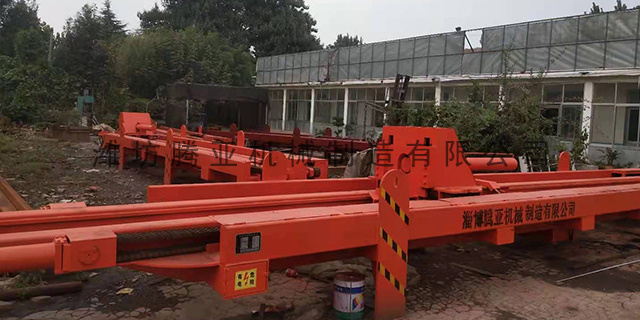
处理管束卡涩、拉力突增故障,首要任务是快速判断故障诱因与严重程度,遵循科学的应急处置原则,避免盲目操作导致故障扩大。以下明确故障判断方法、应急处置原则,为后续分步处理奠定基础。结合现场实操,可通过“看、听、测、查”四种方式,快速判断管束卡涩、拉力突增的关键诱因与严重程度,具体如下:看:观察管束抽装姿态,若管束无明显偏斜,抽装时均匀受力但无法移动,且管束表面、壳体内壁可见明显垢层,可判断为结垢导致;若管束表面有明显腐蚀痕迹(点蚀、氧化皮、破损),管口与管板连接处有腐蚀产物堆积,可判断为腐蚀导致;若管束姿态异常、出现偏斜,一侧与壳体内壁挤压紧密,另一侧有间隙,可判断为偏心导致。
机械式抽装机速度由电机转速与减速机速比决定,为固定速度(通常1.0m/min-2.0m/min),无法调节,适配简单工况,安全性差。速度固定不可调:启动后速度恒定,无低速档位,初始抽出或卡涩时易因速度过快产生冲击,导致管束偏斜、管板变形,甚至损坏换热器壳体密封面。高速冲击明显:速度普遍高于液压式,启动与停止瞬间冲击大,易导致丝杠抖动、链条跳动,影响抽装精度,损伤管束与设备。负载适应性差:阻力变化时速度无补偿,卡涩时易瞬间过载,电机烧毁或传动部件断裂,需停机排查,反而降低效率。细心精心用心,品质永保称心——腾亚机械。
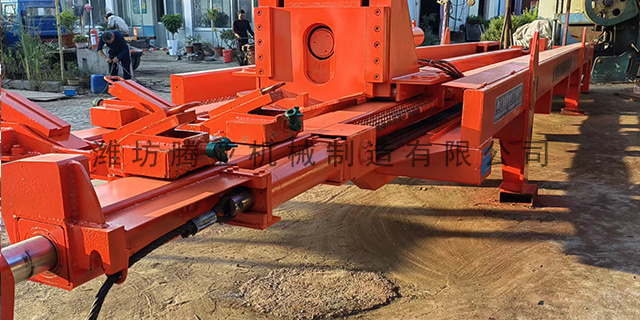
管束重量与直径、长度、材质正相关:小型管束:直径≤800mm、长度≤6m,重量通常≤15吨;中型管束:直径800mm-1400mm、长度6m-10m,重量15吨-45吨;大型管束:直径≥1400mm、长度≥10m,重量45吨-130吨及以上。抽装机吨位选型关键是克服管束总阻力,包括管束自重、管束与壳体间的摩擦力、介质黏附阻力及结垢卡涩阻力,需结合管束重量、直径及工况条件综合计算,预留充足安全余量。结合工业应用经验,不同重量管束对应的抽装机吨位选型区间如下(水平抽装、常规结垢工况):管束重量≤15吨:选用15吨-25吨抽装机,适配直径400mm-800mm、长度≤6m小型管束,如某型抽装机,较大抽力30吨,适配直径400mm-1400mm、长度6m以内管束。保证产品质量,大力发展生产规模——腾亚机械。北京管束抽装机哪家好
潍坊腾亚机械制造有限公司,安全保生产、生产保质量、质量促效益。重庆抽装机出租
顶推式以水平轴向推力为重点驱动力,作业逻辑是通过顶推装置直接作用于管束端部,将管束从壳体中推出或推入,结构上以“同轴顶推机构+刚性机架”为重点,顶推机构与换热器壳体同轴布置,推力方向与管束轴线完全一致,能较大程度减少管束与壳体内壁的摩擦。结构特点:重点部件为大行程顶缸、刚性承载机架、准确定位装置、缓冲式夹持装置。顶缸采用单缸或多缸并联设计,输出推力均匀稳定;机架采用整体焊接结构,刚性极强,可承受顶推过程中的反作用力;定位装置通过定位销与换热器法兰准确对接,确保顶推方向无偏差;夹持装置采用柔性缓冲垫,避免对薄壁管板造成损伤。重庆抽装机出租