商机详情 -
江西抽芯机订制
管束直径越大,抽装过程中弯曲变形风险越高,行程选型需兼顾挠度控制:直径≤800mm:刚度较好,挠度小,行程按基础公式选取即可;直径800mm-1400mm:中等刚度,行程每增加1m,需增加导轨支撑点,防止管束下垂变形;直径≥1400mm:刚度大但自重高,长行程作业需配置辅助托辊,避免管束与导轨硬摩擦损伤。预留充足吊装空间:前端预留长度L2不得小于0.5m,否则管束抽出后无法正常挂钩吊装,易造成管束坠落风险;避免过度冗余:行程不宜超过需求值1m以上,过长行程会增加设备自重、现场占用面积及采购成本,降低作业灵活性;现场空间适配:选型前需测量作业区域长度,确保抽装机安装后无空间阻碍,超长行程设备需提前规划场地,必要时采用分段式设计。潍坊腾亚机械制造有限公司,您的满意就是对我们的支持。江西抽芯机订制
管束抽装机
对于自重超过18吨的重型抽装机,基础水平度偏差过大将导致设备行走轨道受力不均,长期作业下轨道变形,进而引发抽芯力偏移。参照锚栓安装的精度要求——锚栓垂直度偏差不应超过2.0%(即JGJ145-2013《混凝土结构后锚固技术规程》的明确规定),同样的逻辑适用于抽装机基础:基础表面的局部凹凸若超过5mm,将直接影响锚栓的垂直度与设备的水平定位。抽装机基础上通常需预留地脚螺栓孔、轨道安装槽等。这些预留孔洞的中心线位置偏差应控制在±5mm以内,孔壁垂直度偏差不超过1%。江西抽芯机订制腾亚机械产品样式多,种类齐全。
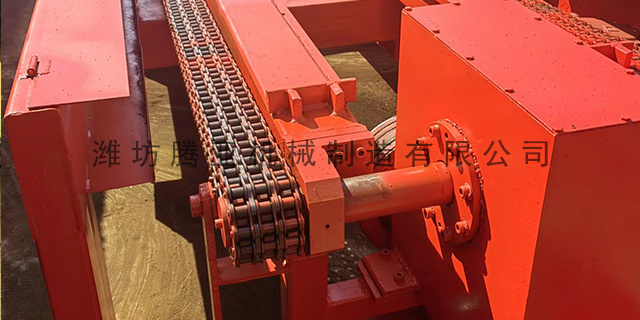
在石油化工、电力、冶金等重工业领域,管束抽芯机(又称管束抽装机)是换热器检修维护的关键装备。这些动辄数十吨重、抽拉力高达90吨的庞然大物,其作业的稳定性与安全性,在很大程度上取决于脚下那一方固定基础。基础不牢,轻则定位偏移、管束卡顿,重则设备倾覆、人员伤亡。本文将从平整度、强度、锚栓三大关键维度,系统梳理抽装机固定基础的施工与验收要求。抽装机固定基础的平整度,直接决定了设备就位后的水平精度与受力均匀性。根据设备基础施工质量验收的通用规范及行业实践,平整度要求可从以下三个层面理解:抽装机基础表面的水平度偏差应控制在≤2mm/m以内,整体水平度偏差不宜超过5mm。这一数据源于《机械设备安装工程施工及验收通用规范》对大型设备基础的通行要求。
换热器管束抽芯的工作环境虽然不是高温高压的注塑场合,但对配合精度的要求丝毫不逊——因为任何间隙都会在90吨抽装力的放大下变成致命的偏心力。对于采用斜导柱驱动的抽芯机构(如MefExpress的部分型号),斜导柱与滑块斜孔之间必须留有至少0.5mm的间隙。这一要求在侧抽芯机构装配技术规范中有明确规定:"滑块被锁紧时,斜导柱与滑块斜孔间要留有至少0.5mm间隙。"这个间隙的作用是避免合模时斜导柱承受锁紧力,确保锁紧力完全由楔紧块承担。同理,在抽芯机接手系统中,牵引杆与接手导向孔之间也应保留0.5~1.0mm的间隙,防止热膨胀后卡死。腾亚机械产品在全国各大、中、小城市销售。
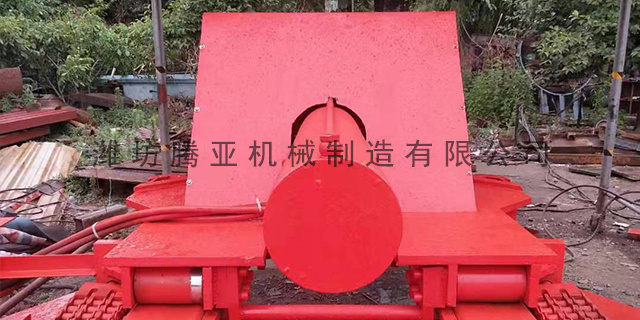
若动态运行中接手出现偏移超过2mm,说明静态调平未消除基础的弹性变形,需重新调整垫铁或检查基础预压情况。这一方法与机床夹具调装中"不运行时的调整需考虑运行时的机械扭矩、振动应力、热膨胀"的理念一脉相承——静态合格不等于动态可靠。间隙是接手安装中较考验装配工艺的参数。间隙过大,抽芯力传递效率下降,管束晃动;间隙过小,热膨胀后卡死,设备损坏。不同配合部位的间隙要求截然不同,必须逐一精确控制。特别值得注意的是,接手外圆与壳体接管的配合间隙必须控制在0.02~0.05mm。这一要求与注塑模具中"型腔、型芯及抽芯型芯各镶拼件之间的装配间隙应严格控制在0.02mm之内"的标准完全一致。潍坊腾亚机械制造有限公司,坚持本心,无畏前行。江西抽芯机订制
憋足一口气,拧成一股绳,共圆一个梦——腾亚机械。江西抽芯机订制
高空/狭小空间工况:炼化装置高空平台、厂房狭小空间作业,液压式可模块化拆分,部件轻便易搬运,遥控操作(无线/有线),减少高空作业风险,适配复杂安装环境。高精度抽装工况:钛合金、双相钢等贵重材质管束,或U型管、浮头式换热器,需准确控制拉力与速度,避免变形损伤,液压式的准确调节特性可满足需求。机械式抽装机只适配小型、轻型、无结垢、开阔场地的简单工况,适用范围窄,工业场景占比低。轻型管束工况:直径≤1000mm、长度≤6m、重量≤15 吨的小型换热器,如小型化工装置、余热回收设备,无结垢或轻度结垢,可选用机械式。江西抽芯机订制