商机详情 -
云南TYDW120换热器抽装机
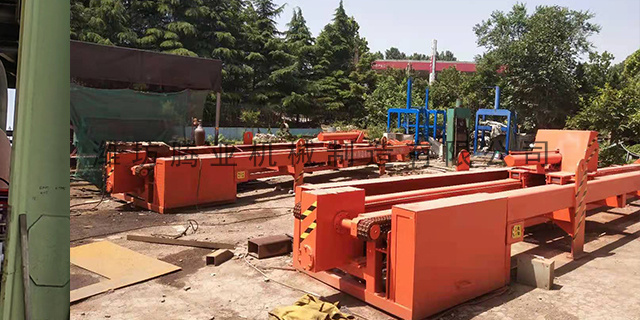
对于侧拉式、上托式等不同作业方式的设备,动力传递路径存在差异化适配:侧拉式机型通过牵引油缸驱动链轮链条传动,将线性动力转化为行走机构的水平移动力,带动夹持的管束沿导轨侧向抽出;上托式机型则通过牵引油缸与托举机构协同,牵引动力驱动行走机构移动,托举机构同步跟随,实现管束的平移抽装;顶推式机型通过顶缸直接将动力作用于管束端部,实现轴向顶推抽装。无论哪种传递路径,重点目标都是确保动力传递的平稳性与准确性,避免动力波动导致管束损伤。潍坊腾亚机械制造有限公司自育并保有优等的专业研发团队,常年聘请业内技术人员为公司技术顾问。云南TYDW120换热器抽装机
管束抽装机
受限空间作业关键风险,1.吊装风险:受限空间(如密闭厂房、设备夹层、地下机房)进出口狭窄,吊装设备无法直接进入,需采用小型吊装设备或手动葫芦,吊装效率低、精度差;空间内光线昏暗、视线受阻,吊装过程中易发生抽装机与容器、墙体碰撞,损坏设备或造成空间坍塌。2.固定风险:受限空间地面多为回填土、混凝土破损地面,承载力不均,抽装机就位后易发生沉降;空间狭小无法设置充足的固定点位,固定方式受限,受牵引反作用力影响,设备易发生侧向滑移;部分受限空间内存在腐蚀性介质,会加速固定部件(螺栓、垫铁)锈蚀,降低固定强度。3.倾覆风险:受限空间内抽装机摆放位置受限,重心难以居中;管束抽装时牵引方向与设备重心不重合,易产生偏心力矩;空间内通风不良,设备运行产生的热量无法及时散发,可能导致部件变形,间接引发倾覆;一旦发生倾覆,空间狭小无法快速疏散人员、处置设备,事故后果加剧。内蒙古抽芯机潍坊腾亚机械制造有限公司,希望跟您共同携手,互惠互利,共赢未来!
管束抽装不同步的纠正关键是“同步调速、均衡受力、统一指挥”,根据不同步程度(轻微不同步:两端移动偏差≤10mm;中度不同步:10mm<两端移动偏差≤20mm;重度不同步:两端移动偏差>20mm),采取不同的纠正措施,具体如下:轻微不同步的纠正措施:立即停止作业,调整双吊装或双牵引装置的运行速度,减慢移动较快一侧的速度,加快移动较慢一侧的速度,确保两端移动速度一致;若为受力不均导致的不同步,调整吊装绳索、牵引链条的张力,增大移动较慢一侧的牵引力度,减小移动较快一侧的牵引力度,均衡管束受力;安排专人用激光校准仪、卷尺实时监测两端移动距离,及时调整,直至不同步现象消除,再继续缓慢抽装。
在石油化工、电力、冶金等重工业领域,管束抽芯机(又称管束抽装机)是换热器检修维护的关键装备。这些动辄数十吨重、抽拉力高达90吨的庞然大物,其作业的稳定性与安全性,在很大程度上取决于脚下那一方固定基础。基础不牢,轻则定位偏移、管束卡顿,重则设备倾覆、人员伤亡。本文将从平整度、强度、锚栓三大关键维度,系统梳理抽装机固定基础的施工与验收要求。抽装机固定基础的平整度,直接决定了设备就位后的水平精度与受力均匀性。根据设备基础施工质量验收的通用规范及行业实践,平整度要求可从以下三个层面理解:抽装机基础表面的水平度偏差应控制在≤2mm/m以内,整体水平度偏差不宜超过5mm。这一数据源于《机械设备安装工程施工及验收通用规范》对大型设备基础的通行要求。坚持以质取胜,提高竞争实力——腾亚机械。
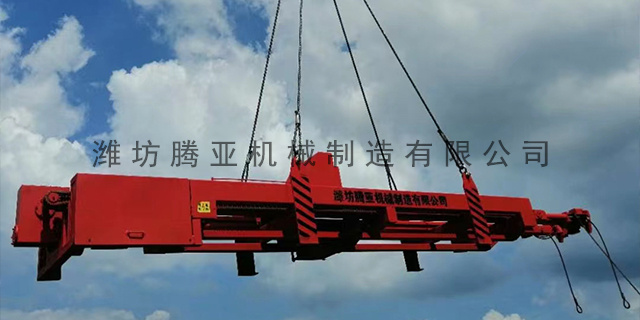
重型管束选用机械式抽装机,易出现拉力不足、丝杠变形、管束卡涩损坏;轻型管束选用液压式抽装机,会造成采购与维护成本过高、设备利用率低。因此,系统对比两类设备在拉力、速度、工况、维护成本的差异,明确各自适用边界,是实现安全、高效、经济检修的前提。拉力(额定抽拉力)是抽装机的关键性能指标,决定可抽装管束的较大重量与克服阻力的能力,两类设备在拉力上限、稳定性、可调性上差异明显。液压式抽装机通过液压泵产生高压油,推动液压缸活塞运动输出拉力,关键优势是拉力上限高、输出平稳、无级可调。腾亚机械拥有专业科学的生产开发团队。TYDW140换热器管束抽芯机价格
潍坊腾亚机械制造有限公司,以发展求壮大,就一定会赢得更好的明天。云南TYDW120换热器抽装机
接手端面的标高偏差应控制在±5mm以内。这一标准源于设备基础施工的通用规范——当基础顶面标高偏差控制在±10mm以内时,接手安装后的总高度偏差可被约束在±5mm范围内。对于某些抽装机,其接手系统需精确卡入换热器壳体的法兰或接管口。若接手端面高于设计标高5mm以上,抽芯钩(或接手夹爪)将无法完全插入管束管板的孔槽,强行作业会导致管板边缘崩裂;若低于设计标高5mm以上,接手与壳体之间将产生过大间隙,抽芯力在传递过程中发生偏斜,轻则管束磨损,重则管板变形。云南TYDW120换热器抽装机