商机详情 -
云南本地钢衬四氟弯头源头工 厂
钢衬四氟弯头,又称钢衬 PTFE 弯头,是强腐蚀管路系统实现流体转向的**复合管件,外部基体选用碳钢或不锈钢弯管成型,内部模压复合一层聚四氟乙烯内衬,把钢制壳体优异的机械抗压、抗外荷载能力,和 PTFE 近乎***的化学耐蚀性能融为一体。在整套衬氟管道布局中,弯头承担管路变向、设备进出口转向功能,也是流体冲刷**集中、**容易发生腐蚀失效的位置。PTFE 内衬除熔融碱金属、高温氟气外,几乎耐受所有强酸、强碱、强氧化剂与各类有机溶剂,盐酸、氢氟酸、混酸、烧碱、卤化物介质都不会对内衬产生溶胀、腐蚀破坏。常规钢衬四氟弯头公称通径 DN15-DN600,压力等级 PN10、PN16,长期使用温度控制在 - 20℃~180℃。弯头内壁光滑,摩擦系数极低,流体阻力小,不易挂料结垢,输送带晶体、悬浮颗粒介质时,堵管概率大幅降低。产品主流采用法兰翻边一体成型,端口四氟翻边完整包覆法兰密封面,彻底隔离介质与金属法兰接触,杜绝介质沿内衬缝隙渗透腐蚀钢基体,降低衬层鼓泡、脱层风险。广泛应用于精细化工、医药、环保污水、酸洗、新能源锂电等行业。相比钛材、哈氏合金弯头,采购成本***降低,有效压缩防腐管路项目投资,延长管线服役周期,减少停机检修频次,保障化工装置连续稳定生产。钢衬四氟弯头可定制弯曲半径,法兰连接适配整套衬氟管道系统。云南本地钢衬四氟弯头源头工 厂
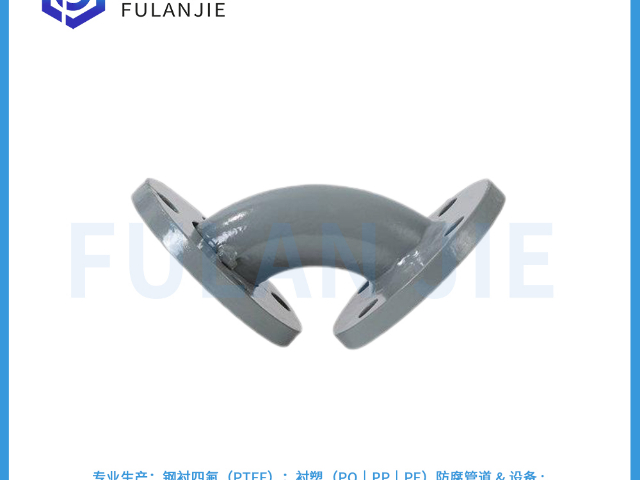
钢衬四氟弯头颗粒介质磨损防护方案,当输送介质含有固体颗粒、矿浆、结晶晶体,会对内衬产生冲刷磨损,磨损是这类工况钢衬四氟弯头**主要失效形式。防护首先从管路设计入手,降低介质流速,合理放大管径,减少颗粒冲击动能;管路布局尽量减少 90° 短半径弯头,优先选用长半径弯头,介质平缓转向,降低涡流冲刷。内衬材质升级,选用玻纤、碳粉填充改性 PTFE,填充材料提升 PTFE 耐磨性能,相比纯 PTFE 耐磨性能提升数倍。加厚内衬厚度,常规 2.5mm 内衬提升至 3~3.5mm,预留磨损余量,延长使用寿命。弯头内部流道圆角优化,消除尖角湍流点。操作层面,避免管路介质流量剧烈波动,流量突变造成瞬时高流速冲击内衬;定期冲洗管路,减少固体颗粒沉积堆积。运维定期监测,通过管路压差、壳体检测评估内衬磨损状态,预估剩余寿命。同时,不要盲目无限加厚内衬,PTFE 导热差,内衬过厚,热膨胀应力更大,容易带来脱层风险,需要平衡耐磨厚度和热应力。钢衬四氟弯头搭配整套磨损防护方案,在矿浆、湿法冶炼、结晶盐浆这类强腐蚀 + 颗粒冲刷工况,有效延缓内衬磨损,延长管件服役周期,减少频繁更换管件造成生产线停机。福建国内钢衬四氟弯头生产厂家钢衬四氟弯头弧面平滑导流,减少管路湍流,降低介质冲刷损耗。
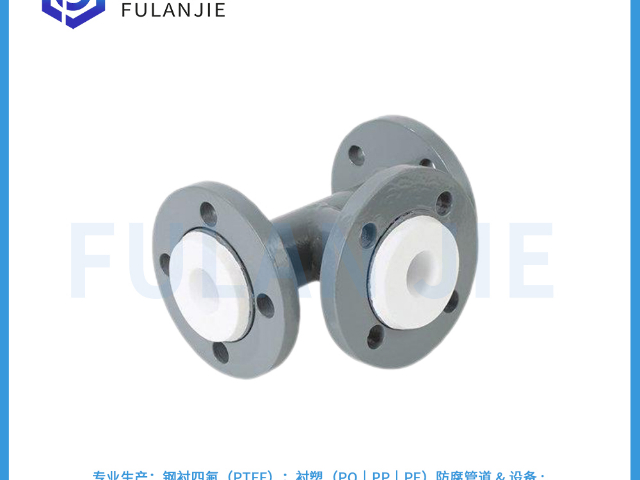
钢衬四氟弯头壳体喷砂处理,是生产前期关键工序,钢制基体喷砂质量直接影响 PTFE 内衬与金属外壳结合强度。弯头毛坯加工成型后,先去除内部氧化皮、铁锈、油污,使用石英砂或者钢砂喷砂处理,喷砂等级达到 Sa2.5 级。喷砂后基体表面形成均匀粗糙微观凹凸面,PTFE 高温模压烧结时嵌入粗糙表面,形成机械咬合,提升衬层附着力。基体表面油污、铁锈清理不干净,喷砂不到位,内衬和金属壳体之间存在隔离层,结合力不足,冷热交替时内衬容易局部脱层鼓泡。喷砂完成后,在规定时间内转入模压工序,防止金属表面返锈。喷砂后的弯头基体目视检查,内壁无油脂、氧化皮,粗糙度抽检达标。部分厂家简化工序,简单打磨代替喷砂,内衬结合力大幅下降,产品在温度波动工况故障率很高。喷砂工序属于隐蔽工序,成品后无法直观观察基体表面,采购可要求厂家提供喷砂工序照片、过程检验记录。喷砂工序对于负压工况弯头尤为重要,负压状态内衬向内受力,结合力不足直接内衬剥离。质量钢衬四氟弯头重视基体前处理,从源头保障内衬与金属壳体结合性能,降低后期衬里脱落失效概率,提升管件长期可靠性。
大口径钢衬四氟弯头 DN300~DN600 多用于化工主工艺管路、大型环保污水总管,大口径管路介质流量大,管件体积、重量***提升,生产、运输、安装难度更高。大口径钢衬四氟弯头基体钢板厚度加大,保证壳体刚性,承受介质压力与外部载荷。大规格 PTFE 模压难度高,原材料用量大,模具尺寸大,烧结过程温度均匀性控制难度提升,弯管内外弧内衬厚度控制是工艺难点。大口径产品内衬加厚,提升耐磨与抗负压能力,全部逐件电火花检漏。运输大口径钢衬四氟弯头,采用**托架,软保护垫衬垫,防止法兰翻边磕碰损坏。现场吊装使用软吊带,严禁钢丝绳挤压内衬法兰。大口径管路自重巨大,支架方案专业力学计算,弯头两侧设置承重支架,严禁弯头承载管道重量。大口径管路试压分段缓慢升压,法兰螺栓数量多,必须分多轮对角均匀紧固,防止局部压坏四氟翻边。大口径钢衬四氟弯头项目多为大型 EPC 工程,供货周期长,需要厂家具备大型模压设备产能。大口径强腐蚀总管一旦泄漏,物料损失、安全风险巨**口径钢衬四氟弯头质量验收标准更严格,进场后可复检电火花。大口径钢衬四氟弯头,为大型化工、环保项目主腐蚀管路提供可靠转向方案。稀土酸洗管路选用钢衬四氟弯头,耐受酸性矿浆与萃取药剂腐蚀。
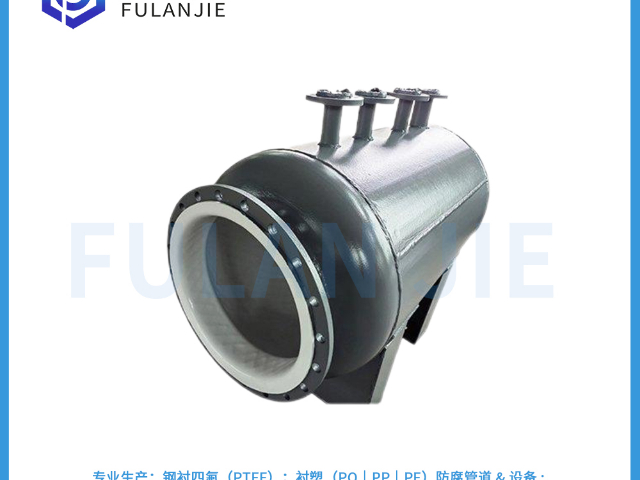
负压工况**内衬 PTFE 四氟弯头,针对真空、负压强腐蚀管路开发,采用紧衬模压工艺,让 PTFE 内衬紧密贴合钢制壳体内壁,有效抵抗负压吸力,防止内衬被真空吸瘪、脱层。弯头外壳采用加厚碳钢基体,保证壳体刚性,弯曲转角模具优化,内衬整体加厚,尤其是弯管弧面位置,提升抗剥离与抗冲刷能力。法兰端 PTFE 翻边一体成型,密封面完整包覆,负压状态下介质不会渗入内衬与壳体夹层,避免夹层积液造成内衬鼓泡失效。PTFE 优异的化学稳定性,适配负压状态下浓酸、氢氟酸、强氧化性气体与液相介质,长期使用温度 - 20~160℃,负压比较高可达 - 0.098MPa。弯头出厂除常规水压试验外,额外增加负压检漏测试,搭配电火花全检排查***缺陷。常用于真空精馏塔、负压吸收塔、真空抽酸管线,配套内衬 PTFE 塔节、储罐、补偿器组成负压防腐系统。普通 PO、PP 弯头在负压工况极易出现内衬塌陷,无法满足严苛负压腐蚀工况。该弯头安装时管路支架合理布置,避免弯头承受额外外力,长距离负压管线搭配衬四氟补偿器,吸收热胀冷缩应力,保护内衬结构稳定,保障负压化工装置安全连续运行。油墨酸性助剂管路钢衬四氟弯头,耐受油墨生产酸性助剂介质。天津耐用钢衬四氟弯头批量定制
有机化工溶剂输送钢衬四氟弯头,不与多数有机溶剂发生溶胀。云南本地钢衬四氟弯头源头工 厂
钢衬四氟弯头模压成型工艺是决定产品长期稳定性的关键,区别于简易喷涂衬氟工艺,模压工艺将 PTFE 坯料装入弯头**模具,经高温高压整体烧结成型,内衬一体成型无拼接焊缝,消除焊缝薄弱点被腐蚀介质击穿的隐患。喷涂衬氟极易出现厚薄不均、***缺陷,而模压工艺内衬厚度均匀可控,常规衬层厚度 2.5~3.5mm,弯头弯曲弧面、内外转角等流体冲刷集中区域,同样保证足够衬层厚度,抵抗介质冲刷、颗粒磨损。钢制基体在衬里加工前,必须进行喷砂除锈处理,达到 Sa2.5 级,提升基体表面粗糙度,让 PTFE 内衬与金属壳体形成机械咬合,减少冷热交变工况下内衬剥离脱落风险。成型完成后,必须采用高压电火花仪器逐件全检,探针完整扫查弯头全部内衬表面,一旦存在***、砂眼缺陷,设备立即声光报警,不合格产品直接返工,保证出厂内衬不存在穿透性缺陷。钢衬四氟弯头分为长半径弯头与短半径弯头,长半径 R=1.5D,流道平缓,冲刷更小,是工程优先;短半径 R=1D,多用于空间受限管路。生产遵循 HG/T21633 行业标准,可按需求定制 45°、90°、180° 钢衬四氟弯头,配套整套衬氟管道、三通、异径管使用,出厂附带完整检测报告,是化工 EPC 项目招投标常用管件。云南本地钢衬四氟弯头源头工 厂