商机详情 -
河北本地钢衬四氟弯头解决方案
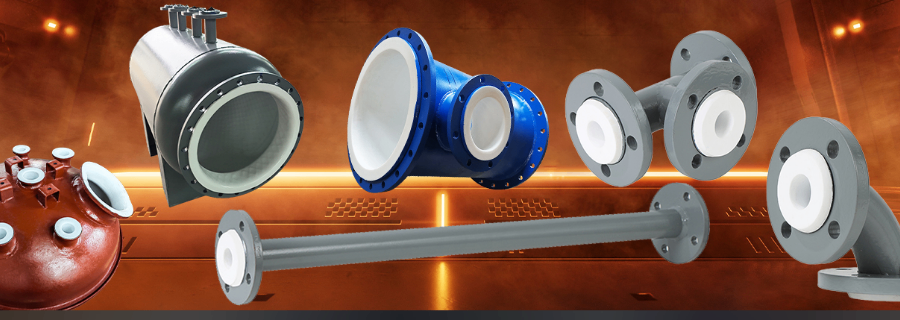
内衬 PTFE 四氟弯头采用整体模压成型工艺,是中小口径强腐蚀管路优先转向构件,外壳选用质量碳钢弯头基体,经过喷砂除锈至 Sa2.5 级,***内壁油污、氧化皮,保障 PTFE 内衬与钢壳紧密贴合,降低冷热交替工况内衬脱层、鼓泡风险。模压一体成型内衬连续无拼接缝,内衬厚度均匀稳定,弯曲弧面加厚处理,抵御高速腐蚀介质持续冲刷。法兰端四氟翻边一体成型,密封面完整覆盖,安装时与同系列衬四氟管件法兰对接,整套管路内衬材质统一,无材质电位差,规避局部腐蚀。PTFE 内壁摩擦系数极低,物料不易粘附结垢,输送高粘度、易结晶腐蚀物料时,可减少管壁沉积,降低管路堵塞概率。产品支持 PN10、PN16 压力等级选型,负压工况可选用紧衬模压版本,抵抗真空吸力,防止内衬吸瘪变形。成品检测包含外观检查、尺寸核验、电火花***检测与水压耐压试验,不合格产品严禁出厂。该弯头常配套内衬 PTFE 塔节、储罐、补偿器成套供货,用于废气吸收、酸洗循环、高纯药剂输送管线。虽然采购成本高于内衬 PO、PP 弯头,但在高温、强氧化、含氟介质工况下无可替代,大幅减少管道检修更换频次,保障化工装置连续稳定运行。钢衬四氟弯头不粘物料,停机清洗简单,减少管道维护人工成本。河北本地钢衬四氟弯头解决方案
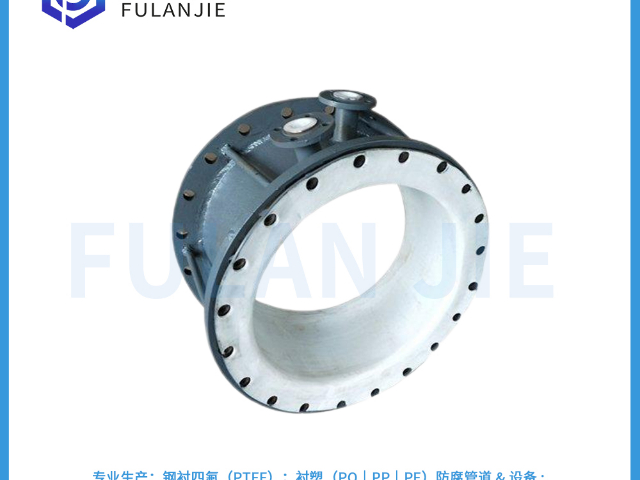
大口径钢衬四氟弯头 DN300~DN600 多用于化工主工艺管路、大型环保污水总管,大口径管路介质流量大,管件体积、重量***提升,生产、运输、安装难度更高。大口径钢衬四氟弯头基体钢板厚度加大,保证壳体刚性,承受介质压力与外部载荷。大规格 PTFE 模压难度高,原材料用量大,模具尺寸大,烧结过程温度均匀性控制难度提升,弯管内外弧内衬厚度控制是工艺难点。大口径产品内衬加厚,提升耐磨与抗负压能力,全部逐件电火花检漏。运输大口径钢衬四氟弯头,采用**托架,软保护垫衬垫,防止法兰翻边磕碰损坏。现场吊装使用软吊带,严禁钢丝绳挤压内衬法兰。大口径管路自重巨大,支架方案专业力学计算,弯头两侧设置承重支架,严禁弯头承载管道重量。大口径管路试压分段缓慢升压,法兰螺栓数量多,必须分多轮对角均匀紧固,防止局部压坏四氟翻边。大口径钢衬四氟弯头项目多为大型 EPC 工程,供货周期长,需要厂家具备大型模压设备产能。大口径强腐蚀总管一旦泄漏,物料损失、安全风险巨**口径钢衬四氟弯头质量验收标准更严格,进场后可复检电火花。大口径钢衬四氟弯头,为大型化工、环保项目主腐蚀管路提供可靠转向方案。上海钢衬四氟弯头生产厂家化工污染废水管路选用钢衬四氟弯头,防止腐蚀介质渗漏污染环境。
钢衬四氟弯头在磷化工行业湿法磷酸管路使用,湿法磷酸工艺介质磷酸,含有硫酸根、氟离子、固体磷石膏颗粒,腐蚀性强,同时浆料固体颗粒冲刷磨损严重,属于典型腐蚀 + 磨蚀复合工况。湿法磷酸生产线大量钢衬四氟弯头用于料液转向、循环管路。普通不锈钢、合金管件在磷酸浆料中腐蚀磨损很快,衬胶不耐氟离子介质。钢衬四氟弯头 PTFE 耐磷酸、氟化物腐蚀,一体模压厚内衬抵抗磷石膏颗粒冲刷,优先选用长半径弯头降低涡流磨损。管路流速设计平衡输送效率和磨损,流速过高内衬磨损加速;流速过低磷石膏沉降堵管。弯头内部流道圆角处理,降低涡流磨损。湿法磷酸生产线连续运行,温度长期稳定,但系统检修启停带来温度波动,管路配置膨胀补偿。磷石膏浆料容易沉积,系统停机前用水冲洗弯头内部残留浆料,防止固体结块挤压内衬。运维巡检监测管路压差,压差升高**浆料沉积,及时冲洗。磷化工项目管路管件需求量大,成套采购钢衬四氟弯头、管道、三通,统一标准、统一检测。钢衬四氟弯头承受湿法磷酸强腐蚀浆料工况,延长管路使用寿命,减少湿法磷酸装置管路频繁更换带来停产损失,是磷化工湿法工艺管路主流防腐转向管件。
钢衬四氟弯头抗老化性能,PTFE 高分子结构稳定,耐大气老化、耐紫外老化,长期暴露在户外、酸雾环境,材料性能衰减极慢。橡胶、PP、PE 高分子材料长期受热、紫外线、化学介质作用,分子链断裂,变硬、开裂、粉化,使用寿命大幅缩短。PTFE 碳氟键键能较高,很难被紫外、化学环境破坏,钢衬四氟弯头内衬长期在腐蚀介质、温度循环环境,老化速率极低。正常工况下,内衬服役 5~10 年性能衰减很小,只要不出现冲刷磨损、介质渗透缺陷,管件可以长期稳定运行。老化失效极少是 PTFE 本身老化,大多是衬层界面、法兰密封、磨损带来的损坏。户外安装钢衬四氟弯头,金属外壳做好油漆防腐,外壳日晒雨淋锈蚀,壳体锈蚀严重降低结构强度,但内衬不受大气老化影响。长期存放备用钢衬四氟弯头,仓库避光存放,避免长期紫外线照射,法兰翻边做好保护,存放多年内衬性能基本不变。抗老化优势降低管件更换周期,减少设备备件采购频次,尤其适合偏远厂区、难以停机检修的连续化化工装置,降低长期运维成本,提升管路全生命周期经济性。精细化工转向管路钢衬四氟弯头,无金属离子析出,保障物料高纯度。
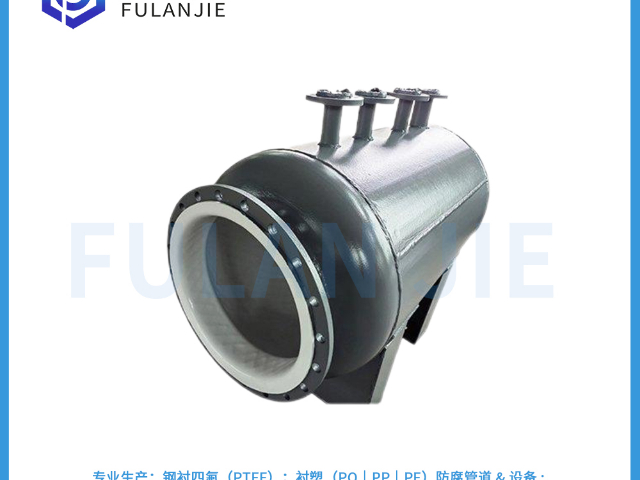
钢衬四氟弯头壳体喷砂处理,是生产前期关键工序,钢制基体喷砂质量直接影响 PTFE 内衬与金属外壳结合强度。弯头毛坯加工成型后,先去除内部氧化皮、铁锈、油污,使用石英砂或者钢砂喷砂处理,喷砂等级达到 Sa2.5 级。喷砂后基体表面形成均匀粗糙微观凹凸面,PTFE 高温模压烧结时嵌入粗糙表面,形成机械咬合,提升衬层附着力。基体表面油污、铁锈清理不干净,喷砂不到位,内衬和金属壳体之间存在隔离层,结合力不足,冷热交替时内衬容易局部脱层鼓泡。喷砂完成后,在规定时间内转入模压工序,防止金属表面返锈。喷砂后的弯头基体目视检查,内壁无油脂、氧化皮,粗糙度抽检达标。部分厂家简化工序,简单打磨代替喷砂,内衬结合力大幅下降,产品在温度波动工况故障率很高。喷砂工序属于隐蔽工序,成品后无法直观观察基体表面,采购可要求厂家提供喷砂工序照片、过程检验记录。喷砂工序对于负压工况弯头尤为重要,负压状态内衬向内受力,结合力不足直接内衬剥离。质量钢衬四氟弯头重视基体前处理,从源头保障内衬与金属壳体结合性能,降低后期衬里脱落失效概率,提升管件长期可靠性。玻璃加工氢氟酸管路钢衬四氟弯头,抵御氢氟酸强腐蚀介质冲刷。河北本地钢衬四氟弯头解决方案
石油化工酸性助剂管路钢衬四氟弯头,抵御油品添加剂腐蚀作用。河北本地钢衬四氟弯头解决方案
钢衬四氟弯头常见失效类型汇总,在项目运维中,钢衬四氟弯头失效主要分为内衬冲刷磨损、衬层鼓泡脱层、法兰翻边撕裂、内衬应力开裂、***渗透五大类。内衬冲刷磨损是弯头**高发失效形式,多见于含固体颗粒介质,高流速颗粒持续撞击弯头内侧弧面,慢慢磨薄内衬,**终磨穿,结晶矿浆、酸洗氧化铁渣管路**常见。衬层鼓泡脱层,大多基体喷砂不到位,内衬结合力差,介质从***渗透到衬层背部,腐蚀产物膨胀顶起内衬,负压工况更容易发生。法兰翻边撕裂,基本是安装不当造成,螺栓单边强力紧固、吊装磕碰翻边,翻边出现裂纹,介质顺着裂纹渗透。内衬应力开裂,来自频繁冷热交变,管路没有配套膨胀补偿器,热胀冷缩产生巨大应力,内衬反复拉伸挤压,产生微裂纹。***渗透,产品出厂质检疏漏,内衬原生***缺陷,投产之后介质渗透。很多失效不是单一因素,多种因素叠加加速损坏。预防各类失效,从源头选型、生产质检、安装施工、运维管理全流程管控。选型匹配介质、流速、温度压力;生产坚持电火花全检;安装规范吊装、对角紧固螺栓,配套补偿支架;运行不超参数,定期冲洗结晶介质。识别钢衬四氟弯头各类失效模式,方便工程人员排查管路故障,针对性优化管路设计与运维方案。 河北本地钢衬四氟弯头解决方案