商机详情 -
甘肃EPS数控切割机设备厂家
成型工艺中的蒸汽与冷却控制是决定EPS制品熔结质量和尺寸精度的关键环节。成型时,珠粒在模具内通入蒸汽加热,蒸汽的热量使珠粒表面软化、膨胀并相互粘结,形成连续的整体;蒸汽压力和通汽时间、次数需要根据制品厚度和密度合理设定,蒸汽不足会造成珠粒间结合不牢、制品强度偏低,蒸汽过多则可能引起过熔、表面塌陷或制品尺寸偏差。为提高熔结效果和成型效率,成型过程通常采用多次通汽和保温相结合的方式,使蒸汽热量渗透到模具内部并均匀作用于制品各部。加热之后必须进行充分冷却,使制品在模具内定型并具备脱模所需的强度;冷却不足会导致脱模后制品变形、鼓起或收缩,冷却过度则延长成型周期、影响效率。冷却方式包括水冷、真空冷却和自然冷却等,其中真空冷却通过降低模具内压力促使制品中的水分和热量更出,有助于缩短周期并改善定型效果。蒸汽和冷却参数的设定需要与制品规格、模具结构和环境条件相匹配,并通过试产逐步优化,形成稳定的成型工艺,从而兼顾制品质量与生产效率。淄博友利机电不断提高产品的质量。甘肃EPS数控切割机设备厂家
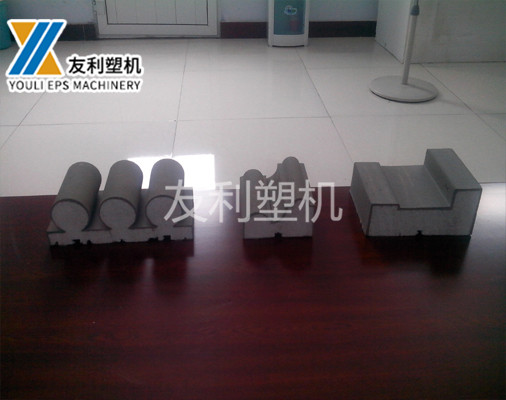
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。甘肃EPS数控切割机设备厂家淄博友利机电热忱欢迎国内外客户前来进行技术交流和业务洽谈。
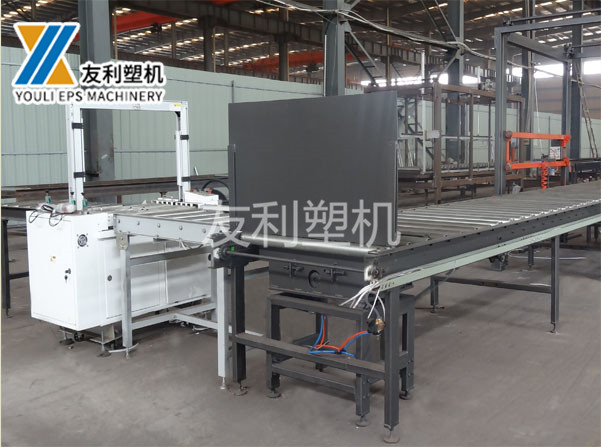
EPS设备行业的市场需求和竞争格局与下游应用和相关产业发展有着紧密联系,呈现出一定的特点。需求方面,建筑保温、包装、冷链和造型制品等领域的应用带动了EPS设备的持续需求,其中建筑保温相关设备和包装类设备需求较为稳定;随着对制品质量、生产效率和作业环境要求的提高,下游企业对设备的自动化、精度和环保性能提出更高要求,带动了设备的更新和升级需求。不同规模企业的需求有所差异:大型生产企业在扩产和升级中倾向采用成套程度较高的生产线;中小企业在设备投资上更为关注性价比和使用的灵活性。竞争方面,设备制造企业数量较多,市场竞争较为充分,企业之间的竞争体现在产品质量、技术能力、成套供货能力、售后服务和价格等多个方面。随着下游对设备性能和服务的重视,具备技术积累、能够提供成套方案和良好服务的企业更易获得市场认可;而产品同质化、技术和质量水平较低的企业则面临更大压力。此外,设备出口也是部分企业的重要方向,出口对产品的合规性、稳定性和售后能力有较高要求。总体来看,EPS设备行业的竞争正从价格为主转向技术、质量和服务并重,具备综合实力的企业更具有持续竞争力。
运动系统是数控泡沫雕刻机实现刀具按路径运动的关键部分,其精度和稳定性对加工质量有直接影响。运动系统通常包括导轨、传动部件和电机三部分。导轨多采用直线导轨,具有摩擦小、运动平稳、精度保持性好的特点,是保证运动精度的重要部件。传动方式的常见形式有滚珠丝杠和齿轮齿条两类:滚珠丝杠传动精度高、反向间隙小,适合较短行程和较高精度的定位;齿轮齿条传动结构简单、便于实现较长行程,适合大幅面设备的快速移动。两种传动方式在不同的轴向上有时会配合使用,例如水平长行程轴采用齿轮齿条以获得较快的移动速度,垂直轴采用滚珠丝杠以获得较精确的定位。电机通常采用步进电机或伺服电机,伺服电机在定位精度、响应速度和过载能力方面更具优势,适合精度和效率要求较高的设备。运动系统的性能还体现在多轴协调上:加工复杂曲面时需要各轴按照路径平滑联动,速度和加速度需要合理规划,以减少振动和冲击,避免在加工面留下振纹。导轨的清洁和润滑、传动部件的间隙调整以及电机参数的设置,都是维护运动系统精度的重要工作。友利塑机建立双方共赢的伙伴关系是我们孜孜不断的追求。

三维切割和异形造型加工是EPS切割设备中面向复杂产品的能力,用于把块状泡沫加工成具有空间曲面、斜面和异形轮廓的构件,满足建筑装饰、模型制作和造型设计等方向的需要。实现三维加工的方式主要有两类:一类是通过多轴运动使电热丝或刀具在空间内按轨迹运动,走出一条空间曲线或曲面,从而切出锥面、斜面、回转体和复杂轮廓;另一类是采用水平、垂直以及倾斜方向的多组电热丝组合切割,把块体逐步切分成具有立体轮廓的坯体,再配合人工修整完成造型。数控切割设备通过读取设计文件生成刀具路径,并结合多轴联动实现复杂形状的自动加工,常见于建筑装饰线条、欧式构件、造型部件和艺术造型的加工。异形加工对设备的要求主要体现在运动轴数、轨迹平滑度和控制能力上:轴数越多,可实现的形状越复杂;轨迹需要平滑过渡,避免在曲面上留下明显接刀痕或振纹。同时,工件在加工中的固定和各次装夹的定位也会影响复杂造型的加工效果。三维切割和异形造型能力使EPS在造型领域的应用更为灵活,也是数控切割设备区别于普通分片设备的重要方面。我们愿与您共同努力,共担风雨,合作共赢。甘肃EPS数控切割机设备厂家
淄博友利机电为客户提供更科学、更经济、更多面的售后服务。甘肃EPS数控切割机设备厂家
多丝切割是提高EPS加工效率的重要手段,通过在同一设备上布置多根电热丝,实现一次行程切割多件产品或同时分切多片板材,从而成倍提高产出。在多片板材加工中,多根水平电热丝按设定间距排列,当块体或板材通过切割区时,一次性被分切成多片厚度一致的板材,相比单丝逐片切割能够明显缩短加工时间,适合建筑保温板和包装用片的批量生产。在形状加工中,多根电热丝可同时切割多个相同图形,实现批量复制,对于广告字、模型部件等需要重复加工的产品有较高的效率优势。多丝切割的关键在于各电热丝之间的间距精度和温度一致性:间距误差会直接反映在成品尺寸上,温度不一致会导致不同丝切割出的切口质量存在差异。因此设备通常需要具备精确的丝距设定能力和稳定的多路温控,部分设备还配备自动调丝功能,以减少人工调整时间和误差。多丝切割虽然提高了效率,但也对设备的刚性和控制系统提出更高要求,电热丝数量较多时的张力保持和整体协调需要相应的结构设计支撑。合理使用多丝切割,并结合自动调丝和自动定位功能,可以在保证质量的前提下提升批量加工的效率。甘肃EPS数控切割机设备厂家