商机详情 -
EPS隔音板数控切割机设备厂
后期加价一些小厂家会用“价”吸引采购者下单,签订合同后却以“需要额外配置进料系统”“安装调试需要额外收费”“质保期3个月”等理由要求加价。避坑方法:签订正式合同,在合同中明确设备的配置清单、价格包含的内容(如安装调试、培训)、质保期、售后服务政策等,避免口头承诺。陷阱3:“三无”产品,售后无保障部分小作坊生产的设备无品牌、无生产资质、无质量检测报告,设备质量差,且没有任何售后服务——设备出现故障后,厂家直接失联。避坑方法:采购前要求厂家提供营业执照、生产许可证、质量检测报告等资质文件;优先选择有品牌、有口碑的厂家,避免采购“三无”产品。陷阱4:夸大设备功能,实际无法满足需求一些厂商会夸大设备的切割功能,比如宣称“半自动设备可切割复杂雕花”“小型设备可满足日产量2000米”,实际使用时却无法实现。避坑方法:明确告知厂家自己的产品规格和产能需求,要求厂家进行现场测试,用实际切割效果验证设备功能,避免被宣传话术误导。陷阱5:配件供应不及时,影响生产部分厂家规模小,不具备配件的生产能力,设备出现故障后,需要从其他地方采购配件,导致配件供应不及时,设备长期停机。避坑方法:询问厂家是否有完善的配件仓库。友利塑机热忱欢迎新老客户惠顾。EPS隔音板数控切割机设备厂

电热丝是热丝切割设备的执行元件,也是加工中的主要耗材,其材料和温度控制水平直接影响切割质量和运行成本。常用的电热丝材料为镍铬合金,具有电阻率较高、耐高温氧化、强度较好的特点,常见直径为0.2至1.0毫米:较细的电热丝适合精细轮廓和小半径造型,切口较窄;较粗的电热丝寿命较长、切割速度较快,适合密度较高或厚度较大的泡沫。电热丝的温度通过调节加热电源的电压或电流来控制,常见方式包括变压器调压和可控硅调压,输出电压一般在几十伏范围内,可进行无级调节。为适应自动化和稳定的加工需求,部分设备采用程序控温方式,由控制系统根据切割速度和材料密度自动调整加热功率,并在空行程或停机时降低功率,以延长电热丝寿命并减少能量消耗。电热丝在长期高温工作后会发生氧化变细,电阻增大,出现温度不稳定甚至断丝的情况,因此需要定期检查和更换。新电热丝在安装后通常先通电预热并预拉伸,消除初次受热伸长,再调整到合适张力,避免加工中松弛影响切口。温度控制是否稳定,直接关系到切割质量的连续性和成品的一致性。贵州EPS保温板生产设备价格淄博友利机电公司管理严格,服务超值。
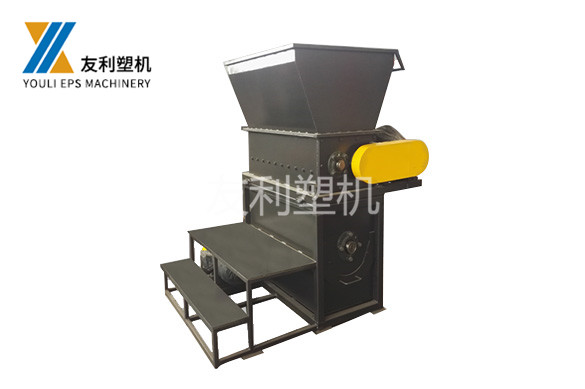
EPS在生产和使用过程中会产生一定量的边角料和废品,包括切割产生的余料、成型废件和废旧制品等,如何加以回收利用关系到材料利用率和生产成本。破碎回收是处理EPS废料的主要方式,其原理是通过破碎设备把废料加工成较小的颗粒或碎块,再按一定比例掺入新原料中使用,或作为再生原料另作他用。常用的破碎设备包括破碎机和粉碎机,通过旋转刀片对泡沫进行切削和破碎,把体积较大的废料减小到便于回用或运输的粒度。破碎过程中会伴随产生粉尘和静电,因此设备通常配有除尘和防静电措施,保证运行安全并减少环境污染。破碎后的物料体积明显减小,便于储存和运输,也有利于后续的再加工。回收利用在实践中需要考虑回用料与原料的配比:适当掺入回用料可以降低成本,但比例过高可能影响制品的密度、强度和外观,因此需要根据产品要求合理确定。为了提高回收效率,回收设备常与切割线、成型设备通过输送装置衔接,形成从废料产生到回收处理的连续流程。EPS废料回收既具有经济价值,也符合资源循环利用的方向,是EPS生产中重要的配套环节。
预发泡珠粒的密度及其稳定性是EPS生产中的重要质量指标,对成型制品的强度、重量和尺寸都有影响。发泡倍率越大,珠粒密度越成的制品越轻,但其强度和尺寸稳定性可能会下降;发泡倍率较小则密度较高,强度和硬度提升,重量增加。因此密度需要根据制品的用途合理设定,保温用的制品偏向较低密度以兼顾保温与轻量,承重和浮力用的制品则偏向较高密度以保证强度。密度的稳定性同样重要:同一批珠粒如果密度波动较大,成型时会出现熔结不均、局部强度不足或收缩变形等问题,影响制品的一致性。影响密度稳定性的因素包括原料的发泡剂含量和珠粒规格、蒸汽压力和加热时间的稳定性、进料均匀程度以及环境温湿度等。为减少波动,生产中通常对预发过程实施参数监控,并对预发后的珠粒进行密度检测,必要时调整工艺或重新发泡。预发后的珠粒在输送和储存过程中也要避免过度挤压和长时间积压,防止珠粒变形或二次发泡。通过对密度和稳定性的控制,可以为成型环节提供质量稳定的原料,是保证EPS制品整体质量的基础。友利塑机是多层次的模式与管理模式。
日常维护与保养是保证EPS设备长期稳定运行、延长使用寿命的基础工作,其内容通常包括清洁、润滑、检查和调整等方面。清洁方面,需要定期清理设备表面的粉尘和碎屑,保持导轨、丝杠、工作台和电控柜的清洁,避免杂物进入运动部件造成磨损或卡滞;切割和雕刻设备产生的粉尘较多,清洁工作尤为必要。润滑方面,导轨、丝杠、轴承和传动部件需要按设备要求定期加注合适的润滑剂,减少摩擦和磨损,保证运动平稳;润滑不足会加速部件磨损并影响精度,润滑过量则可能粘附粉尘。检查方面,需要定期检查各紧固件是否松动、传动部件是否有异常间隙、电热丝或刀具是否磨损、管路和接头是否渗漏等,发现问题及时处理,避免小问题发展成故障。调整方面,包括电热丝张力的调整、皮带或传动部件松紧的调整以及参数设定的核对,使设备保持在良好的工作状态。日常维护应形成制度和记录,明确维护的项目、周期和责任人,使维护工作有据可查。规范的日常维护不能够减少故障停机、提高设备利用率,也有助于保持加工质量的稳定,是设备管理中不可忽视的日常工作。淄博友利机电您的满意就是对我们的支持。潍坊EPS设备厂家
友利塑机愿与各界朋友携手共进,共创未来!EPS隔音板数控切割机设备厂
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。EPS隔音板数控切割机设备厂