商机详情 -
南京可定制IMD模内注塑定制
IMD工艺中的常见质量缺陷及预防IMD模内注塑生产过程中可能出现的质量缺陷主要包括印刷层拉伸变形、油墨附着力不足、薄膜与树脂分层、表面气泡或流痕等。印刷层拉伸变形通常发生在高压成型工序——当薄膜的拉伸比率超过油墨层的延伸极限时,图案会出现发白、龟裂或错位。预防措施包括:在印刷前通过仿真计算薄膜各区域的拉伸率,合理设计图案布局避免在拉伸集中区域放置精细字符;选用延伸性匹配的油墨体系,并控制成型温度和速率。油墨附着力不足表现为百格测试时油墨剥落,原因可能包括薄膜表面清洁不彻底、油墨固化不充分或注塑温度过高导致油墨热分解。解决方案包括:印刷前进行薄膜表面等离子处理;严格执行油墨的固化温度和时间曲线;控制注塑温度在油墨耐热范围之内。薄膜与树脂分层表现为产品边缘或按键区域薄膜剥离,主要原因在于注塑温度或压力不足导致薄膜与树脂未完全熔合,或薄膜表面存在污染物。预防措施包括:优化注塑工艺参数(适当提高熔体温度和注射压力);注塑前检查薄膜的干燥度和清洁度;对模具浇口位置进行模流分析确保熔体均匀填充。表面气泡和流痕则与模具排气设计、树脂含水率、注射速度等因素相关,需通过模流分析优化浇口位置和工艺窗口来消除。57. 模具温度直接影响IMD产品薄膜与树脂的结合强度。南京可定制IMD模内注塑定制
IMD模内注塑
表面缩痕和内部缩孔是较为常见且影响产品外观与结构强度的质量缺陷,尤其出现在壁厚较大的区域(如加强筋根部、螺丝柱底部、厚壁转角处)。缩痕表现为制品表面呈凹陷状,缩孔则在内部形成空洞,两者根本成因均为材料冷却过程中体积收缩不均匀所致。当注塑件厚壁区域先冷却固化、中心部位后冷却时,中心熔体收缩产生的拉力使表面下凹,若收缩量过大且表面已固化,则内部形成真空泡。针对缩痕缩孔问题,我们采取以下系统解决方案。材料方面,选用低收缩率、高流动性的注塑级树脂,并可添加成核剂改善结晶速率与收缩均匀性。模具优化方面,将厚壁处改为加强筋或空心结构;无法减薄的部位,设计浇口位置使保压压力有效传递至厚壁区;对顽固缩痕区域增设铍铜镶件,利用其高导热性加速局部冷却。工艺方面,适度提高保压压力和保压时间,补偿收缩;降低熔体温度(在材料允许范围内)和模具温度,减少总收缩量;调整注射速度,使熔体以较慢速度填充厚壁区域,减少喷射和紊流引起的局部密度不均。后处理方面,对已出现缩痕的注塑件可进行退火处理,促使内部应力释放、微孔闭合,但此法*适用于轻微缺陷。南京可定制IMD模内注塑定制36. 产品设计阶段与IMD工艺并行开发可缩短上市周期。
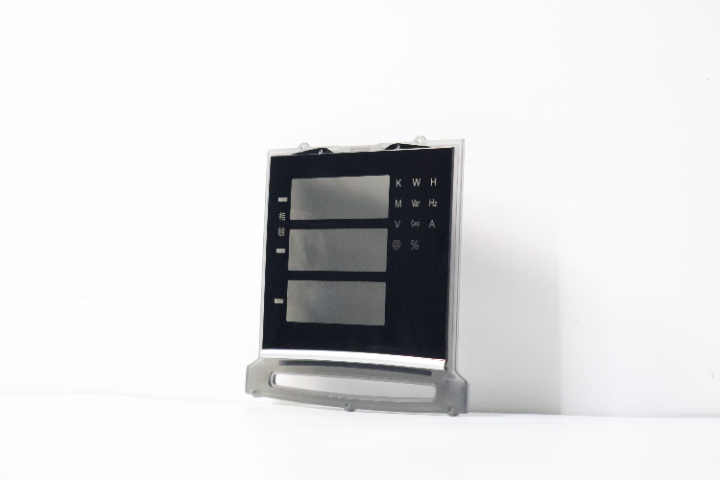
IMD产品的尺寸稳定性与精密配合IMD模内注塑产品的尺寸稳定性是确保其在整机装配中精密配合的重要性能指标。由于IMD工艺将薄膜装饰层与注塑树脂在模具内一次成型结合,两者在冷却过程中形成了一体化的复合结构,其热膨胀行为趋于一致,减少了因后续粘接或装配产生的应力变形。研究表明,经过IMD装饰的注塑件,翘曲量可降低——相比未覆膜的普通注塑件,覆膜件的翘曲可减少至前者的21.5%。这一特性对于需要精密装配的面板产品(如手机外壳与中框的配合、汽车仪表盘与仪表的嵌合、家电控制面板与壳体之间的缝隙控制)尤为关键。在IMD产品设计中,我们通过模流分析优化浇口位置和冷却系统设计,控制注塑件的收缩率在0.4%-0.8%的合理范围内,并通过模具补偿设计抵消收缩影响。成品尺寸公差可控制在±0.05mm以内,满足高精度装配需求。IMD产品的尺寸稳定性还体现在长期使用中——由于装饰层与基体为分子级结合而非粘接贴合,不存在传统贴膜或喷涂层在温度循环或湿热环境下产生的起泡、剥离风险,产品在多年使用后仍能保持良好的尺寸配合精度。
IMD技术在小批量定制中的应用虽然IMD模内注塑通常被认为适合大批量生产,但通过合理的工艺规划和供应链管理,IMD技术也可以高效满足小批量定制化的需求。对于小批量IMD项目(年产数千至数万件),我们采用以下策略控制成本和交期:印刷环节使用通用型薄膜基材配合低成本网版制作,避免高成本的专色定制;高压成型使用通用模架配合可互换的成型镶件,降低模具投入成本;注塑环节使用快速换模系统和标准化注塑工艺参数,缩短换型时间。对于产品设计方案尚未完全定型、需要多轮试产验证的项目,我们还提供“半量产”服务模式——在工程验证阶段使用简易成型模和标准化薄膜,快速产出功能样件供客户测试确认;设计冻结后再投入正式量产模具,确保量产品质。通过这一灵活的服务模式,IMD技术也可有效支持小批量、多品种的产品开发需求,帮助客户在产品早期阶段验证外观设计方案的市场接受度,降低大规模投产的风险。44. IMD薄膜印刷后需经硬化处理达到规定的表面硬度。
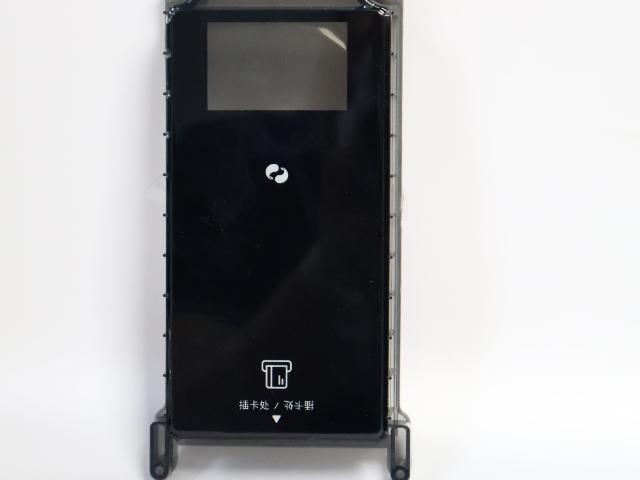
从技术特性来看,IMD工艺具备以下特点:耐磨性与耐久性:印刷图案位于薄膜层下方,不与外部环境直接接触,因此具备优异的抗刮擦、耐化学腐蚀及抗紫外线老化性能,图案不易褪色或磨损。功能集成能力:该工艺支持将触控按键、LED指示灯窗、电路线路等功能组件预先印刷在薄膜上,实现装饰面与功能界面的高度集成。设计灵活性:IMD能够实现金属拉丝、木纹、碳纤维、渐变色彩等多种复杂装饰效果,且可适应曲面及三维形状的塑料部件。环保性:该工艺替代了传统的水转印、喷涂等二次加工环节,减少了挥发性有机化合物的排放。在应用领域方面,IMD技术普遍用于家用电器(如冰箱、洗衣机控制面板)、消费电子(如手机外壳、笔记本电脑触控板)、汽车内饰(如中控台、空调出风口装饰件)以及医疗设备外壳等对产品外观耐久性和功能集成度有较高要求的行业。整体而言,IMD模内注塑是一种成熟的表面装饰技术,通过将装饰层与结构层一次成型,为塑料部件的制造提供了一种兼顾效率、耐用性与设计表现的解决方案。56. 注塑熔体温度需与薄膜材料的热性能相匹配。福建医疗设备IMD模内注塑触控面板
38. 裁切定位孔的精度控制在±0.05毫米以内确保对位准确。南京可定制IMD模内注塑定制
IMD产品的三维曲面成型能力IMD模内注塑技术的一个重要技术优势是其的三维曲面成型能力,能够将平面印刷薄膜通过高压成型工艺转化为贴合产品复杂曲面的立体装饰层。高压成型设备利用压缩空气(压力可达3-5MPa)将加热软化的薄膜均匀压覆于模具表面,成型深度可达25mm,可覆盖从浅弧面到深腔结构的各种3D造型需求。这一能力使IMD技术特别适用于具有流线型外观设计的家电面板、汽车内饰件和可穿戴设备外壳。与IML(模内贴标)相比,IMD的高压成型工艺对深拉伸产品的适应性更强,能够保持薄膜在曲面各区域的厚度均匀性,避免因拉伸过度导致的图案变形或局部变薄。在成型过程中,我们通过CAE仿真分析预判薄膜的拉伸分布和应力集中区域,优化模具圆角设计和成型工艺窗口,确保复杂曲面上的装饰图案与产品造型完美贴合。这一技术能力使原本能在平面或浅弧面上实现的精细装饰,如今可应用于更丰富立体的产品形态。南京可定制IMD模内注塑定制
浙江合星科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的橡塑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同浙江合星科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!