商机详情 -
IMD模内注塑每片
表面缩痕和内部缩孔是较为常见且影响产品外观与结构强度的质量缺陷,尤其出现在壁厚较大的区域(如加强筋根部、螺丝柱底部、厚壁转角处)。缩痕表现为制品表面呈凹陷状,缩孔则在内部形成空洞,两者根本成因均为材料冷却过程中体积收缩不均匀所致。当注塑件厚壁区域先冷却固化、中心部位后冷却时,中心熔体收缩产生的拉力使表面下凹,若收缩量过大且表面已固化,则内部形成真空泡。针对缩痕缩孔问题,我们采取以下系统解决方案。材料方面,选用低收缩率、高流动性的注塑级树脂,并可添加成核剂改善结晶速率与收缩均匀性。模具优化方面,将厚壁处改为加强筋或空心结构;无法减薄的部位,设计浇口位置使保压压力有效传递至厚壁区;对顽固缩痕区域增设铍铜镶件,利用其高导热性加速局部冷却。工艺方面,适度提高保压压力和保压时间,补偿收缩;降低熔体温度(在材料允许范围内)和模具温度,减少总收缩量;调整注射速度,使熔体以较慢速度填充厚壁区域,减少喷射和紊流引起的局部密度不均。后处理方面,对已出现缩痕的注塑件可进行退火处理,促使内部应力释放、微孔闭合,但此法*适用于轻微缺陷。22. 薄膜印刷图案的变更无需修改注塑模具本体。IMD模内注塑每片
IMD模内注塑
IMD与IML、IMR工艺的技术辨析IMD是一个工艺总称,在实际应用中主要分为IML(In-Mold Labeling,模内贴标)和IMR(In-Mold Roller,模内转印)两种主要技术路线,两者在工艺原理和产品特性上存在差异。IML工艺采用预成型的薄膜片材,通过人工或机械手将其放置于注塑模具内,注塑后薄膜与树脂结合,表面保留一层透明的保护薄膜,产品具备3H表面硬度和优异的耐磨性,适用于需要高耐久性的家电面板、汽车内饰和消费电子外壳。IMR工艺则是通过卷对卷的箔膜输送系统,在注塑时将箔膜上的油墨层转印至塑件表面,而载体薄膜在开模后被移除,产品表面不留薄膜层,保留装饰油墨,其生产速度较快、良率稳定,适用于手机外壳、笔记本外壳等大批量产品,但表面耐磨性相对IML产品较弱。IMF(In-Mold Film)是IMD的另一分支,主要针对高拉伸深度的3D复杂曲面产品,采用高压成型技术使薄膜贴合于深腔模具表面,适用于汽车仪表盘、空调出风口等立体造型部件湖州高硬度IMD模内注塑供应商8. IMD技术可呈现金属拉丝、木纹和碳纤维等多种质感。
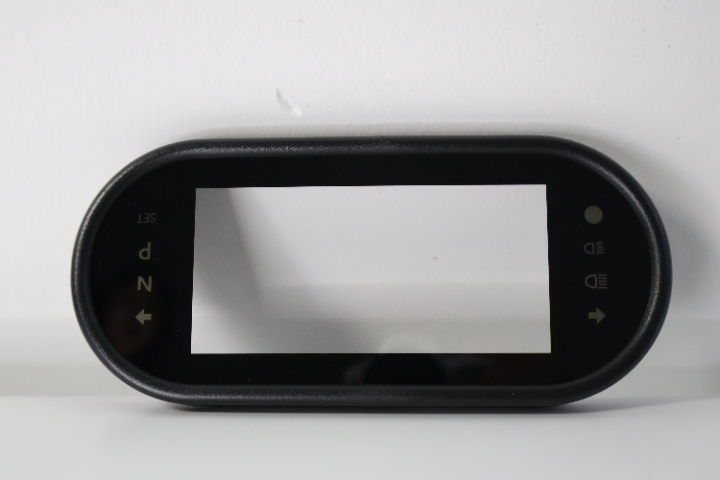
IMD技术在照明与透光产品中的应用IMD模内注塑技术在照明和透光应用领域展现出独特优势,广泛应用于带有背光指示功能的家电控制面板、汽车内饰氛围灯、仪器仪表显示窗口等产品。IMD面板的透光设计通过在印刷层特定区域留空或使用半透明油墨实现,配合背面的LED光源,可形成均匀、清晰的按键标识和状态指示灯。与传统“注塑壳体+导光件”的方案相比,IMD一体化透光面板减少了导光件的组装工序,避免了光路对位偏差造成的亮度不均或漏光问题。在汽车应用中,IMD技术已与mini-LED阵列结合,在装饰面板表面实现动态照明效果,支持迎宾灯光、转向指示、个性化氛围模式等新颖功能。这种“装饰+照明”的一体化设计使IMD面板兼具美学表达和信息传递的双重作用。在透光率控制方面,IMD技术可精确调节透光区域的油墨厚度和网点密度,实现不同区域的分级亮度(如按键区全亮、标识区半透、非功能区域遮光),满足多样化的人机交互需求。
IMD技术的材料体系与选型原则IMD模内注塑技术的材料体系涵盖薄膜基材、印刷油墨、硬化涂层和注塑树脂四大类,各材料之间的匹配性和工艺兼容性直接决定产品品质。薄膜基材以PET(聚酯薄膜)和PC(聚碳酸酯薄膜)为主,PET耐化学性好、拉伸强度高,适用于需要良好热成型性的平面或浅拉伸产品;PC韧性更好、耐温性优异(热变形温度130℃以上),适用于深拉伸、高冲击或宽温域应用的产品。印刷油墨分为溶剂型和UV型两类,需与薄膜基材类型匹配——PET薄膜适配PET油墨体系,PC薄膜适配PC油墨。硬化涂层通常在薄膜印刷完成后涂覆于表面,提供耐磨和耐化学防护,其厚度和固化条件需精确控制。注塑树脂根据产品使用场景选择,常用材料包括ABS、PC、PC/ABS合金、PMMA等,其熔融温度、流动性和收缩率需与薄膜材料的热性能相匹配,以避免注塑过程中薄膜热变形或层间剥离。我们依据产品的结构设计、使用环境和性能要求,协助客户完成IMD材料的科学选型与工艺适配。44. IMD薄膜印刷后需经硬化处理达到规定的表面硬度。
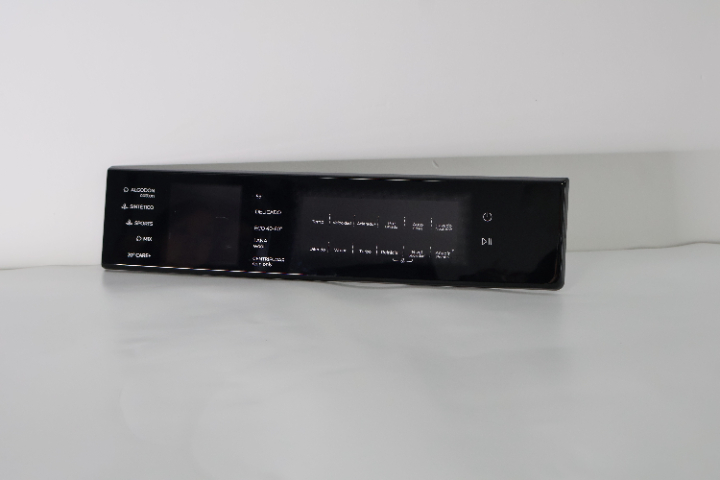
IMD工艺的智能化监控与品质追溯随着工业4.0和智能制造的推进,IMD模内注塑生产正在逐步实现全流程的智能化监控和品质追溯。在薄膜印刷阶段,在线分光光度计实时检测每批次印刷品的色彩偏差,自动补偿印刷参数以确保颜色一致性;AOI(自动光学检测)系统在印刷后立即扫描缺陷,及时拦截印刷不良品进入下一工序。在高压成型阶段,红外热像仪监测薄膜表面的温度分布,压力传感器记录成型压力的实时变化曲线,确保每片薄膜均在同一工艺窗口内完成成型。在注塑阶段,注塑机的控制系统实时采集熔体温度、注射压力、保压时间、模具温度等关键参数,与标准工艺参数库进行比对,自动报警或调整偏移参数。每件IMD产品通过二维码或RFID标签与生产批号绑定,MES(制造执行系统)记录从薄膜印刷到成品出库的全部工序数据,实现全链条质量追溯。当客户反馈质量问题时,我们可通过追溯系统快速锁定问题批次、工艺参数和原材料批次,定位根本原因并实施纠正措施。这一智能化质量管控体系,使IMD产品的批次间一致性得到可靠保障,也为客户的质量审核和产品注册提供了完整的数据支持。74. 高压成型中薄膜的拉伸分布通过仿真软件预判优化。安徽高硬度IMD模内注塑每片
32. 薄膜层在注塑过程中与树脂基体形成分子级结合界面。IMD模内注塑每片
IMD产品的色彩一致性控制色彩一致性是IMD模内注塑产品外观质量的重要衡量标准,尤其在多批次生产、多模具加工或多供应商供应的项目中,保持色彩的一致性对品牌形象具有重要意义。IMD产品的色彩呈现受多个环节的影响:薄膜基材的颜色和透光率、印刷油墨的配方和墨层厚度、硬化涂层的折射率、注塑树脂的颜色和透明度等。为确保色彩一致性,我们从印刷环节开始实施严格的色彩管理体系:使用分光光度计测量每批次油墨的L*a*b*值和色差,按Pantone色卡或客户色板进行专色调配,批次间色差目标值ΔE≤1.5。薄膜印刷完成后,使用积分球式色差仪进行成品颜色确认。在注塑环节,需严格控制树脂批次颜色差异,对透明或半透明白色树脂特别关注其底色和黄变指数的批次一致性。对于高光泽度的IMD产品,光泽度差异也会影响人眼对颜色的感知,我们通过光泽度计测量60°光泽值,要求同一批次产品的光泽偏差≤3GU。通过这一完整的色彩管控链条,我们确保IMD产品在多批次生产中呈现稳定、一致的色彩表现。IMD模内注塑每片
浙江合星科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在浙江省等地区的橡塑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同浙江合星科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!