商机详情 -
成都铝合金喷砂加工公司
薄壁金属构件喷砂需要重点防控变形缺陷,板材厚度较小,高速磨料持续冲击产生的冲击力,容易造成板面弯曲、翘曲。处理薄壁工件需优先下调喷射压力,增大喷与工件距离,缩短单点停留时间,采用快速往复移动喷射方式,减少局部冲击载荷。工件需使用刚性工装多点支撑,减少悬空面积,分散冲击应力,避免受力不均引发变形。批量加工前需选取同规格试样开展试喷,观察试样是否出现变形,确定安全参数后再正式投产。完成喷砂后需轻拿轻放,避免工件受到额外外力叠加变形,精细化管控参数,在完成除锈粗化目标的前提下,比较大限度降低冲击载荷对薄壁基材的影响,保障工件尺寸精度。四川探伤前表面清理处理推荐咨询四川孚多新能设备制造有限公司。成都铝合金喷砂加工公司
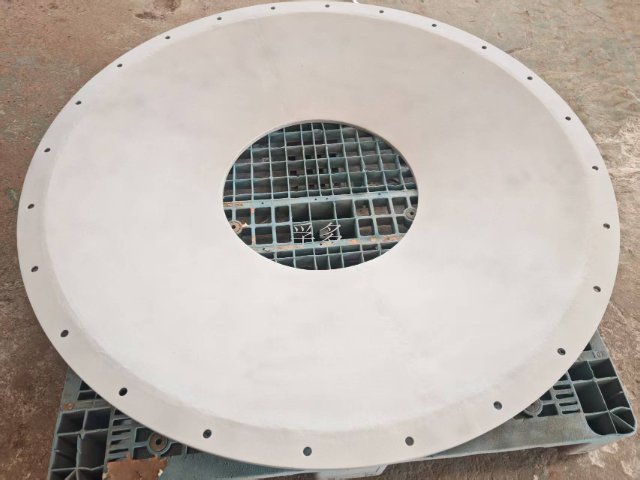
锂电行业极片模具的表面精度直接影响极片成型质量,传统喷砂工艺因精度不足,常导致模具表面粗糙度不均,进而造成极片边缘毛刺过多、厚度偏差等问题,增加后续工序成本。我公司针对锂电模具特性,组建专业技术团队定制喷砂方案。引进德国进口精密压力式喷砂设备,配备微米级磨料筛选系统,选用高纯度氧化铝磨料,通过调整压缩空气压力(精细控制在0.3-0.5MPa)、喷枪移动速度(50mm/s匀速)及距工件距离(150mm),将模具表面粗糙度控制在Ra0.8-1.6μm的理想范围。作业前对模具定位孔等精密部位进行硅胶护套遮蔽,作业后采用超声波清洗+压缩空气吹干双重清洁,确保无磨料残留。某锂电企业采用该方案后,极片模具寿命从30万次提升至50万次,极片合格率提升2.3个百分点,年降低模具维护成本超80万元,充分验证了我们的技术实力。四川探伤前表面清理处理四川粘接前表面处理厂家推荐四川孚多新能设备制造有限公司。
乐器行业的铜管乐器表面喷砂需打造复古哑光质感,传统喷砂易出现表面划痕、色差,影响乐器音质与美观。我公司引进乐器精密喷砂设备,定制方案。选用细粒玻璃珠磨料(粒径200-300目),采用低压喷砂工艺(压力0.1-0.15MPa),通过手工喷枪精细喷射,打造均匀的复古哑光质感(Ra0.5-0.7μm)。技术团队对乐器的按键、接口等细小部位采用工装固定,避免出现划痕,作业后采用抛光布进行表面精细处理。某铜管乐器企业的小号采用该方案后,表面质感媲美手工打磨,音质稳定性提升,乐器销量增长45%,获得乐器行业设计奖。
酸再生行业的焙烧炉管道表面附着大量酸泥与氧化皮,传统喷砂难以清理彻底,且管道高温易导致喷砂设备损坏。我公司针对酸再生管道高温、高腐蚀特性,研发耐高温喷砂方案。选用耐高温刚玉磨料,采用水冷式喷砂设备,通过循环冷却水降低喷枪与管道表面温度,确保作业安全。技术团队采用分段喷砂方式,每段管道清理后及时进行防锈处理,对于堵塞严重的管道,先采用高压水冲洗疏通,再进行喷砂除锈。作业后通过内窥镜检测管道内壁清洁度,确保无酸泥残留。某钢铁企业的酸再生焙烧炉管道采用该方案后,清理效率提升50%,管道换热效率从60%提升至90%,酸再生率提升1.5个百分点,年增加酸产量超千吨。表面美化处理厂家推荐四川孚多新能设备制造有限公司。
保温杯行业的内胆表面喷砂需提升保温性能与不粘性,传统喷砂易导致内胆变形、漏点等问题。我公司引进微型精密喷砂设备,打造保温杯内胆方案。选用超细玻璃珠磨料(粒径500目),采用低压喷砂工艺(压力0.1-0.15MPa),通过数控工作台精细定位内胆,确保喷射均匀且不产生变形。技术团队优化喷砂参数,将内胆表面粗糙度控制在Ra0.6-0.8μm,提升真空保温层附着力,同时增强内壁不粘性。作业后采用气密性测试检测内胆漏点,合格率达99.9%。某保温杯企业的产品采用该方案后,保温时长从12小时延长至24小时,内壁不粘性提升,茶渍残留问题彻底解决,销量增长60%。成都表面粗化处理推荐咨询四川孚多新能设备制造有限公司。四川探伤前表面清理处理
四川旧漆清理处理推荐咨询四川孚多新能设备制造有限公司。成都铝合金喷砂加工公司
喷砂压力控制是平衡清理效率与工件基材保护的关键,喷射压力数值需依据工件厚度、材质、锈蚀程度灵活调节。厚钢板、重型钢结构锈蚀严重时,可采用较高压力,提升磨料冲击动能,加快氧化皮剥离速度;薄壁板材、精密铸件、有色金属构件则选用低压模式,避免持续冲击造成工件变形、表面出现密集凹坑。作业过程中压力需保持稳定,压力频繁波动容易造成工件表面粗糙度不均匀。管路发生泄漏会导致喷出口压力衰减,开工前后需检查管路接头密封情况,及时修补破损软管。操作人员需保持喷与工件距离恒定,距离过远冲击力不足,距离过近则局部冲击过载,规范控制各项参数,才能稳定实现预设的表面处理等级,兼顾处理质量与工件完整性。成都铝合金喷砂加工公司