商机详情 -
辽宁机器人自动化抛光
木质工件在进行表面处理时,自动化设备配置更值得关注的是曲面、边角和连续表面的加工方式,而不是简单提高工具转速。家具部件、板件或带造型的木质工件,外形和加工区域存在差异,机器人作业前需要先明确哪些位置需要打磨、工具从什么方向接触以及不同表面之间怎样衔接。面对曲面区域,工具需要随工件轮廓改变运动姿态;较大的连续表面则可以围绕覆盖范围规划加工路线;产品规格发生变化时,还要重新匹配工装定位和对应程序。这样可以把原本依靠人工经验完成的移动顺序、加工区域和工具动作转化为较清晰的作业流程。对于需要连续生产的项目,还可以进一步考虑机器人、末端工具以及耗材更换之间的配合。盈连科技的机器人力控磨抛业务覆盖家具家电等应用方向,可提供专业打磨机器人、FDC力控系统、打磨工具、耗材自动更换系统及力控打磨工作站等产品,为相应磨抛作业提供设备配置。径向浮动锉刀可结合轮廓和边缘等局部加工任务进行配置。辽宁机器人自动化抛光
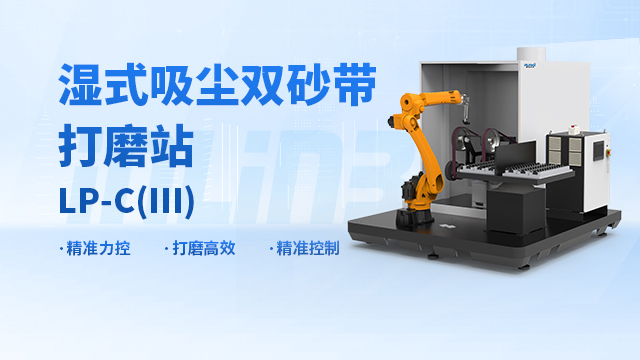
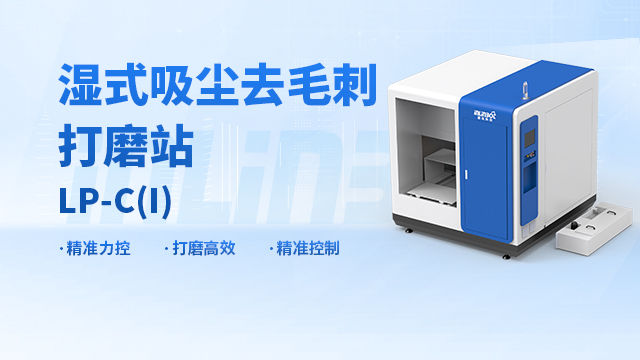
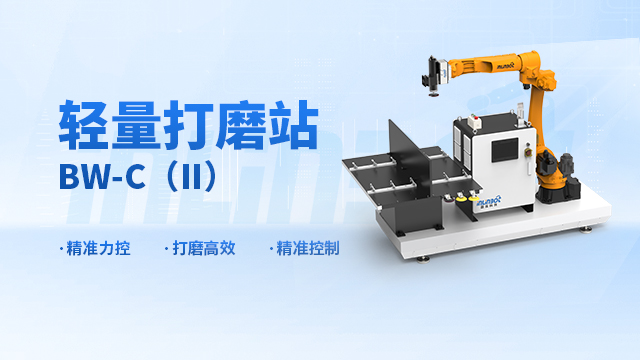
钢制零部件的磨抛从人工转向机器人作业后,机器人的任务并不是简单替代手持工具,而是按照工件定位和既定工艺连续执行不同加工动作。选择机器人时,需要把工件尺寸、待加工区域、末端产品以及作业空间放在一起考虑:大型结构件要关注不同焊缝和加工面的覆盖范围,尺寸较小的零件则更需要考虑机器人进入局部位置时的姿态;如果工件需要翻转或改变加工面,还要把变位方式纳入整体布局。盈连科技提供YLR-35、YLR-120专业打磨机器人,可与FDC力控系统、打磨工具、浮动主轴等产品结合,围绕焊缝处理、打磨、磨削、抛光及去毛刺等任务组织机器人磨抛单元。对于需要把机器人、工装和多类打磨产品集中布置的生产场景,还可结合BW系列力控打磨工作站或LP系列湿式吸尘系列打磨站进行方案配置,使机器人选型与钢制工件的实际加工流程形成对应。3c电子自动化多工序自动化磨抛需要提前安排工具使用和加工先后次序。
制造现场谈智能化,真正落到机器人磨抛工位,并不是给设备增加一个“智能”名称,而是让不同产品按照既定工艺承担各自任务。工件完成定位后,专业打磨机器人按照程序执行运动,末端产品负责具体材料处理;对于需要关注接触状态的工序,FDC力控系统可进行接触力调节,并具备复杂凸凹表面适应、重力补偿和位置补偿等功能;生产中涉及砂纸、砂带或刀具切换时,还可以通过耗材自动更换系统参与相应环节。进一步形成生产单元后,智能电气控制系统、机器人、末端产品及工作站可以围绕同一磨抛流程进行配置。这样理解智能化,更容易把注意力放到实际工艺和设备协同上,而不是停留在概念层面。盈连科技围绕机器人力控磨抛形成FDC力控系统、专业打磨机器人、智能电气控制系统、耗材自动更换系统、浮动主轴及力控打磨工作站等产品,可面向不同磨抛工序提供相应产品组合。
铜材进入批量磨抛环节后,自动化方案更适合围绕具体零件的加工部位来设计,而不是单纯按照材料名称确定设备。面对规则平面,可以先明确需要处理的面积和加工顺序;如果零件同时存在弧面、边缘、孔口或局部转角,则要进一步考虑机器人姿态、末端工具的进入空间以及不同区域之间如何衔接。特别是一件工件需要连续完成多处表面处理时,可以先按照加工区域建立工件定位基准,再将原本依赖人工操作的移动路线转化为机器人能够重复执行的程序。对于接触式磨抛,还要结合实际工艺判断工具与工件之间的接触方式,避免为了实现自动化而把不同部位统一采用同一种加工方法。生产任务涉及多道工序时,也可以把工具与耗材切换纳入整个作业流程。盈连科技围绕机器人力控磨抛提供专业打磨机器人、FDC力控系统、打磨工具、浮动主轴、耗材自动更换系统及力控打磨工作站等产品,可结合具体零部件结构和磨抛任务进行相应配置。铝合金零部件自动化磨抛应根据结构划分整体表面与局部区域。
不锈钢工件进行机器人磨抛时,设备配置可以从表面要达到的加工状态向前倒推。焊接后的结构件如果存在焊缝,通常需要先完成相应材料处理,再衔接后续表面磨抛;经过机加工的零件若主要集中在边缘和局部区域,则更适合根据位置分别安排工具和机器人动作。FEG-5045力控强磨机可用于金属焊缝打磨及抛光,接触力调节范围10—500N,浮动行程20mm,电机功率4.5kW,额定转速12000r/min,采用轴向浮动方式。对于其他加工区域,则可以继续按照材料去除程度选择相应打磨设备,避免粗处理和精细处理使用完全相同的工艺。批量生产时,还可以把工件定位、机器人路径以及前后工序衔接固化到作业流程中,使设备围绕具体产品重复执行相应任务。盈连科技面向金属加工等应用方向提供FEG力控强磨机系列产品、专业打磨机器人、FDC力控系统、打磨工具及力控打磨工作站,可用于相应的机器人磨抛项目。自动化生产中,稳定的工件定位有利于机器人重复执行加工程序。山东铸件自动化厂家推荐
自动化工具选择需要考虑加工空间、切削程度和工件表面形态。辽宁机器人自动化抛光
五金件种类多、外形差别大,规划机器人磨抛时,比起按产品名称分类,更实用的方法是按照加工特征建立工序。规则平面可以归为连续表面加工,孔口和边缘可以安排局部修整,曲面或异形轮廓则需要重新考虑机器人姿态和末端产品。这样即使产品发生换型,也可以根据新的工件结构重新组合已有加工步骤。涉及材料去除时,还要按照切削程度选择设备:轻切削打磨设备有风磨机、研磨机,其中风磨机行程大,适合曲面,研磨机精度高;强磨机根据型号与功率差异,分别适配中切削、重切削工况。若五金件需要使用砂带加工,还可根据工序选择单侧砂带机、双侧砂带机或手持砂带机;连续生产涉及耗材切换时,可进一步配置耗材自动更换系统。盈连科技业务覆盖五金卫浴应用方向,可提供专业打磨机器人、FDC力控系统、打磨工具、浮动主轴及力控打磨工作站等产品,满足不同磨抛工序的设备配置需求。辽宁机器人自动化抛光