商机详情 -
江苏钣金打磨工作站
汽车零部件的制造过程中,打磨工序尤为重要,涉及焊缝处理、去毛刺、表面磨削等多个环节。随着制造节奏的加快和产品复杂度的提升,传统人工打磨已难以满足工艺一致性和生产效率的需求。自动化打磨系统通过机器人与力控技术的结合,能够适应不同零件尺寸和复杂表面轮廓的变化,确保每一处焊缝和边缘都能得到均匀处理。尤其是在焊缝打磨时,力控系统能够实时调整工具与工件的接触力,避免过度打磨或遗漏,提升加工的均匀性和表面质量。结合不同的力控打磨工具,如单侧砂带机或手持砂带机,可以根据零部件的材质和去除量灵活选择,满足轻切削到重切削的多样需求。浮动主轴的应用则在去毛刺和轮廓修整环节发挥作用,适应工件边缘的微小变化,提升加工精度。与此同时,耗材自动更换系统的引入减少了人工干预,保证了连续加工的稳定性,避免了因耗材更换不及时带来的生产中断。整套机器人力控打磨系统既减轻了操作人员的劳动强度,还提升了生产环境的安全性和整洁度,使得汽车零部件的打磨工艺更具一致性和可控性。机器人打磨焊缝时,工件怎么放置同样重要,必要时可结合变位设备进行加工。江苏钣金打磨工作站
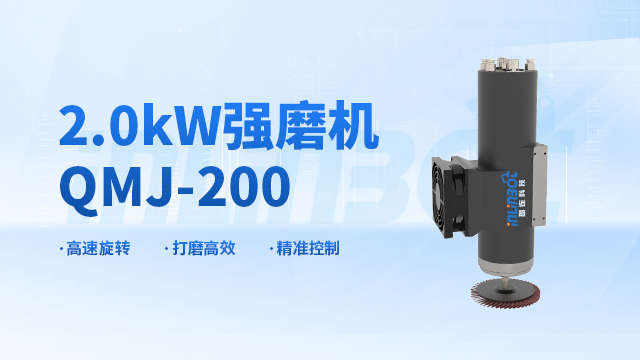
铝合金结构件因其轻质和良好的机械性能,被应用于汽车、交通运输及新能源领域,但其表面形状多变,曲面复杂,给打磨加工带来一定挑战。曲面打磨技术专注于适应工件的三维曲线和多变轮廓,通过打磨工具与工件表面实现更自然的贴合,能够有效去除焊缝、冒口及合模线等细节部位的瑕疵。采用力控打磨工具配合机器人运动轨迹,曲面打磨既提升了加工的一致性,还减少了人为操作带来的误差。尤其是在铝合金结构件的焊缝打磨和表面砂光工艺中,曲面打磨能够根据工件的几何特性智能调整接触角度和压力分布,使得表面处理更加均匀细腻。该技术在提高生产效率的同时,也有助于延长设备使用寿命,减少耗材浪费。盈连科技针对曲面打磨提供了力控系统与打磨工具的组合方案,支持多种复杂曲面工件的加工需求,适配不同工艺要求,推动制造企业在铝合金零部件加工领域实现更高水平的自动化和精细化。福建自动打磨联系方式机器人打磨从方案设计开始,就要明确工件哪里需要磨、需要处理到什么程度。
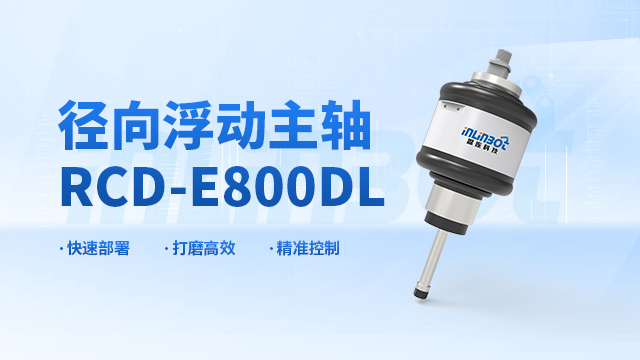
钣金打磨作为制造企业中常见的工序之一,涉及去除毛刺、焊缝打磨及表面平整等多个环节。传统钣金打磨多依赖人工完成,存在效率受限和加工质量不稳定的问题。随着制造业向自动化转型,机器人配合力控技术成为钣金打磨的有效解决方案。利用FDC力控系统,机器人能够感知工件表面的微小变化,自动调整打磨压力和轨迹,适应钣金件的复杂形状和多变的焊缝位置,避免过度磨削导致材料损失。力控打磨工具种类丰富,从手持砂带机到双侧砂带机,能够满足不同加工阶段的需求。对于去毛刺和边缘修整,采用浮动主轴配合径向浮动锉刀的方案,可以实现细致且均匀的处理效果。钣金件表面处理完成后,表面光洁度和一致性得到提升,有利于后续的涂装和装配。耗材自动更换系统的引入,使得生产线能够实现长时间连续运行,减少人工更换耗材的频率,提升生产节奏。钣金打磨的自动化升级既提高了生产效率,也降低了工人劳动强度,提升了整体加工品质。
铸件在生产过程中常常伴随着飞边和毛刺的产生,这些不规则的边缘影响零件的装配精度,也可能对后续工序造成不利影响。传统的手工去飞边作业劳动强度大,且加工一致性难以保障,面对复杂的铸件形状,手工处理效率和质量均受限。借助机器人自动化打磨系统,可以实现对铸件飞边的高效处理,特别是在涉及铸铁、钢、铝等多种材质时,灵活配置打磨工具和力控系统能够适应不同的加工需求。机器人配合力控打磨工具,能根据飞边大小和材质特性调整接触力和加工路径,减少对工件表面的损伤,同时提升加工精度和重复性。通过集成耗材自动更换系统,机器人在长时间作业中可实现砂纸、砂带等耗材的自动更换,降低人工干预频率,提升生产连续性和稳定性。针对铸件复杂的三维轮廓,浮动主轴的应用使得打磨工具能够适应工件表面的微小变化,保持均匀的材料去除,避免过度加工或遗漏。这样的自动化解决方案既改善了加工环境,减少了粉尘和噪音的影响,也为企业节约了人力成本,提升了整体生产效率。精细打磨和较大材料去除不是同一种工况,设备配置需要围绕加工目标进行区分。

在制造业生产中,选择合适的全自动打磨方案对于提升工艺稳定性和生产效率至关重要。推荐的全自动打磨方案通常涵盖机器人、力控系统、打磨工具、浮动主轴及耗材自动更换系统的综合配置,能够根据不同工件材质、形状和加工需求灵活组合。制造企业在实施自动化改造时,可以依据工件的尺寸、加工位置及材料去除量,选用对应的力控打磨设备和工艺参数,实现对焊缝、冒口、合模线及精密零部件的高效处理。推荐方案注重设备间的协同工作,确保机器人运动轨迹与力控系统的精确配合,优化打磨工具的使用寿命和加工效果。耗材自动更换系统的引入,有效减少了人工干预,支持连续生产,提升产能。智能电气控制系统则实现了设备状态的实时监控和工艺参数的灵活调整,方便生产管理。通过合理配置全自动打磨方案,制造企业能够在保证产品质量的同时,提升生产节奏和自动化水平。铸件合模线打磨涉及不同轮廓位置,工具选择需要跟着实际工件结构来确定。天津高速打磨
机器人打磨遇到复杂曲面时,力控方式往往是工艺配置中需要关注的一环。江苏钣金打磨工作站
铸件进入后处理工序时,冒口、合模线等位置往往分布在不同边缘和轮廓上。面对这类工件,打磨设备的选择不能只看“能不能磨”,还要结合铸件材质、待处理位置、轮廓形状和实际材料去除量来配置。比如较明显的冒口和合模线,可以结合重切削设备进行处理;遇到轮廓变化较多的位置,则需要关注工具与工件之间的接触状态以及加工过程中的位置补偿。实际搭建机器人打磨单元时,还可以把机器人、FDC力控系统、打磨工具、变位设备等组合起来,让工件翻转、机器人运动和打磨动作按照具体工艺衔接。对于铸铁、钢、铝、钛、铜等不同材料,也可以根据加工任务匹配相应的工具和磨料。围绕铸件冒口、合模线及表面磨抛应用,盈连科技提供力控打磨相关产品和工作站方案。江苏钣金打磨工作站